WPC मोल्ड उत्पादन फोटो र बाहिरी आयामहरूबाट चयन गर्न सकिँदैन। टुलिङले काठ-प्लास्टिक सूत्र, प्रोफाइल खण्ड, आउटपुट, एक्स्ट्रुडर डिस्चार्ज, क्यालिब्रेसन विधि, कूलिङ लाइन र समाप्त बोर्ड वा प्रोफाइलको लागि प्रयोग गरिएको प्रदर्शन परीक्षणहरूसँग मेल खानुपर्छ।


छिटो जवाफ
किन्नको लागि एWPC एक्सट्रुजन मोल्ड, सहिष्णुताको साथ अन्तिम क्रस-सेक्शन पठाउनुहोस्, पूर्ण पोलिमर र काठ-फिलर सूत्र, सामग्री तयारी विधि, लक्ष्य आउटपुट र लाइन गति, एक्स्ट्रुडर इन्टरफेस, डाउनस्ट्रीम कूलिंग लेआउट र समाप्त-उत्पादन स्वीकृति योजना। रेखाचित्रमा देखिने सतहहरू, महत्वपूर्ण पर्खालहरू, आन्तरिक रिबहरू, गुहाहरू, त्रिज्याहरू र कुनै पनि इम्बोसिङ वा स्यान्डिङ भत्ता चिन्ह लगाउनुहोस्।
सुक्खा आयामी रिपोर्टबाट मात्र टूलिङ स्वीकार नगर्नुहोस्। इच्छित रेखा मार्फत सहमत सूत्र चलाउनुहोस्, प्रोफाइललाई चिसो दिनुहोस्, त्यसपछि आयाम, पर्खाल र रिब मोटाई, सीधापन, ट्विस्ट, सतह अवस्था र प्रति लम्बाइ माप मापन गर्नुहोस्। उत्पादन प्रदर्शन परीक्षणहरू समाप्त-उत्पादन निर्माताको जिम्मेवारी रहन्छ।
स्टिलको पृथक ब्लक होइन, गठन प्रणाली किन्नुहोस्
एक्सट्रुसन मोल्डले तातो प्रोफाइल सिर्जना गर्दछ किनकि WPC पिघलले एक्स्ट्रुडर छोड्छ। त्यो प्रोफाइल अझै नरम र आकार परिवर्तन गर्न सक्षम छ। क्यालिब्रेटरहरू, कूलिंग खण्डहरू, समर्थन, ढुवानी-अफ र काट्ने उपकरण त्यसपछि यसलाई समात्नुहोस् र स्थिर गर्नुहोस्। बेन्चमा सही देखिने डाइले अस्थिर प्रोफाइल उत्पादन गर्न सक्छ यदि ती डाउनस्ट्रीम भागहरू मेल खाँदैनन्।
Nanhaiya को WPC मोल्ड दायरा कडा र पालिश सतहहरु संग इस्पात निकायहरु प्रयोग गर्दछ। मोल्डहरू सीएनसी मेसिन र तातो उपचार गरिएका छन्, र वैकल्पिक कूलिङ च्यानलहरू उपलब्ध छन्। उत्पादन दायराले पानाहरू, बोर्डहरू र प्रोफाइलहरू समावेश गर्दछ, डेकिंग, फेन्सिङ, प्यानलहरू र काठ फिलरको साथ PE वा PP बाट बनेको आउटडोर-फर्निचर कम्पोनेन्टहरू सहित।
| वस्तु खरिद गर्नुहोस् | यसको काम | उद्धरणमा के देखा पर्छ |
|---|---|---|
| एडेप्टर र इनलेट | प्रोफाइल प्रवाह मार्गमा एक्स्ट्रुडर डिस्चार्ज जडान गर्दछ | फ्ल्यान्ज, बोल्ट ढाँचा, दर्ता, सिल, पिघलने इनलेट, केन्द्रको उचाइ, हीटर र सेन्सर विवरणहरू |
| निकासी मर | पिघल वितरण गर्दछ र तातो प्रोफाइल खण्ड बनाउँछ | शरीर र सम्मिलित रेखाचित्र, सामग्री, उपचार, ताप क्षेत्र, प्रवाह सतह समाप्त र समायोजन बिन्दुहरू |
| क्यालिब्रेटर वा साइजिङ टूलिङ | प्रारम्भिक चिसोको समयमा महत्वपूर्ण सतहहरू र आयामहरूलाई समर्थन गर्दछ | खण्डहरूको संख्या, सम्पर्क सतहहरू, भ्याकुम वा पानी जडानहरू, समायोजन र माउन्टिङ |
| चिसो उपकरण | प्रोफाइल समर्थित हुँदा गर्मी हटाउँछ | कूलिङ च्यानलहरू, पानी आवश्यकताहरू, ट्याङ्की वा प्लेट लेआउट र जडान आकारहरू |
| भागहरू परिवर्तन गर्नुहोस् | योजनाबद्ध उत्पादन भेरियन्टहरूलाई अनुमति दिन्छ वा नियमित पहिरन वस्तुहरू प्रतिस्थापन गर्दछ | रेखाचित्र संख्या, अनुकूलता म्याट्रिक्स, अतिरिक्त मात्रा र परिवर्तन प्रक्रिया |
| ह्यान्डलिङ र समर्थन | टूलिङ स्थिति र एक्स्ट्रुडर जडान सुरक्षित गर्दछ | पार्ट तौल, लिफ्टिङ पोइन्ट, स्ट्यान्ड, रेल, सेन्टरलाइन समायोजन र भण्डारण फिक्स्चर |
| कागजात | निर्माण, स्थापना, सञ्चालन र भविष्य प्रतिस्थापन नियन्त्रण गर्दछ | स्वीकृत रेखाचित्र, सामग्रीको बिल, निरीक्षण अभिलेख, म्यानुअल र स्पेयर-पार्ट्स सूची |
हाम्रो कारखाना दृश्य:वाक्यांश "WPC मोल्डको एक सेट" मूल्य तुलनाको लागि धेरै अस्पष्ट छ। एक आपूर्तिकर्ताले तातो डाई बडी मात्र उद्धृत गर्न सक्छ। अर्कोमा एडाप्टर, धेरै क्यालिब्रेटरहरू, कूलिङ प्लेटहरू, सपोर्टहरू, स्पेयर हीटरहरू र कमिसनिङ निर्देशनहरू समावेश हुन सक्छन्। हामी खरिदकर्तालाई कुल तुलना गर्नु अघि लाइन-वस्तु स्कोप तुलना गर्न सोध्छौं।



अन्तिम प्रोफाइल रेखाचित्र सुरूवात बिन्दु हो
एउटा क्याटलग फोटोले उत्पादनको परिवार देखाउँछ, तर यसले उपकरणलाई नियन्त्रण गर्ने जानकारी लुकाउँछ। हामीलाई आयाम र सहिष्णुताको साथ खण्ड दृश्य चाहिन्छ। रेखाचित्रले क्लिपहरू, फास्टनरहरू, फ्रेमहरू वा अन्य प्रोफाइलहरूसँग मिल्ने सतहहरू पनि पहिचान गर्नुपर्छ किनभने ती सुविधाहरू प्रायः सजावटी अनुहार भन्दा कडा नियन्त्रणको योग्य हुन्छन्।
खोक्रो प्रोफाइलको लागि, प्रत्येक पर्खाल र वेब आयाम दिनुहोस्। कलात्मक ढाँचाको रूपमा आन्तरिक गुफाहरू नछोड्नुहोस्। तिनीहरूको ज्यामितिले सामग्रीको वितरण, शीतलन, कठोरता, प्रोफाइलको तौल र खण्डले कसरी हट-अफ अन्तर्गत व्यवहार गर्छ भन्ने कुरालाई असर गर्छ।
- समग्र चौडाइ, उचाइ र प्रोफाइल अभिविन्यास
- प्रत्येक बाहिरी अनुहारमा पर्खाल मोटाई
- आन्तरिक वेब मोटाई र स्थिति
- गुहा आकार, मात्रा र ज्यामिति
- कुना र आन्तरिक त्रिज्या
- ग्रूभहरू, जिब्रोहरू, क्लिपहरू र फास्टनर क्षेत्रहरू
- आलोचनात्मक सहिष्णुता र निरीक्षण डाटा
- अनुमति दिइएको धनुष, ट्विस्ट र सीधापन
- प्रति एकाइ लम्बाइ लक्ष्य मास
- देखिने अनुहार र सतह-दोष सीमा
- इम्बोसिङ, स्यान्डिङ वा ब्रशिङ भत्ता
- लम्बाइ र डाउनस्ट्रीम काट्ने विधि काट्नुहोस्
- ठोस, खोक्रो, क्याप वा सह-निकासी निर्माण
- स्वीकृत मास्टर नमूना र संशोधन मिति
चिसो समाप्त प्रोफाइलको प्रतिलिपिको रूपमा डाइ ओपनिङ मेसिन नगर्नुहोस्।तातो WPC खण्ड डाइ स्वेल, ड्रडाउन, क्यालिब्रेसन र कूलिंग मार्फत परिवर्तन हुन सक्छ। टूलिङ क्षतिपूर्ति वास्तविक सूत्र, आउटपुट र डाउनस्ट्रीम प्रणालीको वरिपरि विकसित हुनुपर्छ।
हाम्रो कारखाना दृश्य:एक सफा 3D रेन्डरिङ बिक्री को लागी उपयोगी छ, तर यो एक खराब निर्माण कागजात हो। हामी सोध्छौं कुन सतहहरू अर्को भागसँग भेला हुन्छन्, कुन पर्खालले बल नियन्त्रण गर्छ, ग्राहकले देखेको अनुहार र बिरुवाले भिन्नता कहाँ स्वीकार गर्न सक्छ। त्यो प्राथमिकता नक्सा प्रत्येक रेखामा समान तंग सहिष्णुता राख्नु भन्दा बढी उपयोगी छ।


WPC सूत्रहरूको परिवार हो, एक कच्चा माल होइन
एक उपकरण निर्मातालाई WPC अक्षरहरू भन्दा बढी चाहिन्छ। बहुलक PE, PP वा PVC हुन सक्छ। काठको घटक प्रजाति, कण फारम, आकार वितरण र नमी अवस्था मा फरक हुन सक्छ। सूत्रहरूमा खनिज फिलर, स्नेहक, युग्मन एजेन्ट, पिग्मेन्ट, स्टेबिलाइजर, फोमिङ एजेन्ट वा पुन: प्रयोग गरिएको सामग्री पनि समावेश हुन सक्छ।
Nanhaiya को WPC मोल्ड पृष्ठले PE र PP लाई काठ फिलरको साथ लक्षित सामग्रीको रूपमा पहिचान गर्दछ। यसको उत्पादन र अनुप्रयोग दायराले PVC फोम बोर्ड र विशेष PE काठ-प्लास्टिक प्रशोधनलाई पनि समेट्छ। सही उत्पादन सूत्र दिनुहोस् ताकि मोल्ड यसमा प्रवेश गर्ने सामग्रीको लागि डिजाइन गरिएको हो।
| सूत्र इनपुट | उपकरण आपूर्तिकर्तालाई किन चाहिन्छ | के पठाउने |
|---|---|---|
| म्याट्रिक्स पोलिमर | पिघलिएको व्यवहार, तापमान सञ्झ्याल, ड्रडाउन र शीतलन प्रतिक्रिया परिवर्तन गर्दछ | सटीक राल ग्रेड, आपूर्तिकर्ता डाटा पाना र प्रतिशत |
| काठको घटक | फिड व्यवहार, प्रवाह प्रतिरोध, नमी लोड र सतह उपस्थिति असर गर्छ | काठको प्रकार, पीठो वा फाइबर, कण दायरा, बल्क घनत्व, आर्द्रता अवस्था र प्रतिशत |
| खनिज फिलर | चिपचिपापन, वजन, पहिरन र सतह परिवर्तन गर्दछ | सामग्रीको नाम, कण डेटा, उपचार र प्रतिशत |
| स्नेहक र प्रशोधन सहायता | डाई रिलीज, दबाब, सतह र डाउनस्ट्रीम उपचारलाई प्रभाव पार्छ | उत्पादनको नाम, थप दर र मिश्रण अनुक्रम |
| युग्मन एजेन्ट र स्टेबलाइजर | कम्पाउन्ड र अन्तिम उत्पादन प्रदर्शन परिवर्तन गर्दछ | ग्रेड र प्रतिशत, साथै कुनै पनि प्रशोधन प्रतिबन्धहरू |
| वर्णक वा टोपी तह | दृश्य सतह, थर्मल प्रतिक्रिया र को-एक्सट्रुजन लेआउटलाई असर गर्छ | रङ प्रणाली, तह मोटाई लक्ष्य, को-एक्सट्रूडर स्थिति र प्रवाह अनुपात |
| पुनर्नवीनीकरण सामग्री | चिपचिपापन, प्रदूषण र आर्द्रता भिन्नता थप्न सक्छ | स्रोत, तयारी, अधिकतम प्रतिशत र धेरै भिन्नता |
| फोमिङ प्रणाली | घनत्व विकास, दबाब र आयामी रिकभरी परिवर्तन गर्दछ | पूर्ण सूत्रीकरण, लक्ष्य घनत्व र प्रशोधन विन्डो |
यु.एस. डिपार्टमेन्ट अफ एग्रीकल्चरको वन उत्पादन प्रयोगशालाले प्रशोधन गर्नु अघि, छुट्टै कम्पाउन्डिङ चरणमा वा इन-लाइन एक्सट्रुसन प्रक्रियामा WPC ओसिलो हटाउन सकिन्छ भनेर बताउँछ। यसको प्राविधिक अध्यायले यो पनि नोट गर्दछ कि WPC उत्पादकहरूले विभिन्न उपकरण मार्गहरू प्रयोग गर्छन्, जसमा एकल स्क्रू, एक-चरण जुम्ल्याहा-स्क्रू कम्पाउन्डिङ र प्रोफाइलिङ, र ट्यान्डम प्रणालीहरू मार्फत पूर्व-कम्पाउन्ड पेलेटहरू समावेश छन्। मोल्ड यसको पग्लन आपूर्ति गर्ने मार्गसँग मिल्दो हुनुपर्छ।
सन्दर्भ सूत्र नियम:टुलिङ सम्झौतामा एउटा स्वीकृत सूत्र र तयारी विधि राख्नुहोस्। भविष्यका परिवर्तनहरू सम्भव छन्, तर दबाब, सतह, आयाम वा आउटपुट परिवर्तन हुँदा टोलीलाई आधारभूत चाहिन्छ।
आर्द्रता RFQ मा यसको आफ्नै लाइन योग्य छ। बुलबुले, पिनहोल र मोल्डमा एक अस्थिर सतह भण्डारण, सुकाउने, मिश्रण, खुवाउने वा भेन्टिङ्गमा सुरु हुन सक्छ। पालिश गरिएको प्रवाह सतहले कम्पाउन्डमा रहेको पानी हटाउन सक्दैन।
WPC पग्लिने तरिकामा मोल्ड मिलाउनुहोस्
एकल-स्क्रू प्रोफाइलर मार्फत चलिरहेको एक पूर्व-कम्पाउन्ड गरिएको WPC गोली सुक्खा मिश्रणबाट फरक ढालमा पुग्छ जुन एक जुम्ल्याहा-स्क्रू प्रक्रियामा मिश्रित र आकारको हुन्छ। आउटपुटमा फरक दबाव स्थिरता, तापमान वितरण र स्क्रिन प्रतिबन्धको संवेदनशीलता हुन सक्छ। मोल्ड आपूर्तिकर्तालाई एक्स्ट्रुडर र एडाप्टरको समीक्षा गर्न सोध्नुहोस्, प्रोफाइल मात्र होइन।
| उत्पादन मार्ग | सामान्य खरीद फोकस | मोल्ड इनलेटमा आवश्यक जानकारी |
|---|---|---|
| पूर्व-कम्पाउन्ड पेलेटहरू र एकल-स्क्रू प्रोफाइलिङ | स्थिर सन्देश, पिघलने, दबाव उत्पादन र प्रोफाइल गठन | गोली ग्रेड, नमी, पेंच व्यास, उत्पादन, पिघल तापमान, दबाव दायरा र निस्पंदन |
| एक-चरण ट्विन-स्क्रू कम्पाउन्डिङ र प्रोफाइलिङ | खुवाउने, मिश्रण गर्ने, आर्द्रता हटाउने र एक निरन्तर मार्गमा गठन गर्ने | पूरा सूत्र, फिडर योजना, भेन्टिङ्ग, स्क्रू कन्फिगरेसन, डिस्चार्ज प्रेसर, तापमान र दर भिन्नता |
| ट्यान्डम एक्सट्रुसन | कम्पाउन्डिङ वा ड्राइङ ड्युटीलाई अन्तिम दबाब र प्रोफाइलिङ ड्युटीबाट अलग गर्नुहोस् | स्थानान्तरण विधि, दोस्रो-एक्सट्रुडर डाटा, पिघल अवस्था, नियन्त्रण तर्क र अपसेट ह्यान्डलिंग |
| Co-extruded टोपी वा कार्यात्मक तह | प्रोफाइल वरिपरि स्थिर तह वितरण र आसंजन | कोर र क्याप सूत्रहरू, प्रवाह अनुपात, इनलेट अभिविन्यास, व्यक्तिगत दबाब र तह-मोटाई स्वीकृति |
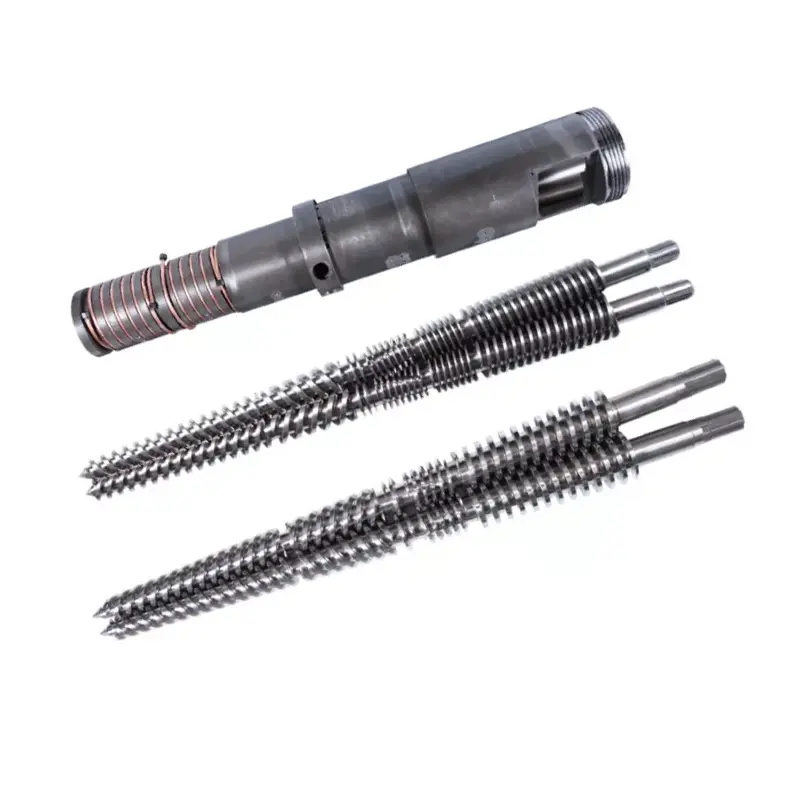
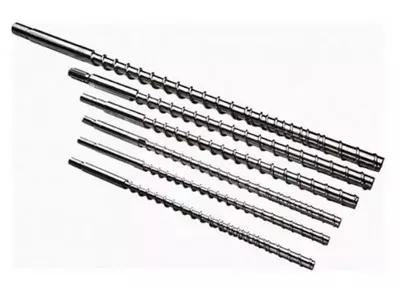
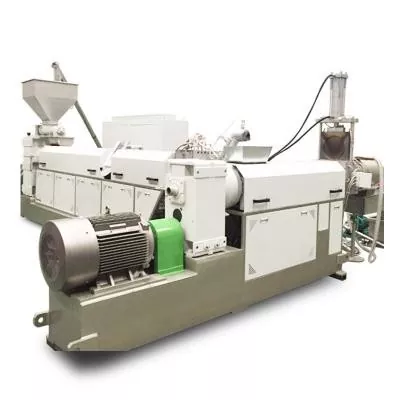
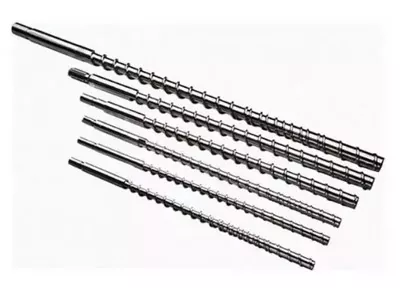
नन्हैया आपूर्तिएकल पेंच, समानान्तर जुम्ल्याहा स्क्रू, शंक्वाकार जुम्ल्याहा-स्क्रू बैरलरप्लास्टिक एक्स्ट्रुडर मेसिनहरू। प्रक्रिया कार्य द्वारा प्लाष्टिकाइजिंग खण्ड छान्नुहोस्। त्यसपछि खण्ड कायम राख्न सक्ने पग्लिएको अवस्थाको वरिपरि मोल्ड डिजाइन गर्नुहोस्।
घर्षण काठ र खनिज-भरी सूत्रहरूको लागि, मोल्ड प्रतिबन्ध बढाउनु अघि पेंच र ब्यारेल पहिरन प्याकेज समीक्षा गर्नुहोस्। नन्हैयाको अवस्थित गाइड,WPC एक्सट्रुजनको लागि स्क्रू ब्यारेल: काठ-प्लास्टिकको पहिरन कसरी रोक्ने, यस लेखमा प्रोफाइल-उपकरण निर्णयहरू नक्कल नगरी भेन्टिङ्ग, तापक्रम र सतह चयन समावेश गर्दछ।
हाम्रो कारखाना दृश्य:जब नयाँ मोल्डले दबाब बढाउँछ, प्रायः मरलाई तुरुन्तै दोष लगाइन्छ। कहिलेकाहीँ प्रतिबन्ध गलत छ। कहिलेकाहीँ पेंचले अनुरोध गरिएको दरमा एक समान, पूर्ण रूपमा तयार पिघल आपूर्ति गर्न सक्दैन। हामी परिवर्तनहरू अघि र पछिको दबाब तुलना गर्छौं, स्क्रिन र सामग्री अवस्था जाँच गर्नुहोस्, र प्रवाह मार्ग फेरि काट्नु अघि साँचो नेट आउटपुट पुष्टि गर्नुहोस्।

प्रोफाइल प्रवाह डाइ निकासमा सँगै आइपुग्नु पर्छ
एक WPC प्रोफाइलमा बाक्लो बाहिरी पर्खालहरू, पातलो आन्तरिक जालहरू, गहिरो खाँचहरू र एउटा खण्डमा साना कुनाहरू हुन सक्छन्। प्रत्येक बाटो फरक तरिकाले प्रवाह प्रतिरोध गर्दछ। यदि पिघल एक क्षेत्रमा धेरै छिटो र अर्को धेरै बिस्तारै पुग्छ भने, प्रोफाइलले तान्न, मोड्न, च्यात्न वा असमान घनत्व र सतह देखाउन सक्छ।
टुलिङ डिजाइनले खण्ड सन्तुलन गर्न संक्रमण आकार र स्थानीय प्रवाह प्रतिरोध प्रयोग गर्दछ। प्रत्येक आन्तरिक बिन्दुमा लक्ष्य समान गति होइन। लक्ष्य निकासमा एक स्थिर प्रोफाइल हो जुन क्यालिब्रेटरले अत्यधिक सुधार बिना समर्थन गर्न सक्छ।
बाहिरी पर्खालहरू
देखिने अनुहारहरूलाई स्थिर आपूर्ति र डाइ ओठमा उपयुक्त सतह चाहिन्छ। बाक्लो खण्डहरूले पनि क्यालिब्रेटरमा बढी तातो बोक्छ र पातलो सुविधाहरू भन्दा बढी बिस्तारै चिसो हुन सक्छ।
आन्तरिक जालहरू
पातलो रिबहरू अपूर्ण भरिने वा च्यात्ने जोखिममा हुन्छन्। तिनीहरूको फिड मार्गहरू, जंक्शनहरू र डाउनस्ट्रीम समर्थन टूलिङ र स्वीकृति रेखाचित्रहरूमा देखिने हुनुपर्छ।
ग्रूभहरू र कुनाहरू
साना सुविधाहरूले स्थानीय प्रवाहलाई विस्तार गर्न र समस्याहरू समाप्त गर्न सक्छ। कार्यात्मक किनारहरू चिन्ह लगाउनुहोस् ताकि उपकरण सुधारले गैर-क्रिटिकल सतह सुधार गर्नुको सट्टा फिटलाई सुरक्षित राख्छ।



हाम्रो कारखाना दृश्य:एक मोल्ड सुधार मापन कारण हुनुपर्छ। हामीले प्रोफाइल भारी, पातलो, छिटो, ढिलो वा विकृत भएको ठाउँमा चिन्ह लगाउँछौं, त्यसपछि जिम्मेवार प्रवाह क्षेत्रलाई नियन्त्रण गरिएका चरणहरूमा परिवर्तन गर्छौं। प्रोफाइल "गलत देखिन्छ" को लागी एक डाई ओठ पीस्दै अर्को को लागी एक दोष व्यापार गर्न सक्छ र अर्को सेट को लागी आवश्यक रेकर्ड हटाउन सक्छ।
क्यालिब्रेसन र कूलिंगले चिसो प्रोफाइल निर्धारण गर्दछ
एक्सट्रुजन डाइले तातो खण्ड बनाउँछ। क्यालिब्रेटरले महत्त्वपूर्ण सतहहरू स्थापना र समर्थन गर्दछ जबकि गर्मीले सामग्री छोड्छ। प्लेट, ट्याङ्की वा स्प्रे खण्डहरू मार्फत शीतलन जारी रहन्छ, र हाउल-अफले प्रोफाइललाई नियन्त्रित तनावमा सार्छ। यी घटकहरूले केन्द्र रेखा र गति सन्दर्भ साझेदारी गर्नुपर्छ।
नन्हैयाले यसको WPC मोल्डहरूमा वैकल्पिक कूलिङ च्यानलहरू प्रदान गर्दछ। प्रत्येक सर्किटको उद्देश्य, इनलेट र आउटलेट साइज, पानीको गुणस्तर आवश्यकता, सञ्चालन तापक्रम र उपलब्ध प्रवाह निर्दिष्ट गर्नुहोस्। प्लान्टले स्केल वा फोहोर जम्मा गर्न सक्ने च्यानलहरूको सफाईको लागि पहुँचको योजना पनि बनाउनुपर्छ।
| डाउनस्ट्रीम इनपुट | प्रोफाइल मा प्रभाव | प्रदान गर्न क्रेता डाटा |
|---|---|---|
| क्यालिब्रेटर सम्पर्क र समर्थन | खण्ड चिसो हुँदा चयन गरिएका बाहिरी अनुहारहरू, खोरहरू, किनारहरू वा गुफाहरू समात्छन् | क्यालिब्रेटर रेखाचित्र, लम्बाइ, चरणहरूको संख्या, भ्याकुम विधि र समायोजन दायरा |
| चिसो पानीको अवस्था | गर्मी हटाउने दर र आयामी स्थिरता परिवर्तन गर्दछ | आपूर्ति तापमान दायरा, प्रवाह, दबाब, पानी गुणस्तर र recirculation प्रणाली |
| डाइ देखि क्यालिब्रेटर सम्मको दूरी | साइज गर्नु अघि असमर्थित हट-प्रोफाइल व्यवहार परिवर्तन गर्दछ | रेखा लेआउट, समायोजन दायरा र स्टार्ट-अप पहुँच |
| हल-अफ प्रकार र पङ्क्तिबद्धता | रेखा गति सेट गर्दछ र प्रोफाइल असमान रूपमा तान्न सक्छ | बेल्ट वा ट्र्याक लेआउट, गति दायरा, सम्पर्क लम्बाइ र केन्द्र उचाइ |
| काट्ने र स्ट्याकिंग | प्राथमिक चिसो पछि आन्दोलन प्रकट गर्न वा सिर्जना गर्न सक्छ | लम्बाइ काट्नुहोस्, आरा वा कटर प्रकार, समर्थन तालिका र स्ट्याकिंग विधि |
डाइ निकासमा चिसो आयामहरूको वाचा नगर्नुहोस्।चिसो पछि प्रत्येक आयाम कहाँ र कहिले मापन गरिनेछ सहमत। अनुमोदन नमूनाहरू र उत्पादन नियन्त्रणको लागि समान कन्डिसन र मापन विधि प्रयोग गर्नुहोस्।
USDA वन उत्पादन प्रयोगशालाको प्रोफाइल-एक्सट्रुजन अनुसन्धानले एक प्रक्रियाको वर्णन गर्दछ जसमा पग्लिएको WPC डाइ मार्फत आकार दिइएको थियो, त्यसपछि साइजिङ डाइ, पानी स्प्रे ट्याङ्की र पुलर। त्यो अनुक्रम एक उपयोगी रिमाइन्डर हो: गठन परिणाम सम्पूर्ण रेखासँग सम्बन्धित छ, मोल्डलाई एक वस्तुको रूपमा खरिद गर्दा पनि।
मोल्ड निर्माण, उपचार र निरीक्षण निर्दिष्ट गर्नुहोस्
नन्हैयाले स्टिलबाट यसको WPC मोल्डहरू बनाउँछ र काम गर्ने क्षेत्रहरूका लागि कडा र पालिश गरिएको सतहहरू सहित उच्च-शक्तिको मिश्र धातुको स्टिलको वर्णन गर्दछ। प्रत्येक मोल्ड सीएनसी मेशिन, तातो उपचार र पालिश गरिएको छ। अन्तिम सम्झौताले ती सामान्य उत्पादन विशेषताहरूलाई घटक-स्तर आवश्यकताहरूमा परिणत गर्नुपर्छ।
- प्रत्येक मुख्य घटकको लागि सामग्री ग्रेड
- गर्मी उपचार र कठोरता दायरा
- समाप्त कठोरता आवश्यकता र परीक्षण स्थान
- प्रवाह-सतह समाप्त आवश्यकता
- महत्वपूर्ण आयाम र सहिष्णुता
- दर्ता, डोवेल र विधानसभा सन्दर्भ
- हीटरको मात्रा, पावर, भोल्टेज र कनेक्टरहरू
- Thermocouple प्रकार, स्थान र केबल विवरण
- दबाव र पिघल-तापमान पोर्टहरू
- कूलिङ च्यानल रेखाचित्र र दबाव परीक्षण
- फास्टनर सामग्री, ग्रेड र अतिरिक्त मात्रा
- बदल्न मिल्ने सम्मिलित र पहिरन भाग परिभाषा
- खिया संरक्षण, प्याकिङ र भण्डारण विधि
- सामग्री, उपचार र आयामी रेकर्ड
जताततै कडा सम्भव सतह अनुरोध नगर्नुहोस्। डाइ बडी, इन्सर्टहरू, फास्टनरहरू, एडाप्टर र समर्थनका विभिन्न कामहरू छन्। स्पेसिफिकेशनले सतहको अवस्था, सब्सट्रेट बल, मर्मत विधि र अपेक्षित काठ र खनिज सामग्रीसँग जंगको जोखिमलाई संयोजन गर्नुपर्छ।


आपूर्तिकर्ता योग्यतामा नन्हैयाको समावेश हुन सक्छउत्पादन उपकरण, प्रमाणपत्र जानकारीरस्थापना र मर्मत समर्थन। खरिद अर्डरमा आवश्यक कागजातहरू र समर्थन राख्नुहोस् सामान्य क्याटलग स्टेटमेन्टमा भर पर्नुको सट्टा।
जिम्मेवार क्षेत्र पत्ता लगाउन दोष ढाँचा प्रयोग गर्नुहोस्
WPC प्रोफाइल दोषहरू कच्चा माल, मिक्सर, फिडर, स्क्रू र ब्यारेल, मोल्ड, क्यालिब्रेटर, कूलिंग सेक्शन वा हल-अफमा सुरु हुन सक्छ। क्रस-सेक्शनमा दोषको स्थान र समयसँगै यसको परिवर्तनले उपयोगी संकेत दिन्छ। तापमान, गति र उपकरण सँगै परिवर्तन गर्नु अघि तिनीहरूलाई रेकर्ड गर्नुहोस्।
| त्रुटि देखियो | मोल्ड जाँचहरू | अन्य लाइन जाँचहरू | खरिद पाठ |
|---|---|---|---|
| एक दोहोरिने दिशामा प्रोफाइल ट्विस्ट | प्रवाह सन्तुलन, पर्खाल क्षतिपूर्ति, डाइ पङ्क्तिबद्धता र डिस्चार्ज अवस्था | क्यालिब्रेटर स्थिति, कूलिङ ब्यालेन्स र हल-अफ पङ्क्तिबद्धता | पूर्ण चिसो भएपछि मापन गरिएको स्वीकृति वस्तुलाई ट्विस्ट गर्नुहोस् |
| एउटा पर्खाल वा रिब पातलो छ | स्थानीय प्रतिबन्ध, स्थिति घुसाउनुहोस्, जम्मा गर्नुहोस्, पहिरन वा क्षतिग्रस्त प्रवाह सतह | सूत्र स्थिरता, नमी, स्क्रिन अवस्था र आउटपुट स्थिरता | रेखाचित्रमा प्रत्येक महत्वपूर्ण पर्खाल र रिब चिन्ह लगाउनुहोस् |
| आन्तरिक वेब ब्रेकहरू | वेब फिड मार्ग, जंक्शन डिजाइन र बाहिर निस्कने समर्थन | आर्द्रता, प्रदूषण, पिघल तयारी, गति र असमर्थित दूरी | रन टेस्टमा क्रस-सेक्शन कट निरीक्षण समावेश गर्नुहोस् |
| नराम्रो वा फाटेको सतह | डाइ-लिप फिनिश, जम्मा, तापमान र स्थानीय प्रवाह | सूत्र, स्नेहक सन्तुलन, नमी, फैलावट र रेखा गति | नामित सूत्र अन्तर्गत भौतिक सतह नमूना अनुमोदन गर्नुहोस् |
| बुलबुले वा पिनहोलहरू | होल्ड-अप क्षेत्रहरू र स्थानीय ओभरहेटिंग | काठको नमी, सुकाउने, खुवाउने, भेन्टिङ्ग र अस्थिर हटाउने | परीक्षण योजनामा नमीको तयारी र भेन्ट प्रदर्शन रेकर्ड गर्नुहोस् |
| खैरो वा कालो दागहरू | मृत क्षेत्रहरू, निक्षेपहरू, अत्यधिक स्थानीय तापक्रम र सफाई क्षति | ब्यारेल निक्षेप, थर्मल इतिहास, बन्द अभ्यास र दूषित फीड | कागजात गरिएको स्टार्ट-अप, बन्द र सफाई प्रक्रियाको लागि सोध्नुहोस् |
| एक दौड को समयमा आयाम बहाव | थर्मल आन्दोलन, ढीला समायोजन, पहिरन र कूलिंग च्यानल अवस्था | आउटपुट, तापमान, दबाब, भ्याकुम, पानी र ढुवानी बन्द गति | एक स्थिर रन मार्फत समयबद्ध नमूना प्रयोग गर्नुहोस्, एक प्रारम्भिक नमूना होइन |
| उच्च दबाव र कम उत्पादन | प्रतिबन्धित प्रवाह, अवरुद्ध मार्ग, अनुपयुक्त संक्रमण वा कम मर तापमान | स्क्रिन अवरोध, लगाइएको पेंच, फिड सीमा र सामग्री चिपचिपापन | दबाब स्थान र प्रयोगयोग्य सञ्चालन सञ्झ्याल परिभाषित गर्नुहोस् |
व्यावहारिक निदान विधि:एक्सट्रुडेट र अन्तिम प्रोफाइलमा शीर्ष, तल, बायाँ र दायाँ चिन्ह लगाउनुहोस्। क्यालिब्रेटर मार्फत समान अभिमुखीकरण रेकर्ड गर्नुहोस्। यदि त्रुटि घुमाउँछ वा रेखा घटक पछि परिवर्तन हुन्छ भने, मोल्ड समायोजन गर्न सामान्य निर्देशन भन्दा अनुसन्धानको राम्रो सुरूवात बिन्दु छ।
हाम्रो कारखाना दृश्य:हामी सतर्क हुन्छौं जब कुनै दोषलाई "सतह खराब छ" भनेर मात्र वर्णन गरिन्छ। हामी सोध्छौं कि यो कहाँ देखिन्छ, यो निरन्तर छ कि, यो स्टार्ट-अप पछि कहिले सुरु हुन्छ, कुन सूत्र लट चलिरहेको छ र दबाब के हुन्छ। अभिमुखीकरण र राखिएको खण्डको साथ नजिकको फोटोले लामो सन्देश भन्दा धेरै समय बचत गर्छ।

WPC एक्सट्रुजन मोल्ड RFQ चेकलिस्ट
पूर्ण RFQ ले उद्धरणहरू तुलनात्मक बनाउँछ र इन्जिनियरिङ टोलीलाई स्पष्ट सन्दर्भ अवस्था दिन्छ। उत्पादन रेखाचित्र, सूत्र, रेखा लेआउट र स्वीकृति कागजातमा एउटा संशोधन नम्बर प्रयोग गर्नुहोस्।
- समाप्त उत्पादन पहिचान गर्नुहोस्।राज्य सजावट, फेंसिंग, ढोका फ्रेम, छत, प्यानल, ट्रिम वा अन्य प्रोफाइल। अनुप्रयोगको व्याख्या गर्नुहोस् र कुन सतहहरू देखिने वा कार्यात्मक छन्।
- नियन्त्रित क्रस-सेक्शन संलग्न गर्नुहोस्।आयामहरू, पर्खालहरू, रिबहरू, गुहाहरू, त्रिज्याहरू, ड्याटमहरू, सहिष्णुता, सीधापन, ट्विस्ट र प्रति लम्बाइ लक्ष्य मास समावेश गर्नुहोस्।
- पूर्ण सूत्र प्रदान गर्नुहोस्।पोलिमर ग्रेड, काठको प्रकार र सामग्री, मिनरल फिलर, स्नेहक, कपलिंग एजेन्ट, स्टेबिलाइजर, पिग्मेन्ट, रिसाइकल सामग्री र कुनै पनि फोमिङ वा क्याप-लेयर प्रणाली सूची गर्नुहोस्।
- सामग्रीको तयारीको वर्णन गर्नुहोस्।सुख्खा, मिश्रण, कम्पाउन्डिङ, पेलेटाइजिङ, भण्डारण, बल्क-घनत्व र आर्द्रता-नियन्त्रण जानकारी दिनुहोस्।
- बाहिर निकाल्ने मार्ग परिभाषित गर्नुहोस्।राज्य एकल पेंच, समानान्तर जुम्ल्याहा, कोनिकल ट्विन वा टेन्डम; पेंच व्यास; आउटपुट; रेखा गति; निस्पंदन; सामान्य दबाव; र तापमान विन्डो।
- मेकानिकल इन्टरफेस नियन्त्रण गर्नुहोस्।फ्ल्यान्ज, दर्ता, बोल्ट सर्कल, पिघलने इनलेट, सील अनुहार, केन्द्रको उचाइ, समर्थन, लिफ्टिङ र स्पेस खाम संलग्न गर्नुहोस्।
- बिजुली र उपयोगिता डेटा सूचीबद्ध गर्नुहोस्।भोल्टेज, फ्रिक्वेन्सी, हीटर नियन्त्रण, थर्मोकोपल प्रकार, केबल मानक, चिसो पानीको तापक्रम, प्रवाह, दबाब र गुणस्तर दिनुहोस्।
- डाउनस्ट्रीम लेआउट देखाउनुहोस्।क्यालिब्रेटर खण्डहरू, भ्याकुम वा पानी जडानहरू, कूलिङ ट्याङ्कीहरू, सपोर्ट टेबलहरू, हल-अफ, एम्बोसिङ इकाई, कटर र उपलब्ध समायोजनहरू समावेश गर्नुहोस्।
- सतह कार्य परिभाषित गर्नुहोस्।उत्पादनले रेखालाई चिल्लो, इम्बोस्ड, बालुवा वा ब्रश छोड्छ कि छैन र माध्यमिक प्रक्रियाले कति सामग्री हटाउँछ भन्ने कुरा उल्लेख गर्नुहोस्।
- प्रत्येक आपूर्ति कम्पोनेन्ट सूचीबद्ध गर्नुहोस्।अलग एडाप्टर, डाइ बडी, इन्सर्टहरू, क्यालिब्रेटरहरू, कुलिङ प्लेटहरू, हीटरहरू, सेन्सरहरू, सिलहरू, फास्टनरहरू, स्ट्यान्डहरू, उपकरणहरू र स्पेयरहरू।
- प्राविधिक फाइल अनुरोध गर्नुहोस्।रेखाचित्र, सामग्रीको बिल, सामग्री र उपचार रेकर्डहरू, निरीक्षण रिपोर्ट, विद्युतीय सूची, शीतलन रेखाचित्र, म्यानुअल र स्पेयर-पार्ट्स सूची समावेश गर्नुहोस्।
- स्वीकृति परीक्षण लेख्नुहोस्।सूत्र, प्रोफाइल, आउटपुट, गति, रन अवधि, प्रक्रिया रेकर्ड, नमूना आवृत्ति, आयामी सीमा, सतह नमूना र समाप्त-उत्पादन परीक्षणहरू नाम दिनुहोस्।
प्रतिस्थापन चेतावनी:नयाँ सेटको एक मात्र परिभाषाको रूपमा पहिरिएको मोल्ड प्रयोग नगर्नुहोस्। मूल रेखाचित्रहरू, मेसिन-इन्टरफेस मापन, राम्रो राखिएको प्रोफाइल र प्रतिस्थापनको कारण संयोजन गर्नुहोस्। पहिरिएको प्रवाह सुविधाहरू प्रतिलिपि गर्नाले पुरानो दोष पुन: उत्पादन गर्न सक्छ।
PVC वा WPC बोर्ड लाइनको लागि, समीक्षा गर्नुहोस्पीवीसी बोर्ड कोनिकल ट्विन-स्क्रू ब्यारेलउपकरण प्याकेज संग। उच्च आउटपुट वा कम्पाउन्डिङ कर्तव्यहरूको लागि, तुलना गर्नुहोस्सह-घुमाउने समानान्तर जुम्ल्याहा-स्क्रू ब्यारेलर फराकिलोसमानान्तर ट्विन-स्क्रू दायरा। यी लिङ्कहरूले उपकरण चयन समर्थन गर्दछ; अन्तिम छनौट अझै सूत्र र प्रक्रिया मार्ग मा निर्भर गर्दछ।
एक नियन्त्रित उत्पादन रन संग मोल्ड स्वीकार गर्नुहोस्
कम्पोनेन्ट निरीक्षणको साथ सुरु गर्नुहोस्, त्यसपछि लाइनमा गठन गर्ने परिणाम प्रमाणित गर्नुहोस्। सहमत WPC सूत्रले फरक पार्छ किनभने फरक पोलिमर, काठ सामग्री, चिस्यान अवस्था वा लुब्रिकेन्ट प्रणालीले दबाब, सतह र आयामी रिकभरी परिवर्तन गर्न सक्छ।
| स्वीकृति चरण | के प्रमाणित गर्ने | राख्नको लागि रेकर्ड |
|---|---|---|
| कागजात समीक्षा | रेखाचित्र संशोधन, घटक सूची, सामग्री र उपचार स्कोप, हीटर, सेन्सर, कूलिंग सर्किट, स्पेयर र म्यानुअल | हस्ताक्षर गरिएको कागजात दर्ता |
| बेंच निरीक्षण | क्रिटिकल इन्टरफेसहरू, रेजिस्टरहरू, ओपनिङहरू, इन्सर्टहरू, सीलिङ फेसहरू, फास्टनरहरू, प्रवाह सतहहरू र असेंबली अभिविन्यास | आयामी र भिजुअल रिपोर्ट भाग संख्याहरूमा बाँधिएको छ |
| स्थापना | केन्द्रको उचाइ, फ्ल्यान्ज फिट, समर्थन, लिफ्टिङ पहुँच, हीटरको तार, सेन्सर, पानी जडान र क्यालिब्रेटरहरूमा पङ्क्तिबद्धता | स्थापना चेकलिस्ट र फोटोहरू |
| तातो-अप | क्षेत्र पहिचान, नियन्त्रक प्रतिक्रिया, सेन्सर रिडिंग, वर्तमान ड्र, चुहावट र कूलिंग च्यानल अवस्था | क्षेत्र नक्शा र स्थिर पठन |
| उत्पादन सञ्चालन | स्वीकृत सूत्र, फिड तयारी, आउटपुट, लाइन गति, तापमान, दबाब, मोटर लोड, कूलिंग र ढुवानी बन्द अवस्थाहरू | समय-आधारित प्रक्रिया पाना र राखिएको कच्चा पदार्थ नमूना |
| प्रोफाइल निरीक्षण | बाहिरी आयामहरू, पर्खाल र रिब खण्डहरू, सीधापन, ट्विस्ट, सतह, रंग, प्रति लम्बाइ मास र मिलन अवयवहरूसँग फिट | मापन स्थिति र उत्पादन समय कटौती गर्न बाँधिएको छ |
| परिवर्तन र रिकभरी | सहमत समायोजन, सामान्य रोक र पुन: सुरु, वा एक आकार वा रंग परिवर्तन जब यो दैनिक उत्पादन मा महत्त्वपूर्ण छ | अपरेटर साइन-अफ र बाँकी कार्य सूची |
समाप्त उत्पादनलाई परीक्षणहरू आवश्यक पर्न सक्छ जुन प्रोफाइल आयामहरू भन्दा टाढा जान्छ।ASTM D7031WPC उत्पादनहरूको मेकानिकल र भौतिक गुणहरू मूल्याङ्कन गर्नको लागि गाइड हो, र यसले प्रयोगकर्ताहरूले अनुप्रयोगको लागि उपयुक्त परीक्षणहरू चयन गर्नुपर्छ भनी बताउँछ।ASTM D7032-21WPC र प्लास्टिक-लम्बर डेक बोर्डहरू, स्टेयर ट्रेडहरू, गार्डहरू र ह्यान्डरेलहरूका लागि प्रदर्शन मूल्याङ्कनहरू समावेश गर्दछ।
प्राकृतिक फाइबर-प्रबलित कम्पोजिट डेक बोर्डहरूको लागि,ISO 16616: 2015परीक्षण विधिहरू प्रदान गर्दछ, जबकिISO 19821:2017ठेगाना स्प्यान मूल्याङ्कन। सम्झौता लेख्नु अघि लागू संस्करण, राष्ट्रिय कोड र उत्पादन दायरा पुष्टि गर्नुहोस्। मोल्डले तयार उत्पादनको अनुपालन बोक्दैन।
हाम्रो कारखाना दृश्य:सबै भन्दा राम्रो हस्तान्तरण एक स्थिर प्रक्रिया विन्डो र ट्रेस योग्य नमूनाहरूको सेट हो। हामी जान्न चाहन्छौं कि कुन सूत्र दौडियो, रेखा कति छिटो सारियो, दबाब कहाँ बस्यो, कसरी कूलिंग सेट गरियो र प्रत्येक नमूना काटियो। टेबुलमा राखिएको एउटा राम्रो देखिने बोर्डले रेखाले यसलाई दोहोर्याउन सक्छ कि भनेर व्याख्या गर्दैन।

बारम्बार सोधिने प्रश्नहरू
WPC एक्स्ट्रुजन मोल्ड उद्धृत गर्न के जानकारी आवश्यक छ?
सहिष्णुता, पूर्ण WPC सूत्र, सामग्री तयारी विधि, एक्स्ट्रुडर र एडाप्टर विवरणहरू, लक्ष्य आउटपुट र लाइन गति, कूलिंग र हल-अफ लेआउट, सतह आवश्यकताहरू, परिवर्तन योजना, उपलब्ध उपयोगिताहरू र एक मापनयोग्य स्वीकृति परीक्षणको साथ अन्तिम प्रोफाइल रेखाचित्र पठाउनुहोस्। भौतिक उत्पादन नमूना उपयोगी छ, तर यसले नियन्त्रित रेखाचित्रलाई प्रतिस्थापन गर्नु हुँदैन।
के एउटा WPC मोल्डले PE, PP र PVC-आधारित काठ कम्पोजिटहरू चलाउन सक्छ?
एउटै समाप्त आकारले सामग्रीलाई विनिमेय बनाउँदैन। PE, PP र PVC-आधारित WPC सूत्रहरू प्रवाह, तापमान सञ्झ्याल, स्नेहन, ड्रडाउन र कूलिङ प्रतिक्रियामा भिन्न हुन सक्छन्। एउटा टुलिङ बडी र छुट्टै इन्सर्टहरू व्यावहारिक छन् वा समर्पित टुलिङ सुरक्षित छन् कि छैनन् भन्ने निर्णय गर्नु अघि हामी सही सूत्र र प्रशोधन मार्गको समीक्षा गर्छौं।
के WPC एक्स्ट्रुजन मोल्डमा क्यालिब्रेटर समावेश छ?
उद्धृत दायरा भन्नु पर्छ। एक्स्ट्रुजन डाइले तातो पिघललाई आकार दिन्छ, जबकि क्यालिब्रेटर, कूलिङ सेक्शनहरू र हल-अफले प्रोफाइललाई चिसो हुने बित्तिकै होल्ड र स्थिर बनाउँछ। डाइ, एडेप्टर, क्यालिब्रेटर, कूलिङ प्लेट, सिल, हीटर, सेन्सर र पार्ट्स परिवर्तन गर्ने लाई पहिचान गर्ने लाइन-वस्तु टूलिङ सूचीको लागि सोध्नुहोस्।
किन WPC प्रोफाइल मोल्ड पछि ट्विस्ट वा झुक्छ?
ट्विस्ट वा बो असमान डाइ फ्लो, असन्तुलित पर्खाल वा वेब खण्डहरू, असमान कूलिंग, क्यालिब्रेटर पङ्क्तिबद्धता, अस्थिर आउटपुट, गैर-एकसमान तापक्रम वा गलत हौल-अफबाट आउन सक्छ। धेरै चरहरू समायोजन गर्नु अघि विकृतिको दिशा र समय मापन गर्नुहोस्। पूर्ण गठन र शीतलन प्रणाली जाँच गर्नुपर्छ।
नन्हैयाले WPC मोल्डका लागि कुन सामग्री प्रयोग गर्छ?
नान्हैयाको WPC मोल्ड पृष्ठले स्टीललाई सूचीबद्ध गर्दछ र कडा र पालिश गरिएको सतहहरूको साथ उच्च-शक्तिको मिश्र धातुको स्टीलको वर्णन गर्दछ। प्रत्येक मोल्ड सीएनसी मेसिन गरिएको छ र तातो उपचार गरिएको छ, वैकल्पिक कूलिंग च्यानलहरूको साथ। अनुमोदित उद्धरणले परियोजनाको लागि सही ग्रेड, उपचार दायरा, प्रवाह-सतह समाप्त र निरीक्षण रेकर्डहरू पहिचान गर्नुपर्छ।
खोक्रो WPC डेकिंग प्रोफाइल कसरी निर्दिष्ट गर्नुपर्छ?
बाहिरी आयाम, पर्खाल र रिब मोटाई, गुहा ज्यामिति, त्रिज्या, महत्वपूर्ण सहिष्णुता, देखिने अनुहार, एम्बोसिङ वा स्यान्डिङ भत्ता, प्रति लम्बाइ लक्ष्य मास र अन्तिम उत्पादन परीक्षण मानकको साथ पूर्ण क्रस-सेक्शन प्रदान गर्नुहोस्। कुन आयामहरू कार्यात्मक छन् भनेर चिन्ह लगाउनुहोस् ताकि उपकरण निर्मातालाई कहाँ समायोजन सबैभन्दा महत्त्वपूर्ण छ भनेर थाहा हुन्छ।
के मोल्ड ग्यारेन्टी WPC डेकिंग मानक अनुपालन गर्न सक्छ?
होइन। मोल्डले प्रोफाइल गठनलाई नियन्त्रण गर्छ, तर उत्पादनको अन्तिम कार्यसम्पादन सूत्र, कम्पाउन्डिङ, आर्द्रता नियन्त्रण, बाहिर निकाल्ने अवस्था, कूलिङ र उत्पादन गुणस्तर प्रणालीमा पनि निर्भर हुन्छ। निर्माताले लागू आवश्यकताहरू जस्तै चयन गरिएको ASTM, ISO वा राष्ट्रिय मानकमा समाप्त सजावटको परीक्षण गर्नुपर्छ।
कसरी WPC एक्सट्रुजन मोल्ड स्वीकार गर्नुपर्छ?
अनुमोदित रेखाचित्र, सामग्री, उपचार, इन्टरफेस, हीटर, सेन्सर, प्रवाह सतहहरू र पहिले भागहरू परिवर्तन गर्नुहोस् निरीक्षण गर्नुहोस्। त्यसपछि नामित प्रोफाइल, आउटपुट र लाइन गतिमा सहमत उत्पादन सूत्र चलाउनुहोस्। प्रक्रिया अवस्थाहरू रेकर्ड गर्नुहोस् र चिसो प्रोफाइलको आयामहरू, पर्खाल र रिब खण्डहरू, सीधापन, ट्विस्ट, सतह, प्रति लम्बाइ मास र उत्पादन विशिष्टता द्वारा आवश्यक कुनै पनि परीक्षणहरू मापन गर्नुहोस्।
नन्हैयाको हालको WPC मोल्ड, स्क्रू-ब्यारेल, उपकरण र सेवा पृष्ठहरूबाट तयार गरिएको प्राविधिक सामग्री। बाह्य प्राविधिक समर्थन आधिकारिक USDA, ASTM र ISO स्रोतहरूमा सीमित छ। अन्तिम टुलिङ आयाम, सामग्री, उपचार, रेखा दायरा र स्वीकृति मापदण्ड अनुमोदित परियोजना कागजातहरू द्वारा नियन्त्रण गरिन्छ।