पाइप डाइ हेड नाममात्र व्यास भन्दा बढी फिट हुनुपर्छ। यसले पोलिमर, सूत्रीकरण, पाइप मानक, आउटपुट, एक्स्ट्रुडर जडान, क्यालिब्रेसन प्रणाली र तपाईंको अपरेटरहरूले आकार परिवर्तन गर्ने तरिकासँग मेल खानुपर्छ। यो गाईडले ती इनपुटहरूलाई PVC, PE, CPVC, PP र PPR पाइप उत्पादनका लागि खरिद विनिर्देशमा परिणत गर्छ।


किन्नको लागि एपाइप एक्सट्रुजन मर टाउको, आपूर्तिकर्तालाई पाँच मेल खाने डेटा सेटहरू पठाउनुहोस्: सामग्री र सूत्रीकरण; पाइप मानक, व्यास र पर्खाल दायरा; आउटपुट र लाइन गति; extruder flange र पिघल-इनलेट इन्टरफेस; र डाउनस्ट्रीम क्यालिब्रेटर, भ्याकुम, कुलिङ र हल-अफ व्यवस्था। "PVC पाइप, 110 mm" मात्र दिने अनुरोध इन्जिनियरिङका लागि तयार छैन।
सबैभन्दा महत्त्वपूर्ण सम्झौता बिन्दु स्वीकृति शर्त हो। वास्तविक उत्पादन सामग्री, पाइप साइज, स्थिर आउटपुट, लाइन गति, तताउने र सेन्सर सेटअप, स्वीकार्य भित्ता भिन्नता, बाहिरी व्यास, अण्डाकार, सतह अवस्था र आवश्यक उत्पादन परीक्षणहरूको नाम दिनुहोस्। डाइ हेडले तातो पिघललाई आकार दिन्छ, तर यो आफैले अन्तिम चिसो पाइपको ग्यारेन्टी दिन सक्दैन।
पहिलो निर्णय डाइमिटर होइन
पहिलो निर्णय उत्पादन खाम हो। एउटा टाउकोले नजिकैको आकारको समूहलाई परिवर्तन गर्न मिल्ने डाइ र म्यान्डरेलहरू चलाउन सक्छ। धेरै फराकिलो साइज दायराले प्रवाह, निवास समय, समायोजन, हेड प्रेसर र परिवर्तनको काममा सम्झौताहरू उत्पादन गर्न सक्छ। सही दायरा सामग्री र दरमा निर्भर गर्दछ, न केवल कुन इन्सर्टहरू शारीरिक रूपमा शरीर भित्र फिट हुन सक्छ।
हामी प्रत्येक अनुसन्धानलाई तीन सीमामा विभाजन गर्छौं। उत्पादन सीमा पाइप सामग्री, मानक, व्यास र पर्खाल कभर गर्दछ। प्रक्रिया सीमा उत्पादन, गति, तापमान र दबाब कभर गर्दछ। मेकानिकल सीमाले फ्ल्यान्ज, सेन्टरलाइन, हीटर, सेन्सर, लिफ्टिङ र डाउनस्ट्रीम पोजिसनलाई समेट्छ।
| क्रेता इनपुट | यसले किन टाउको बदल्छ | प्रमाण पठाउने |
|---|---|---|
| बहुलक र पूर्ण सूत्र | चिपचिपापन, गर्मी संवेदनशीलता, पर्ची, पहिरन, क्षरण जोखिम, निवास समय सीमा र सफाई विधि परिवर्तन गर्दछ | राल ग्रेड डाटा पाना, सूत्रीकरण प्रतिशत र नमूना |
| पाइप मानक र आवेदन | समाप्त उत्पादन परिभाषित गर्दछ जुन लाइन उत्पादन र परीक्षण गर्नुपर्छ | सटीक मानक संख्या, संस्करण, बजार र आन्तरिक रेखाचित्र |
| OD, पर्खाल, SDR वा तालिका दायरा | कुण्डाकार प्रवाह क्षेत्र, टुलिङ परिवार र व्यावहारिक परिवर्तन-भाग दायरा सेट गर्दछ | न्यूनतम, सामान्य र अधिकतम उत्पादनहरु संग आकार तालिका |
| नेट आउटपुट र लाइन गति | परिवर्तन प्रवाह वेग, दबाब, तताउने भार, निवास समय र डाउनस्ट्रीम कूलिंग माग | स्थिर बिक्री योग्य kg/h प्रत्येक महत्वपूर्ण आकारको लागि |
| एक्स्ट्रुडर र एडाप्टर इन्टरफेस | इनलेट ज्यामिति, बोल्ट ढाँचा, दर्ता, छाप, केन्द्र उचाइ र समर्थन निर्धारण गर्दछ | अवस्थित मेसिनको नियन्त्रित रेखाचित्र प्लस मापन फोटोहरू |
| क्यालिब्रेसन र शीतलन प्रणाली | ड्रडाउन, अन्तिम OD, अण्डाकार, भित्ता वितरण र स्टार्ट-अप व्यवहारलाई असर गर्छ | क्यालिब्रेटर रेखाचित्र, भ्याकुम ट्याङ्की डेटा, कूलिङ लम्बाइ र हल-अफ स्थिति |
| परिवर्तन योजना | कुन भागहरू हटाउन योग्य छन्, तिनीहरू कसरी केन्द्रित छन् र अपरेटरहरूले तिनीहरूलाई कसरी सुरक्षित रूपमा ह्यान्डल गर्छन् भनेर निर्धारण गर्दछ | आवृत्ति, सफाई विधि, क्रेन क्षमता र लक्षित डाउनटाइम परिवर्तन गर्नुहोस् |
हाम्रो कारखाना दृश्य:हामी नाममात्र पाइप व्यासलाई पर्याप्त डाइ-हेड स्पेसिफिकेशनको रूपमा मान्दैनौं। यदि एक खरिदकर्ताले हामीलाई केवल राल नाम र OD दिन्छ भने, हामी प्रवाह मार्ग फिक्स गर्नु अघि भित्ता श्रृंखला, सूत्र, आउटपुट, एक्स्ट्रुडर इन्टरफेस र साइजिङ विधिको लागि सोध्छौं। हराइरहेको इनपुटहरूमा आधारित द्रुत उद्धरणले सामान्यतया अनुत्तरित प्रश्नहरूलाई कमीशनमा लैजान्छ।



समाप्त पाइप मानकको साथ सुरू गर्नुहोस्
एक डाइ हेड उत्पादन उपकरण हो। यो पाइप प्रमाणीकरण होइन। खरिदकर्ताले उत्पादनको सही मानक र संस्करण पहिचान गर्नुपर्छ, जबकि आपूर्तिकर्ताले पाइप खामलाई प्रवाह मार्ग, टूलिङ सेट र समायोजन विधिमा अनुवाद गर्नुपर्छ। अन्तिम अनुपालन यसको बजार र अनुप्रयोगको लागि आवश्यक परीक्षणहरू द्वारा समाप्त पाइपमा प्रमाणित हुन्छ।
साझा पानी पाइप परियोजनाहरूको लागि, तीन उपयोगी आधिकारिक सन्दर्भहरू छन्ISO 1452-2:2009 PVC-U पाइपहरूको लागि, PE पाइपहरूको लागि ISO 4427-2:2019रISO 15874-2: 2013 तातो र चिसो पानी स्थापनाहरूमा प्रयोग हुने PP पाइपहरूको लागि। सम्झौता तयार हुँदा हालको संस्करण, संशोधन र राष्ट्रिय ग्रहण जाँच गर्नुहोस्।
| पाइप परिवार | आधिकारिक सुरुवात सन्दर्भ | डाइ-हेड RFQ लाई अझै आवश्यक पर्ने जानकारी |
|---|---|---|
| PVC-U दबाव पाइप | ISO 1452-2 वा आवश्यक राष्ट्रिय समकक्ष | PVC सुख्खा-मिश्रण सूत्र, पाइप श्रृंखला, नाममात्र OD, भित्ता तालिका, सकेटिङ भत्ता, आउटपुट, लाइन गति र सतह आवश्यकताहरू |
| पीई दबाव पाइप | ISO 4427-2 वा आवश्यक राष्ट्रिय समकक्ष | सटीक PE कम्पाउन्ड, SDR दायरा, OD दायरा, ठोस वा सह-निकासी निर्माण, स्ट्राइप वा तह व्यवस्था, आउटपुट र शीतलन प्रणाली |
| PP वा PPR तातो र चिसो पानीको पाइप | ISO 15874-2 वा आवश्यक राष्ट्रिय समकक्ष | सटीक PP ग्रेड, पाइप आयाम वर्ग, सेवा आवेदन, तह निर्माण, व्यास र पर्खाल दायरा, आउटपुट र क्यालिब्रेसन विधि |
| इलेक्ट्रिकल कन्ड्युट वा औद्योगिक ट्यूबिंग | खरिदकर्ताको लागू राष्ट्रिय, उद्योग वा ग्राहक विशिष्टता | सामग्री सूत्र, कठोरता वा कार्यात्मक लक्ष्य, ज्यामिति, रंग, छाप वा पट्टी, परीक्षण योजना र स्वीकार्य सतह दोषहरू |
RFQ मा "अन्तर्राष्ट्रिय मापदण्ड अनुसार" नलेख्नुहोस्।कागजात, भाग, संस्करण र स्थानीय ग्रहण नाम दिनुहोस्। त्यसपछि आफ्नो समाप्त पाइप रेखाचित्र र निरीक्षण योजना संलग्न गर्नुहोस्। समान नाममात्र आकारहरूमा भित्ता दायराहरू, परीक्षण अवस्थाहरू र पहिचान आवश्यकताहरू हुन सक्छन्।
एउटा अर्को बिछोडको महत्व छ। पिउने-पानी स्वीकृति समाप्त पाइपिंग उत्पादन र यसको भिजेको सामग्री सरोकार छ। नन्हैयाबाट डाइ हेड अर्डर गर्दा क्रेताको पाइपमा पिउने पानीको स्वीकृति हस्तान्तरण हुँदैन। राल अनुमोदन, कम्पाउन्ड नियन्त्रण, उत्पादन रेकर्ड र तेस्रो-पक्ष प्रमाणीकरण पाइप निर्माताको अनुपालन प्रणालीको अंश रहन्छ।
PVC वा PE मात्र होइन वास्तविक सूत्र निर्दिष्ट गर्नुहोस्
नन्हैयाकोपाइप एक्सट्रुजन मर टाउकोPVC को लागि additives, PE, CPVC र PP को लागि प्रस्ताव गरिएको छ। ती नामहरूले भौतिक परिवारहरूलाई परिभाषित गर्छन्। तिनीहरूले हामीलाई पग्लिएको चिपचिपापन, फिलर लोडिङ, स्टेबिलाइजर प्रणाली, पुन: प्रयोग गरिएको सामग्री, प्रशोधन विन्डो वा प्लेट आउट गर्ने प्रवृत्ति बताउँदैनन्।
PVC को लागि, वजन र मिश्रण अवस्था द्वारा पूर्ण ड्राई-मिश्रण नुस्खा पठाउनुहोस्। क्याल्सियम कार्बोनेट स्तर र कण उपचार, स्नेहक सन्तुलन, स्थिरता प्रणाली, प्रभाव परिमार्जक, प्रशोधन सहायता, रंग र पुन: कार्य प्रतिशत सबै भित्ता उपस्थिति, टाउको दबाब र जम्मा व्यवहार परिवर्तन गर्न सक्छ।
PE वा PPR को लागि, सटीक कम्पाउन्ड ग्रेड र हालको आपूर्तिकर्ता डेटा पाना पठाउनुहोस्। त्यो ग्रेड, घनत्व, additives, कार्बन-कालो वा रंग प्रणाली, regrind सीमा र पहिचान स्ट्रिपहरू वा कार्यात्मक तहहरू सह-निकासी छन् कि भनेर प्रकाशित रूपमा पिघल मास-फ्लो वा चिपचिपापन जानकारी समावेश गर्नुहोस्।
PVC र CPVC
तातो इतिहास र निवास समय नजिकको ध्यान योग्य। प्रवाह मार्गले अनावश्यक होल्ड-अपबाट बच्नुपर्दछ, र तताउने योजनाले नियन्त्रित स्टार्ट-अप र सफाईलाई समर्थन गर्नुपर्छ। सूत्र परिवर्तन उत्पादन अघि खुलासा गर्नुपर्छ।
PE
ग्रेड, पिघलने शक्ति, आउटपुट र शीतलन क्षमता सँगै कार्य गर्दछ। उच्च आउटपुट PE हेडलाई स्थिर परिधि प्रवाह र उपयुक्त साइजिङ प्रणाली चाहिन्छ, ठूलो कुण्डलीय अन्तर मात्र होइन।
पीपी र पीपीआर
सहि राल र सेवा उत्पादन बताउनुहोस्। तातो र चिसो पानीको पाइप, औद्योगिक ट्यूब र बहु-तह निर्माणको लागि विभिन्न उपकरण, शीतलन र स्वीकृति अवस्थाहरू आवश्यक पर्दछ।
हाम्रो कारखाना दृश्य:टुलिङ स्वीकृत भएपछि उत्पादन टोलीले फिलर, राल ग्रेड वा रिसाइकल प्रतिशत परिवर्तन गर्दा, डाइ अचानक गलत भएको छैन। प्रक्रिया इनपुट परिवर्तन भएको छ। हामी प्राविधिक सम्झौतामा सन्दर्भ सूत्रीकरण रेकर्ड गर्छौं ताकि भविष्यमा समस्या निवारण ज्ञात अवस्थाबाट सुरु हुन्छ।

डाइ ओपनिङ अन्तिम पाइप साइज होइन
तातो कुण्डलीय पिघलले डाई छोड्दैन र ज्यामितीय रूपमा स्थिर रहन्छ। यो बाहिर निस्कँदा फुल्न सक्छ, ढुवानी-अफ अन्तर्गत तल तान्न सक्छ, क्यालिब्रेटरलाई सम्पर्क गर्नुहोस्, चिसोको समयमा संकुचित हुन सक्छ र यसको तापक्रम बराबर हुँदा परिवर्तन जारी राख्नुहोस्। यसैले नाममात्र 110 मिमी पाइपले स्वचालित रूपमा 110 मिमी डाइ ओपनिङ प्रयोग गर्दैन।
अन्तिम नतिजा प्रणालीबाट आउँछ: एक्स्ट्रुडर आउटपुट, पग्लने तापमान र दबाब, डाइ र म्यान्ड्रेल ज्यामिति, परिधि ताप सन्तुलन, केन्द्रीकरण, वायु मार्ग, क्यालिब्रेटर, भ्याकुम, कूलिंग र हल-अफ गति। यदि यी भागहरू विभिन्न आपूर्तिकर्ताहरूबाट खरिद गरिएका छन् भने, खरिदकर्ताले एउटा नियन्त्रित इन्टरफेस रेखाचित्र र एउटा स्वीकृति जिम्मेवारी म्याट्रिक्स तोक्नुपर्छ।
| नियन्त्रण तत्व | जसलाई यसले प्रत्यक्ष असर गर्छ | के यो एक्लै प्रमाणित गर्न सक्दैन |
|---|---|---|
| मरे र मन्ड्रेल प्रवाह मार्ग | वलय पिघल वितरण, दबाव हानि, निवास व्यवहार र प्रारम्भिक ट्यूब आकार | अन्तिम चिसो ओडी, पर्खाल, अंडाकार वा दबाव प्रदर्शन |
| Mandrel केन्द्रित समायोजन | प्रारम्भिक परिधि अन्तर र पर्खाल वितरण को सुधार | जब तापक्रम, प्रवाह वा डाउनस्ट्रीम पङ्क्तिबद्धता बहिरहन्छ एक स्थिर परिणाम |
| हीटर-जोन व्यवस्था | टाउको वरपर र वरपर थर्मल नियन्त्रण | परिभाषित मापन विधि बिना वास्तविक पिघल तापमान |
| क्यालिब्रेटर र भ्याकुम ट्यांक | बाह्य आकार, प्रारम्भिक चिसो र आकार समर्थन | एकरूप पर्खाल जब आगमन पिघल ट्यूब अस्थिर छ |
| शीतलन प्रणाली | ठोस दर, आयामी स्थिरता र अवशिष्ट गर्मी हटाउने | पानीको तापक्रम वा प्रवाह अनियन्त्रित हुँदा राम्रो ज्यामिति |
| ओसारपसार | लाइन गति, ड्रडाउन र स्थिर यातायात | सही आयामहरू जब पुलर गलत रूपमा मिलाइएको छ वा गति उतार-चढ़ाव हुन्छ |
उपयोगी साइजिंग नियम:सबैभन्दा सानो र सबैभन्दा ठूलो पाइप निर्दिष्ट गर्नुहोस्, तर कठिन अपरेटिङ कुनाहरू वरिपरि इन्जिनियर गर्नुहोस्। यी प्रायः उच्च आउटपुटमा सबैभन्दा ठूलो पाइप, उच्च रेखा गतिमा सबैभन्दा पातलो पर्खाल, कम-आउटपुट सानो आकार जसले निवास समय बढाउँछ, र सबैभन्दा कडा पर्खाल वा सतह आवश्यकता भएको उत्पादनहरू हुन्।


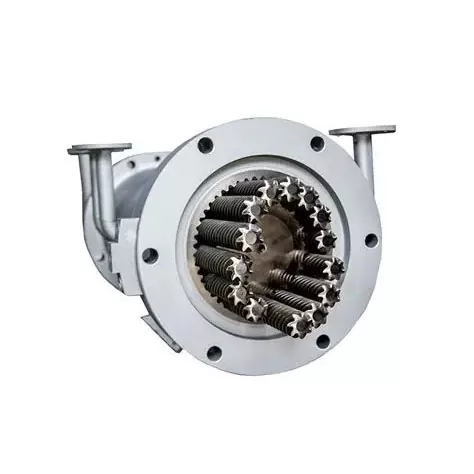
नन्हैयाले यसको पाइप डाइ-हेड दायरामा समायोज्य मन्ड्रेल, कुलिङ च्यानल विकल्पहरू र बदल्न मिल्ने लाइनरहरू प्रदान गर्दछ। एक परिभाषित कारणको लागि ती विकल्पहरू प्रयोग गर्नुहोस्। समायोजन उपयोगी हुन्छ जब अपरेटरहरूसँग दोहोर्याउन मिल्ने केन्द्रीकरण विधि हुन्छ। बदल्न मिल्ने पहिरन कम्पोनेन्टहरू उपयोगी हुन्छन् जब तिनीहरूको दायरा, अतिरिक्त मात्रा र प्रतिस्थापन प्रक्रिया स्पष्ट हुन्छ।
मेसिन सुरु गर्नु अघि एक्स्ट्रुडर इन्टरफेस लक गर्नुहोस्
एक पाइप डाइमा उत्कृष्ट आन्तरिक प्रवाह मार्ग हुन सक्छ र अझै पनि स्थापना गर्न असफल हुन्छ किनभने इनलेट, दर्ता, बोल्ट ढाँचा, सिल वा केन्द्रको उचाइ मानिएको थियो। प्रतिस्थापन परियोजनाहरू विशेष गरी कमजोर हुन्छन् किनभने मेसिन रेखाचित्रहरू पुरानो, परिमार्जन वा अनुपलब्ध हुन सक्छन्।
हामी प्रमाणका तीन रूपहरूलाई प्राथमिकता दिन्छौं: मूल नियन्त्रित रेखाचित्र, ताजा मापन र स्केल सन्दर्भको साथ स्पष्ट फोटोहरू। यदि तीन जना असहमत छन् भने, निर्माण रेखाचित्र जारी हुनु अघि विवाद समाधान गर्नुहोस्।
- एक्स्ट्रुडर मेक, मोडेल र स्क्रू कन्फिगरेसन
- स्क्रू व्यास र मूल्याङ्कन आउटपुट दायरा
- डिस्चार्ज वा एडाप्टर फ्ल्यान्ज रेखाचित्र
- व्यास, गहिराई र सहिष्णुता दर्ता गर्नुहोस्
- बोल्ट मात्रा, थ्रेड, पिच सर्कल र अभिमुखीकरण
- सील-अनुहार ज्यामिति र ग्यास्केट विधि
- पिघल-इनलेट व्यास र संक्रमण लम्बाइ
- आवश्यक ब्रेकर प्लेट वा स्क्रिन इन्टरफेस
- प्रेसर सेन्सर पोर्ट साइज र स्थान
- पिघल-तापमान सेन्सर प्रकार र सम्मिलन
- हीटर भोल्टेज, फ्रिक्वेन्सी, पावर र कनेक्टरहरू
- Thermocouple प्रकार र नियन्त्रक अनुकूलता
- डाइ-हेड केन्द्र उचाइ र प्रवाह दिशा
- समर्थन फ्रेम, पाङ्ग्रा, रेल वा लिफ्टिंग बिन्दुहरू
- उपलब्ध स्थापना र मर्मत क्लियरेन्स
- क्यालिब्रेटर र पङ्क्तिबद्ध सन्दर्भको दूरी
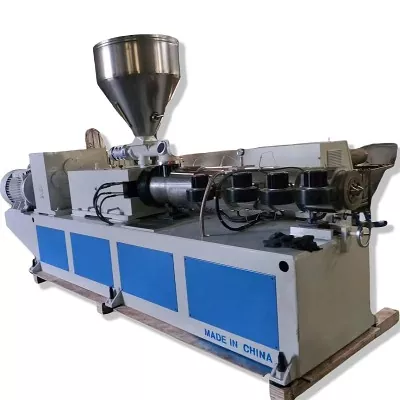
Nanhaiya अनुकूलन योग्य उत्पादन गर्दछब्यारेल flangesर डाइ-हेड कम्पोनेन्टहरू, त्यसैले एडाप्टरलाई स्थापना आश्चर्यको रूपमा बायाँको सट्टा टाउकोसँग छलफल गर्न सकिन्छ। पूर्ण लाइन परियोजनाको लागि, चयन गरिएकोसँग डाइ इन्टरफेस पङ्क्तिबद्ध गर्नुहोस्प्लास्टिक एक्स्ट्रुडर मेसिन, नियन्त्रण र डाउनस्ट्रीम उपकरण।
हाम्रो कारखाना दृश्य:फ्ल्यान्जको फोन फोटोले हामीलाई लेआउट बुझ्न मद्दत गर्छ, तर यसले बोल्ट सर्कल वा दर्ता फिट परिभाषित गर्दैन। हामी प्रश्नहरू फेला पार्न फोटो प्रयोग गर्छौं। हामी धातु काट्न एक हस्ताक्षरित रेखाचित्र प्रयोग गर्दछौं। त्यो भिन्नताले सानो इन्टरफेस गल्तीलाई सम्पूर्ण स्थापना ढिलाइबाट रोक्छ।


सामग्री र सफाई कर्तव्य वरपर निर्माण छान्नुहोस्
नन्हैयाको समर्पित पाइप डाइ हेडले कडा सतहहरूको साथ उच्च-शक्तिको मिश्र धातु इस्पात प्रयोग गर्दछ र सटीक सीएनसी मेसिनिंग र तातो उपचारद्वारा उत्पादन गरिन्छ। यसको सामान्यबाहिर निकाल्ने टाउकोपृष्ठले 38CrMoAl, नाइट्राइडिङ र HV950 देखि HV1000 सम्मको सतहको कठोरता सूचीबद्ध गर्दछ।
ती मानहरू उपयोगी सुरु डेटा हुन्, तर अनुमोदित स्पेसिफिकेशनले अझै पनि सही कम्पोनेन्ट सामग्री, उपचार स्कोप, समाप्त कठोरता मापदण्ड, प्रवाह-सतह समाप्त, आयामी निरीक्षण र कुनै पनि जंग आवश्यकता पहिचान गर्नुपर्छ। एक कम्पोनेन्टमा कठोरता मान प्रत्येक फास्टनर, हीटर कभर वा संरचनात्मक भागमा प्रतिलिपि गरिनु हुँदैन।
| सेवा अवस्था | खरिद चिन्ता | उद्धरणमा के परिभाषित गर्ने |
|---|---|---|
| PVC भरिएको | घर्षण खनिज फिलर, निक्षेप र सफाई आवृत्ति | सूत्र, फिलर स्तर, भिजेको-घटक सामग्री र उपचार, बदल्न मिल्ने पहिरन स्कोप र सफाई विधि |
| CPVC वा गर्मी-संवेदनशील यौगिक | थर्मल इतिहास, होल्ड अप र भौतिक गिरावट | प्रशोधन विन्डो, प्रवाह-पथ अवधारणा, तताउने क्षेत्रहरू, सेन्सर बिन्दुहरू, स्टार्ट-अप र बन्द प्रक्रिया |
| कार्बन-कालो PE | स्थिर वितरण, सतह गुणस्तर र लामो रन | कम्पाउन्ड ग्रेड, आउटपुट दायरा, प्रेसर विन्डो, हीटर व्यवस्था र सफाई पहुँच |
| पुनर्नवीनीकरण सामग्री | प्रदूषण, चिपचिपापन भिन्नता र घर्षण कणहरू | स्रोत, अधिकतम प्रतिशत, निस्पंदन योजना, नमूना, अपेक्षित भिन्नता र स्वीकृति सीमा |
| बारम्बार रंग परिवर्तन | होल्ड-अप, पहुँच, परिवर्तन-पार्ट ह्यान्डलिंग र स्क्र्याप | रंग अनुक्रम, सफाई सामग्री, अनुमति परिवर्तन समय, शुद्ध प्रक्रिया र हटाउन सकिने भागहरू |
कडा एक पूर्ण भौतिक रणनीति होइन।सतह कठोरता, केस गहिराई, सब्सट्रेट कठोरता, जंग व्यवहार, समाप्त र मरम्मत विधि घटक र प्रक्रिया अनुरूप हुनुपर्छ। आपूर्तिकर्तालाई के व्यवहार गरिन्छ, यो कसरी प्रमाणित हुन्छ र कुन निरीक्षण रेकर्ड अर्डरको साथ आउँछ सूचीबद्ध गर्न सोध्नुहोस्।


Nanhaiya को समीक्षा गर्नुहोस्उत्पादन उपकरण, प्रमाणपत्रहरूरप्राविधिक सेवाआपूर्तिकर्ता योग्यता को समयमा। स्थापना मार्गदर्शन र दीर्घकालीन मर्मत सल्लाह सहमत समर्थन दायरामा समावेश गर्न सकिन्छ।
खरिद गणनाको आकार परिवर्तन भाग बनाउनुहोस्
यदि प्रत्येक परिवर्तनले क्रेनलाई जोड्छ, हिटरलाई क्षति पुर्याउँछ वा दोहोर्याइएको परीक्षण-र-त्रुटि केन्द्रीकरण आवश्यक छ भने कम उपकरण मूल्य महँगो हुन सक्छ। डाइ र म्यान्डरेल कसरी हटाइन्छ, तातो भागहरू कहाँ राखिन्छ, कुन फास्टनरहरू ह्यान्डल गरिन्छ, कसरी पङ्क्तिबद्धता पुनर्स्थापित गरिन्छ र कुन सील वा उपभोग्य वस्तुहरू प्रतिस्थापन गरिन्छ भनेर सोध्नुहोस्।
| परिवर्तन प्रश्न | किन खरिदकर्ताले ख्याल गर्नुपर्छ | अनुबंध आउटपुट |
|---|---|---|
| कुन आकारहरू एक शरीर साझा गर्छन्? | हेड र परिवर्तन-भाग सेट को वास्तविक संख्या देखाउँछ | पाइप OD, पर्खाल दायरा र सामग्री द्वारा अनुकूलता म्याट्रिक्स |
| हटाउनु अघि के चिसो हुनुपर्छ? | डाउनटाइम र ह्यान्डलिंग सुरक्षालाई असर गर्छ | लिखित तापमान र ह्यान्डलिंग प्रक्रिया |
| कसरी मर र मन्डरेल केन्द्रित छन्? | स्टार्ट-अप स्क्र्याप र पर्खाल सुधारलाई असर गर्छ | समायोजन रेखाचित्र, सन्दर्भ स्थिति र प्रशिक्षण |
| कुन उपकरण र लिफ्टिंग उपकरणहरू आवश्यक छन्? | असुरक्षित सुधारिएको ह्यान्डलिंग रोक्छ | उपकरण सूची, भाग वजन, लिफ्टिंग बिन्दु र स्थिर रेखाचित्र |
| कुन भागहरू नियमित स्पेयरहरू हुन्? | थ्रेड, सिल, हीटर वा सेन्सर क्षति पछि डाउनटाइम घटाउँछ | दुई-वर्ष सिफारिस गरिएको अतिरिक्त सूची वस्तु द्वारा मूल्य |
| प्रवाह मार्ग कसरी सफा गरिन्छ? | श्रम, सतह जोखिम र रंग परिवर्तन स्क्र्याप परिवर्तन गर्दछ | स्वीकृत सफाई उपकरण, सामग्री र पृथक्करण चरणहरू |
मिश्रित उत्पादन तालिकाको लागि, घण्टा, श्रम र स्टार्ट-अप स्क्र्याप द्वारा परिवर्तन लागत गणना गर्नुहोस्। यदि बिरुवा दुई टाढाको पाइप साइजहरू बीचमा हप्तामा धेरै पटक परिवर्तन हुन्छ भने, दुईवटा पूर्ण टाउकोले धेरै घुसाइएका एक शरीर भन्दा बढी उत्पादन समय बचाउन सक्छ। यदि परिवर्तनहरू दुर्लभ छन् र दायरा कम्प्याक्ट छ भने, साझा शरीर समझदार हुन सक्छ।
हाम्रो कारखाना दृश्य:हामी सोध्छौं कि कसले उपकरण परिवर्तन गर्नेछ र के लिफ्टिङ उपकरण उपलब्ध छ। सफा एसेम्बली बेन्चमा काम गर्ने डिजाइन तातो एक्स्ट्रुडर र भ्याकुम ट्याङ्कीको छेउमा अप्ठ्यारो हुन सक्छ। अपरेटर पहुँच एक ईन्जिनियरिङ् इनपुट हो, बिक्री पछिको विवरण होइन।

जिम्मेवार प्रक्रिया क्षेत्र पत्ता लगाउन पाइप दोषहरू प्रयोग गर्नुहोस्
जब पाइप स्पेसिफिकेशन बन्द हुन्छ, अपरेटरहरूले प्रायः पहिले डाइ समायोजन गर्छन् किनभने यसको केन्द्रित बोल्टहरू देखिने छन्। तापक्रम, एक्स्ट्रुडर वा डाउनस्ट्रीम समस्या लुकाउँदा यसले अस्थायी रूपमा एउटा पठनलाई सुधार गर्न सक्छ। एकैचोटि धेरै परिवर्तनहरू गर्नु अघि परिधि वरिपरि र पाइप लम्बाइको साथ दोष रेकर्ड गर्नुहोस्।
| त्रुटि देखियो | मर्ने-हेड चेक | अपस्ट्रिम र डाउनस्ट्रीम जाँचहरू | पाठ खरिद गर्दै |
|---|---|---|---|
| एक पक्ष लगातार बाक्लो | मन्ड्रेल सेन्टरिङ, फ्लो-पथ डिपोजिट, क्षति, हीटर ब्यालेन्स र एसेम्बली अलाइनमेन्ट | एक्स्ट्रुडर सर्जिङ, क्यालिब्रेटर अलाइनमेन्ट, भ्याकुम डिस्ट्रिब्युसन, कूलिङ र हल-अफ अलाइनमेन्ट | पहुँचयोग्य केन्द्रीकरण, तापमान क्षेत्र र एक पङ्क्तिबद्ध सन्दर्भ आवश्यक छ |
| पर्खाल वरिपरि र पाइप संग परिवर्तन | ढीला समायोजन, थर्मल साइकल चलाउने, अस्थिर दबाव वा असमान प्रवाह | खुवाउने, स्क्रू आउटपुट, लाइन-गति नियन्त्रण, भ्याकुम र पानी-तापमान स्थिरता | एक स्थिर अपरेटिङ विन्डो स्वीकार गर्नुहोस्, मापनको एक छोटो सेट होइन |
| लामो सतह रेखाहरू | प्रदूषण, जम्मा, स्क्र्याच वा क्षतिग्रस्त डाइ-ओठ सतह | पग्लिएका कणहरू, निस्पंदन, क्यालिब्रेटर क्षति र ह्यान्डलिंग चिन्हहरू | सफाई उपकरणहरू, फिल्टर योजना, सतह निरीक्षण र अतिरिक्त उपकरण परिभाषित गर्नुहोस् |
| पहेंलो, खैरो वा कालो रेखाहरू | मृत क्षेत्रहरू, निक्षेपहरू, अत्यधिक स्थानीय गर्मी र लामो निवास समय | दूषित फिड, ब्यारेल निक्षेप, स्क्रू पहिरन र बन्द अभ्यास | पुरानो ज्यामिति प्रतिलिपि गर्नु अघि पूर्ण पिघल पथ र सफाई दिनचर्याको समीक्षा गर्नुहोस् |
| उच्च टाउको दबाब | प्रतिबन्धित कुण्डलीय अन्तर, कम तापक्रम, अवरोध वा अनुपयुक्त प्रवाह मार्ग | स्क्रिन प्रतिबन्ध, सामग्री चिपचिपापन, आउटपुट माग र सेन्सर अवस्था | स्पेसिफिकेशनमा दबाव मापन बिन्दु र सञ्चालन सीमा बताउनुहोस् |
| पाइप अण्डाकार | असमान निकास प्रवाह वा प्रारम्भिक ट्यूब स्थिति | क्यालिब्रेटर पहिरन, भ्याकुम, कूलिङ ब्यालेन्स, समर्थन र ढुवानी-अफ पङ्क्तिबद्धता | अन्तिम अण्डाकार पूर्ण-लाइन स्वीकृति परीक्षणसँग सम्बन्धित छ |
| नराम्रो भित्री सतह | Mandrel समाप्त, निक्षेप, तापमान र प्रवाह व्यवहार | सामग्रीको नमी, फैलावट, क्षय र उत्पादन स्थिरता | नमूना स्वीकृतिमा दुवै आन्तरिक र बाह्य सतह मापदण्डहरू समावेश गर्नुहोस् |
एक-परिवर्तन नियम:आधाररेखा रेकर्ड गर्नुहोस्, एउटा नियन्त्रित चर परिवर्तन गर्नुहोस्, सामग्रीलाई रेखाबाट यात्रा गर्न पर्खनुहोस्, प्रभावित पाइपलाई चिन्ह लगाउनुहोस् र फेरि मापन गर्नुहोस्। एकै समयमा तापमान, केन्द्रीकरण, भ्याकुम र हल-अफको अनियमित समायोजनले कारण पहिचान गर्न आवश्यक प्रमाणहरू नष्ट गर्दछ।
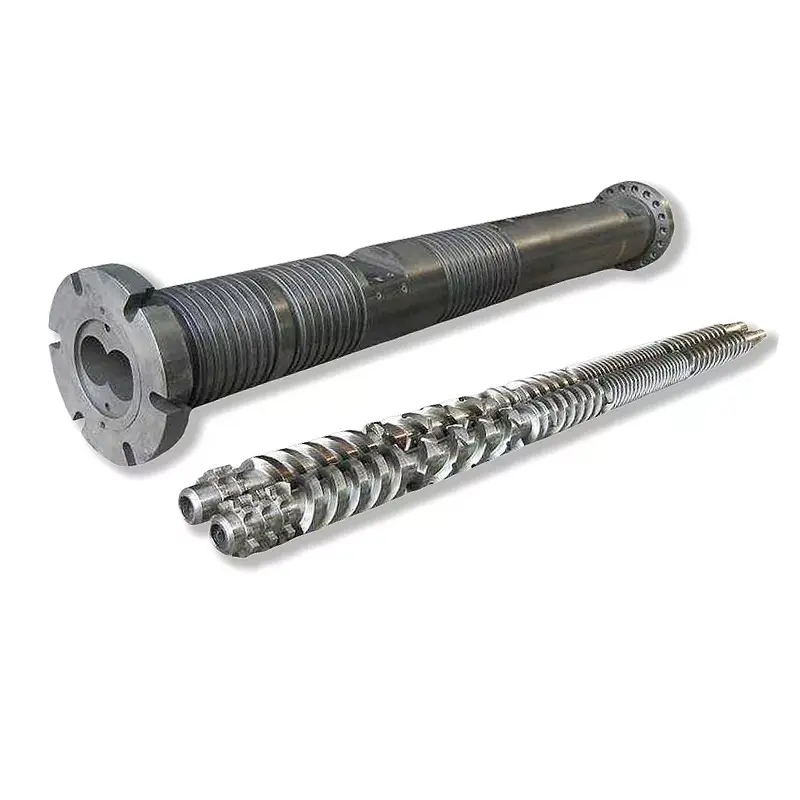
यदि आउटपुट वा पिघल दबाव टाउको अघि अस्थिर छ भने, पेंच र ब्यारेल पनि निरीक्षण गर्नुहोस्। नन्हैया आपूर्तिपीवीसी पाइप एकल स्क्रू, PVC पाइप समानान्तर पेंच ब्यारलरPVC पाइप शंक्वाकार जुम्ल्याहा-स्क्रू ब्यारल। पहिरिएको वा अनुपयुक्त प्लाष्टिकाइजिङ खण्डको क्षतिपूर्तिको लागि डाइलाई पुन: डिजाइन गर्नु हुँदैन।

पाइप एक्सट्रुजन डाइ हेड RFQ चेकलिस्ट
पूर्ण RFQ ले खरिदकर्तालाई समावेशी उद्धरणसँग कम आधार मूल्य तुलना गर्नुको सट्टा इन्जिनियरिङ स्कोप तुलना गर्न दिन्छ। निम्न वस्तुहरूलाई एउटा संशोधन-नियन्त्रित प्याकेजमा राख्नुहोस्।
- उत्पादनहरू पहिचान गर्नुहोस्।प्रत्येक पाइप OD, पर्खाल दायरा, SDR वा तालिका, तह निर्माण, रङ र अनुप्रयोग सूचीबद्ध गर्नुहोस्। सामान्य उत्पादन र सबैभन्दा कठिन आकार चिन्ह लगाउनुहोस्।
- मानक नाम दिनुहोस्।सही मानक, भाग, संस्करण, राष्ट्रिय ग्रहण र आन्तरिक रेखाचित्र दिनुहोस्। समाप्त-पाइप निरीक्षण योजना संलग्न गर्नुहोस्।
- सामग्री खुलासा गर्नुहोस्।पूर्ण PVC सूत्र वा सटीक PE, PP वा PPR ग्रेड, additives, filler, pigment, रिसाइकल सामग्री र आपूर्तिकर्ता डेटा पानाहरू प्रदान गर्नुहोस्।
- दर परिभाषित गर्नुहोस्।प्रत्येक महत्वपूर्ण उत्पादनको लागि शुद्ध बिक्रीयोग्य आउटपुट र लाइन गति, साथै उपलब्ध शीतलन क्षमता र सामान्य सञ्चालन तालिका दिनुहोस्।
- extruder को वर्णन गर्नुहोस्।राज्य एकल, समानान्तर जुम्ल्याहा वा शंक्वाकार जुम्ल्याहा पेंच; पेंच व्यास; मोटर शक्ति; सामान्य पिघल दबाव र तापमान; एडाप्टर लेआउट; र वर्तमान प्रक्रिया सीमा।
- इन्टरफेस नियन्त्रण गर्नुहोस्।फ्ल्यान्ज, रेजिस्टर, बोल्ट सर्कल, सिलिंग फेस, मेल्ट इनलेट, केन्द्रको उचाइ, सेन्सर-पोर्ट र समर्थन रेखाचित्रहरू संलग्न गर्नुहोस्।
- विद्युतीय विवरणहरू निर्दिष्ट गर्नुहोस्।हिटरको भोल्टेज र फ्रिक्वेन्सी, थर्मोकोपल प्रकार, कनेक्टर मानक, नियन्त्रक अनुकूलता, केबल लम्बाइ र लागू भएमा खतरनाक-क्षेत्र आवश्यकताहरू सूचीबद्ध गर्नुहोस्।
- डाउनस्ट्रीम लाइन देखाउनुहोस्।क्यालिब्रेटर आयामहरू, भ्याकुम ट्याङ्की, कूलिङ लम्बाइ, स्प्रे वा इमर्सन व्यवस्था, हल-अफ प्रकार, केन्द्ररेखा र डाइ निकासबाट दूरी समावेश गर्नुहोस्।
- परिवर्तनको दायरा छान्नुहोस्।परिवर्तन-पार्ट सेटहरू, स्पेयर हीटर र सेन्सरहरू, सिलहरू, फास्टनरहरू, ह्यान्डलिंग उपकरणहरू, भण्डारण र्याकहरू र इच्छित आकार-परिवर्तन प्रक्रियाहरू सूचीबद्ध गर्नुहोस्।
- कागजातहरू परिभाषित गर्नुहोस्।अनुरोध असेंबली र भाग रेखाचित्र, सामग्रीको बिल, सामग्री र ताप-उपचार रेकर्ड, आयामी निरीक्षण, विद्युतीय सूची, सञ्चालन निर्देशनहरू र स्पेयर-पार्ट्स सूची।
- स्वीकृति परीक्षण लेख्नुहोस्।राल, सूत्र, पाइप साइज, रन अवधि, आउटपुट, लाइन गति, प्रक्रिया रेकर्ड, आयाम नमूना र पास/फेल मापदण्ड नाम दिनुहोस्।
- समर्थन स्पष्ट गर्नुहोस्।स्थापना निर्देशन, कमिसनिङ जिम्मेवारी, अपरेटर प्रशिक्षण, रिमोट सहायता र डाइ-हेड र पूर्ण-लाइन प्रदर्शन बीचको सीमामा सहमत हुनुहोस्।
प्रतिस्थापन चेतावनी:पहिरिएको डाईले अब आफ्नो मौलिक आयामलाई जोगाउन सक्दैन। मेसिनको इन्टरफेस र राम्रो राखिएको पाइप नाप्नुहोस्, कुनै पनि मौलिक रेखाचित्रहरू फेला पार्नुहोस् र पुरानो टाउको किन प्रतिस्थापन भइरहेको छ भनी व्याख्या गर्नुहोस्। प्रत्येक पहिरिएको आयाम प्रतिलिपि गर्नाले समान प्रवाह वा पङ्क्तिबद्धता समस्या पुन: उत्पादन गर्न सक्छ।
स्क्रू कन्फिगरेसन पनि सामग्री शुल्कसँग मेल खानुपर्छ। Nanhaiya को ब्राउज गर्नुहोस्एकल पेंच, समानान्तर जुम्ल्याहा स्क्रूरशंक्वाकार जुम्ल्याहा-स्क्रू बैरलजब सोधपुछले पूर्ण प्लाष्टिकाइजिंग खण्डलाई कभर गर्दछ। सहायक उपकरण र जडान उपकरण को लागी, प्रयोग गर्नुहोस्बाहिर निकाल्ने स्पेयर-पार्ट्स दायरा.
तपाईंले बेच्ने योजनाको उत्पादन शर्तमा हेड स्वीकार गर्नुहोस्
आयामी निरीक्षणले प्रमाणित गर्छ कि निर्मित घटकहरू रेखाचित्रसँग मेल खान्छ। यसले प्रमाणित गर्दैन कि कसरी एक विशिष्ट यौगिक पूर्ण रेखा मार्फत प्रवाह हुनेछ। ध्वनि स्वीकृति योजनामा दुई भागहरू छन्: घटक प्रमाणिकरण र उत्पादन रन।
| स्वीकृति चरण | के प्रमाणित गर्ने | राख्नको लागि रेकर्ड |
|---|---|---|
| कागजात समीक्षा | स्वीकृत रेखाचित्र संशोधन, सामग्रीको बिल, परिवर्तन-पार्ट म्याट्रिक्स, हीटर र सेन्सर सूची, म्यानुअल र अतिरिक्त स्कोप | हस्ताक्षर गरिएको कागजात दर्ता |
| अवयव निरीक्षण | क्रिटिकल इन्टरफेसहरू, केन्द्रित सुविधाहरू, सील अनुहारहरू, फास्टनरहरू, पोर्टहरू, सामग्री, उपचार र दृश्य प्रवाह-सतह अवस्था | क्रम मा निर्दिष्ट आयामी र सामग्री वा उपचार रेकर्ड |
| विधानसभा जाँच | फिट, अभिमुखीकरण, हीटर स्थापना, सेन्सर सम्मिलन, केन्द्रित आन्दोलन, समर्थन, लिफ्टिङ र पहुँच | फोटो सहित विधानसभा चेकलिस्ट |
| तातो-अप जाँच | क्षेत्र पहिचान, नियन्त्रक प्रतिक्रिया, सेन्सर पढाइ, वर्तमान आकर्षित र थर्मल स्थिरता | क्षेत्र नक्शा र स्थिर पठन |
| उत्पादन सञ्चालन | सहमत सामग्री, पाइप साइज, आउटपुट, लाइन गति, तापमान, पिघल दबाव, मोटर लोड, भ्याकुम र चिसो अवस्था | समय-आधारित प्रक्रिया पाना र राखिएको नमूनाहरू |
| पाइप निरीक्षण | OD, धेरै घडी स्थितिहरूमा पर्खाल, अण्डाकार, प्रति लम्बाइ मास, भित्री र बाहिरी सतह, सीधापन र आवश्यक मानक परीक्षणहरू | निरीक्षण रिपोर्ट नमूना स्थिति र उत्पादन समयसँग जोडिएको छ |
| नियमित सञ्चालन | स्टार्ट-अप, केन्द्रित सुधार, एक सामान्य स्टप, सुरक्षित विघटन वा एक सहमत आकार परिवर्तन | अपरेटर साइन-अफ र खुला वस्तु सूची |
व्यावहारिक हुँदा खरिदकर्ताको सामान्य सूत्र प्रयोग गर्नुहोस्। यदि प्रतिस्थापन सामग्री आवश्यक छ भने, भिन्नता रेकर्ड गर्नुहोस् र परीक्षणले प्रमाणित गरेको कुरालाई सीमित गर्नुहोस्। सफल PE रनले PVC सूत्र प्रमाणित गर्दैन, र बाक्लो-भित्ता कम-गति उत्पादनले पातलो-भित्ता उच्च-गति अवस्था प्रमाणित गर्दैन।
हाम्रो कारखाना दृश्य:हामी अधिकतम आउटपुटमा छोटो प्रदर्शनमा ट्रेस योग्य मापनको साथ स्थिर रनलाई प्राथमिकता दिन्छौं। दबाब स्थिर हुनुपर्छ, भित्ता रिडिङहरू नियन्त्रणयोग्य रहनु पर्छ, हीटरहरू असामान्य रूपमा साइकल गर्नु हुँदैन र चिसो पाइपले सहमत निरीक्षण पूरा गर्नुपर्छ। त्यो नतिजाले दुबै पक्षलाई उपयोगी हस्तान्तरण बिन्दु दिन्छ।


बारम्बार सोधिने प्रश्नहरू
पाइप एक्सट्रुजन डाइ हेड उद्धृत गर्न के जानकारी आवश्यक छ?
पोलिमर ग्रेड र सूत्र, पाइप मानक, पूर्ण आकार र भित्ता दायरा, लक्ष्य आउटपुट र लाइन गति, एक्स्ट्रुडर प्रकार, पिघलने इनलेट र फ्ल्यान्ज रेखाचित्र, हीटर भोल्टेज, सेन्सर आवश्यकताहरू, डाउनस्ट्रीम क्यालिब्रेसन विवरणहरू, रुचाइएको परिवर्तन भागहरू र एक स्वीकृति योजना पठाउनुहोस्। हालको जडानका तस्बिरहरू र मापन गरिएका रेखाचित्रहरू प्रतिस्थापन परियोजनाहरूको लागि पनि उपयोगी छन्।
के एउटा पाइप डाइ हेडले PVC, PE र PPR चलाउन सक्छ?
साँघुरो परिभाषित परियोजनामा साझा बाहिरी भाग प्राविधिक रूपमा सम्भव हुन सक्छ, तर PVC, PE र PPR ले समान प्रवाह, थर्मल वा साइजिङ अवस्थाहरू सिर्जना गर्दैन। हामी पहिले पूर्ण सूत्रीकरण, आउटपुट, साइज दायरा, प्रवाह-पथ आवश्यकताहरू र सफाई विधि तुलना गर्छौं। अलग उपकरण वा एक अलग टाउको सुरक्षित उत्पादन विकल्प हुन सक्छ।
के पाइप डाइमिटर अन्तिम पाइप व्यास बराबर छ?
सामान्यतया छैन। डाइ छोडेपछि तातो ट्यूब परिवर्तन हुन्छ किनभने पग्लिन्छ, तल तानिन्छ, क्यालिब्रेटरमा प्रवेश गर्छ र चिसो हुन्छ। आवश्यक डाइ र म्यान्ड्रेल आयामहरू नाममात्र पाइप साइजबाट सीधै प्रतिलिपि गर्नुको सट्टा सामग्री, आउटपुट, लाइन गति, भ्याकुम साइजिङ र कुलिङ प्रणालीको साथ डिजाइन गरिएको हुनुपर्छ।
के डाइ हेड एक्लै पाइप भित्ता मोटाई र अंडाकार ग्यारेन्टी गर्न सक्छ?
होइन। डाइ हेडले कुण्डाकार पिघलिएको वितरण स्थापित गर्दछ, तर अन्तिम पर्खालको मोटाई र अण्डाकार पनि पग्लिएको स्थिरता, केन्द्रीकरण, तापमान सन्तुलन, क्यालिब्रेटर अवस्था, भ्याकुम, कूलिङ, हल-अफ पङ्क्तिबद्धता र रेखा गतिमा निर्भर गर्दछ। स्वीकृतिले पूर्ण अपरेटिङ लाइनको परीक्षण गर्नुपर्छ।
नन्हैयाले एक्सट्रुसन डाइ हेडका लागि कुन सामग्री प्रयोग गर्छ?
नान्हैयाको सामान्य एक्स्ट्रुडर डाइ हेड पृष्ठले 38CrMoAl नाइट्राइडिङ र HV950 देखि HV1000 सम्मको सतह कठोरताको सूची दिन्छ। समर्पित पाइप एक्सट्रुजन डाइ हेडलाई कडा सतहहरू भएको मिश्र धातु इस्पातको रूपमा वर्णन गरिएको छ। अन्तिम सामग्री, तातो उपचार र भिजेको सतह आवश्यकताहरू अनुमोदित विनिर्देशमा राल, additives र सफाई विधिको लागि पुष्टि गरिनु पर्छ।
के मैले धेरै साइज इन्सर्ट वा धेरै पूरा टाउको भएको एउटा डाइ हेड किन्न पर्छ?
आकार दायरा, आउटपुट र सफाई दिनचर्याले एक शरीरलाई अत्यधिक समायोजन बिना काम कभर गर्न अनुमति दिँदा परिवर्तन भागहरू प्रयोग गर्नुहोस्। जब उत्पादनहरू व्यास, पोलिमर, आउटपुट, तह संरचना वा परिवर्तन आवृत्तिमा धेरै भिन्न हुन्छन् भने अलग टाउकोले अर्थ बनाउन सक्छ। कुल परिवर्तन समय र उत्पादन जोखिम तुलना गर्नुहोस्, उपकरण मूल्य मात्र होइन।
पाइप एक्सट्रुजन डाइ हेड कसरी स्वीकार गर्नुपर्छ?
रेखाचित्र, सामग्री, उपचार, हीटर, सेन्सर, फ्ल्यान्ज र प्रवाह-पथ जाँचहरूबाट सुरु गर्नुहोस्। त्यसपछि तोकिएको पाइप साइज, आउटपुट र लाइन गतिमा सहमत उत्पादन सामग्री चलाउनुहोस्। रेकर्ड तापमान, पिघल दबाव, परिधि वरिपरि पर्खाल पढाइ, बाहिर व्यास, अंडाकार, सतह अवस्था, प्रति लम्बाइ मास र लक्षित पाइप मानक द्वारा आवश्यक कुनै पनि परीक्षण।
एक्स्ट्रुडेड पाइप पर्खालको एक छेउ मोटो हुनुको कारण के हो?
सम्भावित कारणहरूमा डाइ वा म्यान्डरेल गलत केन्द्रित, परिधि तापमान असंतुलन, असमान पिघलने प्रवाह, प्रवाह मार्गमा जम्मा वा क्षति, अस्थिर एक्स्ट्रुडर आउटपुट, क्यालिब्रेटर मिसाइलाइमेन्ट, असमान भ्याकुम वा कूलिंग, र हल-अफ मिसालाइनमेन्ट समावेश छन्। डाउनस्ट्रीम समस्या लुकाउन केन्द्रित बोल्टहरू प्रयोग गर्नु अघि प्रवृत्ति जाँच गर्नुहोस्।
नन्हैयाको हालको उत्पादन, उपकरण र सेवा जानकारीबाट तयार गरिएको प्राविधिक सामग्री, आधिकारिक ISO पाइप-मानक पृष्ठहरूद्वारा मात्र समर्थित। अन्तिम ज्यामिति, सामग्री, उपचार, आयाम र स्वीकृति मापदण्ड अनुमोदित परियोजना विशिष्टता द्वारा परिभाषित गरिएको छ।