वितरण र फैलाउने मिश्रण बीच के भिन्नता छ?
वितरणलाई स्थानको प्रश्नको रूपमा र फैलावटलाई डोमेन वा समूहको आकारको प्रश्नको रूपमा सोच्नुहोस्। पग्लनको अर्को भागमा ठूलो पिग्मेन्ट क्लम्प सार्दा यसको स्थान परिवर्तन हुन्छ। त्यो गुच्छालाई सानो समूहमा तोड्दा यसको फैलावट परिवर्तन हुन्छ। एउटा परिणामले अर्कोलाई स्थापित गर्दैन।
| प्रश्न | वितरण मिश्रण | फैलाउने मिश्रण |
|---|---|---|
| के परिवर्तन गर्नुपर्छ? | अवयवहरूको स्थानिय एकरूपता। | एग्लोमेरेट वा फैलिएको-चरण आकार। |
| प्रवाहले के गर्छ? | सामाग्रीलाई विभाजन गर्नुहोस्, पुन: संयोजित गर्नुहोस् र पुन: संयोजित गर्नुहोस्। | विरूपण वा ब्रेकअपको लागि पर्याप्त तनाव लागू गर्नुहोस्। |
| हामीले के जाँच गर्नुपर्छ? | परिभाषित नमूनाहरूमा रचना वा रंग स्थिरता। | बाँकी एग्लोमेरेट्स वा चरण आकारविज्ञान। |
| अपर्याप्त प्रमाण के हो? | एक पृथक नमूना मा एक राम्रो कण आकार। | एक समान देखिने गोली रंग। |
भेद मा व्याख्या गरिएको छNC राज्य विस्तारको स्क्रू-कार्यात्मकता गाइड। प्रायः वास्तविक तत्वहरूले दुवै प्रक्रियाहरूमा योगदान गर्दछ। उपयोगी प्रश्न यो हो कि सामग्रीले आवश्यक ब्यालेन्स प्राप्त गर्दछ, होइन कि एक तत्व स्थायी रूपमा एक श्रेणीमा पर्दछ।
खरिदका लागि, अवलोकन योग्य आवश्यकताको रूपमा इच्छित परिणाम लेख्नुहोस्। के थप एकरूप हुनुपर्दछ, कुन समूह वा चरण सुविधाहरू अस्वीकार्य छन्, र प्रयोगशालाले तिनीहरूलाई कसरी रिपोर्ट गर्नेछ भनेर पहिचान गर्नुहोस्। "राम्रो मिश्रण" को लागी अनुरोधले ती निर्णयहरूलाई समाधान नगरी छोड्छ।
यो गाईड सह-घुमाउने ट्विन-स्क्रू कम्पाउन्डिङसँग सम्बन्धित छ। यदि तपाइँ एकल-स्क्रू लाइन वा एक विरोधी-रोटेशन PVC प्रक्रिया तुलना गर्दै हुनुहुन्छ भने पहिले उपकरण कर्तव्य स्थापना गर्नुहोस्। हाम्रोएकल-स्क्रू बनाम ट्विन-स्क्रू सामग्री गाइडत्यो फराकिलो छनौटलाई सम्बोधन गर्दछ।
स्क्रू परिवर्तन गर्नु अघि दोष निदान गर्नुहोस्
प्रतिस्थापन तत्व नामकरण गर्नु अघि दोष वर्णन गर्नुहोस्। हामी फिडर, गति, तापक्रम र लोड रेकर्डहरू जस्तै सञ्चालन अवधिमा बाँधिएको नमूनाहरू अनुरोध गर्नेछौं। यसको प्रक्रिया अवस्था बिनाको नमूनाले दोहोर्याउन मिल्ने कन्फिगरेसन समस्यालाई अस्थायी गडबडीबाट छुट्याउन गाह्रो बनाउँछ।
| अवलोकन | हामीले प्रमाण माग्नेछौं | पहिलो निर्णय |
|---|---|---|
| समय अनुसार रंग परिवर्तन हुन्छ | समय-लेबल गरिएको नमूनाहरू र फिडर डेलिभरी रेकर्डहरू। | ज्यामिति परिवर्तन गर्नु अघि खुराक स्थिरता जाँच गर्नुहोस्। |
| देखिने दागहरू | खण्ड वा माइक्रोग्राफ आगमन सामग्री संग तुलना। | एग्लोमेरेट्स, पग्लिएको सामग्री, क्षय वा प्रदूषण पहिचान गर्नुहोस्। |
| एक नुस्खा परिवर्तन पछि एक दोष सुरु भयो | अघिल्लो र हालको सूत्रहरू, फिड फारमहरू र सेटिङहरू। | पहिरन-सम्बन्धित बिग्रेसनबाट नयाँ प्रशोधन कार्य अलग गर्नुहोस्। |
म बलियो मिश्रण सिफारिस गर्नु अघि के जाँच गर्छु
जब म ट्विन-स्क्रू मिक्सिङ समस्याको मूल्याङ्कन गर्छु, म पहिले टुटेका कणहरूबाट असमान संरचना अलग गर्छु। गोली नमूनामा देखिने दागहरू बलियो घुँडा खण्डलाई औचित्य दिन पर्याप्त छैनन्। म राल ग्रेड, additive फारम र लोडिङ, हालको स्क्रू लेआउट, फिडिङ रेकर्ड, र स्थिर अपरेटिङ सर्तहरूमा संकलन गरिएका नमूनाहरूका लागि सोध्छु।
मेरो अर्को चरण भनेको ती स्पेकहरू वास्तवमा के हुन् भनेर स्थापित गर्नु हो। म सामग्रीको खण्डहरू जाँच गर्नेछु र मूल सामग्रीहरूसँग दोष तुलना गर्नेछु। एग्लोमेरेटेड पिग्मेन्ट, पग्लिएको राल र डिग्रेड सामग्रीलाई फरक प्रतिक्रिया चाहिन्छ। दोष पहिचान गर्नु अघि मिश्रणको तीव्रता थप्दा अनुसन्धानलाई गलत दिशामा पठाउन सक्छ। कमजोर पिघल्ने र खराब मिश्रण बीचको भिन्नता पनि केन्द्रीय चेतावनी होजिम फ्रैंकल्याण्डको एकल-स्क्रू मिश्रण निर्देशन.
स्क्रू समीक्षाको लागि, म डिस्क चौडाइ, ब्लक लम्बाइ, स्ट्यागर कोण र कन्भेइङ दिशा सँगै विचार गर्छु। म वरपरका तत्वहरू, फिड स्थानहरू र मापन गरिएको क्लियरेन्सहरू पनि जाँच गर्छु। एक घुँडा ब्लक यसको कोणबाट मात्र सही रूपमा मूल्याङ्कन गर्न सकिँदैन। प्रक्रियामा यसको स्थिति र यसमा प्रवेश गर्ने भौतिक अवस्थाहरू महत्त्वपूर्ण हुन्छन्।
परिवर्तन सिफारिस गर्नु अघि, म थ्रुपुट, वास्तविक पिघल तापक्रम, ड्राइभ लोड र सान्दर्भिक गुणस्तर मापनको लागि आधारभूत स्थापना गर्नेछु। म प्रक्रिया स्थिर भएपछि एक उचित कन्फिगरेसन परिवर्तन तुलना गर्नेछु, सूत्रीकरण र नमूना विधि अनुरूप राख्दै। यदि फिडिङ अस्थिर छ वा अवस्थित कम्पोनेन्टहरू लगाएका छन् भने, म क्षतिपूर्ति गर्न नयाँ मिश्रण खण्ड प्रयोग गर्नु अघि ती समस्याहरू समाधान गर्नेछु।
मेरो स्वीकृति मापदण्ड सहमत उत्पादन विशिष्टता हो। एक कन्फिगरेसन जसले दृश्यात्मक एग्लोमेरेटहरू हटाउँछ तर आवश्यक फाइबर मोर्फोलोजीलाई क्षति पुर्याउँछ वा सञ्चालन सीमा नाघ्छ स्वीकार्य सुधार होइन। म कन्फिगरेसनलाई राख्छु जसले लाइनको थर्मल र मेकानिकल सीमा भित्र आवश्यक मिश्रण गुणस्तर प्रदान गर्दछ, केवल मेसिनले सहन सक्छ किनभने प्रतिबन्ध थप्न जारी राख्नुको सट्टा।
कसरी ट्विन-स्क्रू एक्स्ट्रुडरहरूले मिश्रण उत्पन्न गर्दछ
प्रवाह पुनर्व्यवस्थित र स्थानीय तनावले फरक कार्यहरू गर्दछ
वितरण कार्य बारम्बार विभाजन, विस्तार र सामग्री को पुनर्व्यवस्थित बाट आउँछ। फैलाउने कार्यले फैलिएको चरणलाई विकृत गर्न वा समुह भित्र प्रतिरोधलाई जित्न पर्याप्त तनाव चाहिन्छ। कतरनी र विस्तारित प्रवाह विरूपण संयन्त्र वर्णन गर्दछ; तिनीहरू वितरण र फैलावटलाई प्रतिस्थापन गर्ने फरक गुणस्तर लक्ष्यहरू होइनन्।
चार्ली मार्टिनट्विन-स्क्रू निरन्तर मिश्रणको प्राविधिक समीक्षास्क्रू तत्वहरू, भरिएको प्रशोधन क्षेत्रहरू र कन्भेइङ खण्डहरूको अन्तरक्रिया वर्णन गर्दछ। यसको उपकरण छलफल यहाँ उपयोगी छ; त्यो समीक्षामा औषधि निर्माण अवस्थाहरू औद्योगिक प्लास्टिक रेसिपीमा हस्तान्तरण गर्नु हुँदैन।
गति एक इनपुट हो, स्वीकृति परिणाम होइन
स्थानीय शियर-फ्लो व्याख्याको लागि, तनाव सान्दर्भिक तापक्रम र विरूपण दरमा सामग्रीको चिपचिपापनमा निर्भर गर्दछ। एक rpm फिगरले मात्र ती अवस्थाहरूलाई परिभाषित गर्दैन, जस्तैकण ट्र्याकिङ तुलना तलचित्रण गर्दछ। फैलावट मापनको विकल्पको रूपमा गति प्रयोग गर्नुको सट्टा वास्तविक पिघल तापक्रम, फिड दर र गुणस्तर परिणामहरूसँगै प्रस्तावित गति परिवर्तन तुलना गर्नुहोस्।
औसत निवास समय भन्दा बाहिर हेर्नुहोस्
निवास समय वितरणले सामग्रीको विभिन्न भागहरू प्रक्रियामा कति लामो रहन्छ भनेर वर्णन गर्दछ। समीक्षा संक्षिप्तको लागि, ट्रेसर कहाँ प्रवेश गर्छ, कहाँ पत्ता लगाइएको छ र कुन सञ्चालन सर्तहरू लागू हुन्छन् भनेर सोध्नुहोस्। त्यो जानकारी बिना एक औसत मान दुई लेआउट तुलना गर्न पर्याप्त छैन।
हाम्रो सिफारिस गरिएको परीक्षण रेकर्डले इनपुटहरूलाई परिणामहरूबाट अलग गर्छ। इनपुटको रूपमा सेटिङहरू र सामग्री डेलिभरी रेकर्ड गर्नुहोस्; समाप्त सामग्रीको स्थिरता र आकारविज्ञानलाई परिणामको रूपमा रेकर्ड गर्नुहोस्। अपरेटिङ बाधाहरूको रूपमा तापमान र लोड राख्नुहोस्। यस संरचनाले उत्पादन मूल्याङ्कन गर्नु अघि उच्च ऊर्जा इनपुटलाई गुणस्तर सुधार भनिरहेको परीक्षण रिपोर्टलाई रोक्छ।
एक्स्ट्रुडर स्क्रू तत्वहरू र तिनीहरूको मिश्रण कार्यहरू
एक तत्व परिवार एक उपयोगी सुरूवात लेबल हो, पूर्ण प्रदर्शन विशिष्टता होइन।NC राज्यको तत्व गाइडकन्भेइङ, रिभर्स, नीडिङ र दाँत भएका तत्वहरू छुट्याउन र निर्माताहरू बीच नामकरण फरक हुन्छ भनी व्याख्या गर्दछ। हामी अर्को आपूर्तिकर्ताको कोड उद्धरणमा स्थानान्तरण गर्नुको सट्टा वास्तविक रेखाचित्र र ज्यामिति प्रयोग गर्नेछौं।
| तत्व परिवार | समीक्षा गर्न भूमिका | हामीले के माग्ने हो |
|---|---|---|
| सम्प्रेषण गर्दै | यातायात र स्थानीय भरिने अवस्था। | नेतृत्व, लम्बाइ, हात र छिमेकी प्रतिबन्धहरू। |
| घुट्ने ब्लक | विरूपण, मिश्रण र सन्देश वा प्रतिबन्ध। | डिस्क चौडाइ, गणना, कुल लम्बाइ, डगमगाउने र सन्देश दिशा। |
| दाँत वा समर्पित मिक्सर | प्रवाह पुनर्व्यवस्था र ज्यामिति-निर्भर तनाव एक्सपोजर। | पूरा प्रोफाइल, अपरेटिङ स्थिति र अभिप्रेत कार्यको लागि प्रमाण। |
अभिव्यक्त गर्ने तत्वहरूले मिश्रणमा कुनै योगदान गर्दैन, वा प्रत्येक दाँत भएका तत्वहरू विशेष रूपमा वितरण गर्ने हो भनेर नसोच्नुहोस्। सही तुलना भनेको परिभाषित सर्तहरूमा परिभाषित ज्यामितिहरू बीच हो। प्रतिस्थापन लचिलोपनको बारेमा छलफल गर्नु अघि रेखाचित्रले खण्डित असेंबली वा एक-टुक्रा पेंचको वर्णन गर्छ कि गर्दैन भनेर स्थापित गर्नुहोस्।
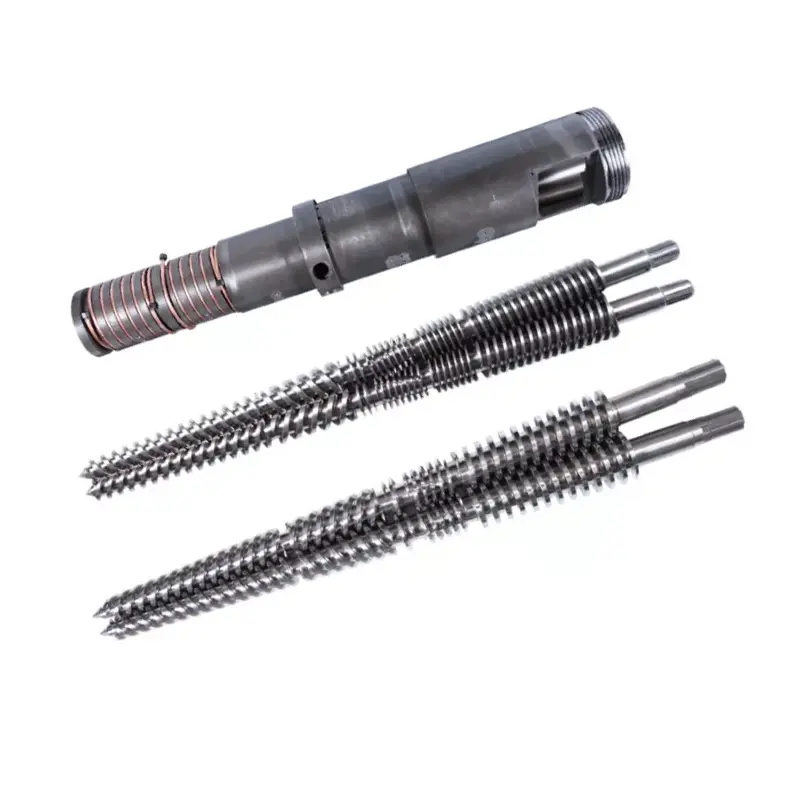
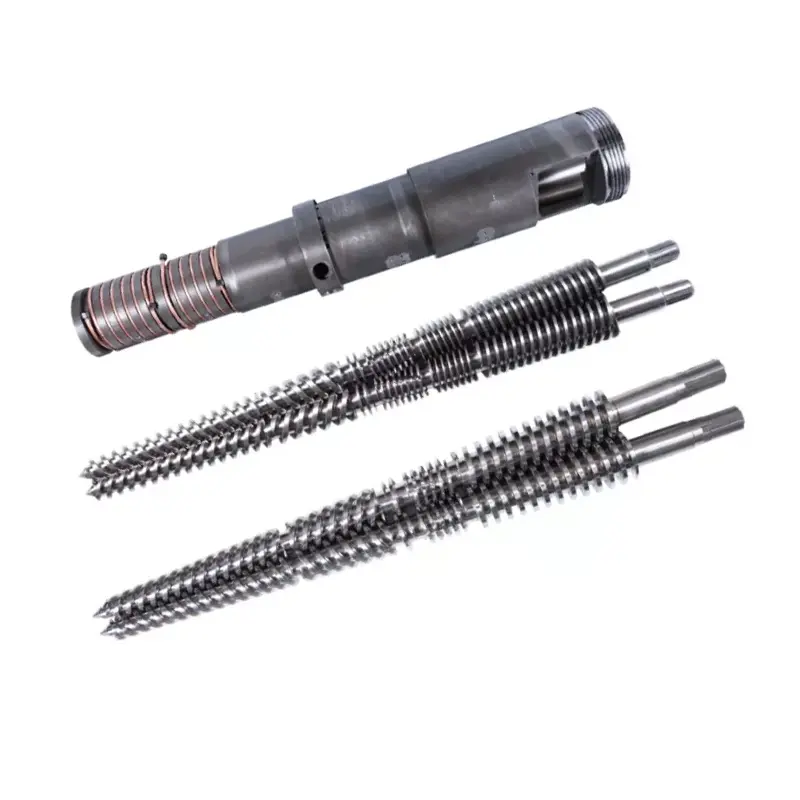
हाम्रोसह घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारेलउत्पादन पृष्ठले समान-दिशा रोटेशन, इन्टरमेसिङ र कम्पाउन्डिङ अनुप्रयोगहरू पहिचान गर्दछ। ती विवरणहरूले सान्दर्भिक उपकरण कोटी स्थापना गर्दछ। अर्डरको लागि, अनुमोदित कन्फिगरेसनले अझै पनि व्यक्तिगत कार्य खण्डहरू र मिलन इन्टरफेसहरू पहिचान गर्न आवश्यक छ।


स्क्रू डिजाइन सुविधाहरू जसले मिश्रण, तातो र पहिरन नियन्त्रण गर्दछ
डिस्क चौडाइ, डिस्क गणना र ब्लक लम्बाइ अलग गर्नुहोस्
यी सम्बन्धित आयामहरू हुन्, तर तिनीहरू विनिमेय विवरणहरू होइनन्। केनेथ रसेलकोजुम्ल्याहा-स्क्रू मिश्रण विश्लेषणफराकिलो डिस्कहरू डिस्पर्सिभ एक्शन र साँघुरो डिस्कहरू विभाजन र पुन: वितरणको पक्षमा हुने परिचित प्रवृत्तिको व्याख्या गर्दछ। यसले प्रतिबन्ध, भरिने र पिघ्ने तापमानको प्रभावलाई पनि जोड दिन्छ।
त्यो प्रवृत्ति विश्वव्यापी खरीद नियम होइन। यदि तुलनाले डिस्कको चौडाइ, ब्लक लम्बाइ र व्यवहारलाई सँगै परिवर्तन गर्छ भने, नतिजालाई मात्र चौडाइमा श्रेय दिन सकिँदैन। कुन चर परिवर्तन भयो र कुन गुणस्तर मापन सुधार भयो सोध्नुहोस्।
पठाउने दिशाको साथ स्ट्यागर कोण पढ्नुहोस् र भर्नुहोस्
एक तटस्थ घुट्ने ब्लक कुनै अन्तर्निहित अगाडि पम्पिंग कार्य छैन; सामग्री अझै पनि वरपरको प्रक्रियाको कार्य अन्तर्गत पार गर्न सक्छ। उल्टो तत्वहरू अगाडि यातायातको विरोध गर्छन्। तिनीहरूको उपयोगिता उद्देश्य भरिने र दबाव अवस्थाहरूमा निर्भर गर्दछ। न त "तटस्थ" न "रिभर्स" प्रत्येक मिश्रण खण्ड सुधार गर्न एक स्वचालित निर्देशन हो।
| प्रस्तावित परिवर्तन | आवश्यक तुलना रेकर्ड | परीक्षण अस्वीकार गर्ने कारण |
|---|---|---|
| विभिन्न घुँडा ज्यामिति | आयाम, तत्व अनुक्रम, गुणस्तर डेटा र स्थिर थ्रुपुट। | लक्ष्य दोष रहन्छ वा आवश्यक सम्पत्ति बिग्रन्छ। |
| ठूलो प्रतिबन्ध | वास्तविक पिघल तापक्रम, दबाब, ड्राइभ लोड र खुवाउने/भेन्ट व्यवहार। | मेसिन वा सामग्रीको सीमा नाघ्यो। |
| कार्य अनुमतिहरू पुनर्स्थापित गरियो | नामित स्थानहरूमा मिल्दो स्क्रू/ब्यारेल मापन। | सभाले यसको अनुमोदित फिट वा क्लियरेन्स आवश्यकताहरू असफल हुन्छ। |
स्थायित्व वास्तविक कर्तव्यबाट सुरु हुन्छ
हामीले 38CrMoAlA र 0.50 देखि 0.70 मिमी सम्मको नाइट्राइडिङ-गहिराइ दायरा प्रकाशित गर्छौं।सह घुमाउने उत्पादन विशिष्टता। यी सामग्री र उपचार डेटा हुन्, एक मिश्रण-गुणस्तर मूल्याङ्कन वा सेवा-जीवन ग्यारेन्टी होइन। तिनीहरूले चलिरहेको क्लियरेन्स परिभाषित गर्दैनन्।
घर्षण सूत्रको लागि, हामी सतह प्रणाली चयन गर्नु अघि फिलर पहिचान, लोडिङ र पहिरन नक्सा अनुरोध गर्नेछौं। ज्यामिति समीक्षा र पहिरन सुरक्षा अलग निर्णय हो। कडा सतहले अनुपयुक्त मिश्रण प्रोफाइल सही छ भनेर देखाउन सक्दैन। हाम्रोसमानान्तर ट्विन-स्क्रू क्लियरेन्स र पहिरन गाइडमिल्दो निरीक्षण रेकर्ड बताउँछ।
प्लान्टको अनुमोदित अलगाव, चिसो र ह्यान्डलिंग प्रक्रियाहरू अन्तर्गत मात्र घटकहरू निरीक्षण गर्नुहोस्। थप मिश्रण खोज्नको लागि क्लियरेन्स कम नगर्नुहोस् वा मेसिन निर्माताको अनुमोदित सीमा बाहिरको एसेम्बली परिवर्तन नगर्नुहोस्।
मिश्रणको लागि जुम्ल्याहा-स्क्रू प्रोफाइल कसरी व्यवस्थित गर्ने
एक मिश्रण ब्लक चयन गर्नु अघि प्रशोधन कार्यहरूको अनुक्रम समीक्षा गर्नुहोस्। मार्टिनकोनिरन्तर मिश्रण समीक्षामिटर गरिएको फिडिङ, कन्भेइङ, पिघलाउने, भरिएको मिक्सिङ क्षेत्र र डिस्चार्जको वर्णन गर्दछ। प्रोफाइलले ती प्रकार्यहरू सँगै प्रदान गर्नुपर्छ। एक स्ट्यान्ड-अलोन तत्व सिफारिसले यसको इनलेट अवस्थाहरू र डाउनस्ट्रीम दबाब शुल्क अनिर्दिष्ट छोड्छ।
प्रत्येक मिश्रण खण्डमा के पुग्छ परिभाषित गर्नुहोस्
प्रस्तावित परिवर्तनको लागि, घटक छर्राहरू, पाउडर, तरल वा एकाग्रताको रूपमा प्रवेश गर्छ कि गर्दैन, र यसको फिड स्थिति पहिचान गर्नुहोस्। हामी सोध्छौं कि फैलावट कार्य गर्नु अघि कुन पग्लने वा भिजाउने अवस्था आवश्यक छ। एक मिश्रण तुलनाले कसरी घटक प्रक्रियामा प्रवेश गर्छ भन्ने परिवर्तनलाई लुकाउनु हुँदैन।
खुवाउने, प्रतिबन्ध र भेन्टिङ्ग जडान राख्नुहोस्
प्रतिबन्धात्मक तत्व थप्नु अघि, प्रक्रिया डिजाइनरलाई साइड फिडरहरू र भेन्टहरू वरिपरि दबाब र भरिने आवश्यकताहरू जाँच गर्न सोध्नुहोस्। हामी ती इन्टरफेसहरू छोड्ने मिक्सिंग-मात्र स्केचबाट परिवर्तनलाई अनुमोदन गर्दैनौं। परीक्षण संक्षिप्तको भागको रूपमा प्रत्येक उद्घाटनमा स्वीकार्य व्यवहार रेकर्ड गर्नुहोस्।
सामग्रीको तापक्रम कहाँ मापन गरिन्छ र गुणस्तर नमूना कहाँ लिइन्छ भनेर पहिचान गर्नुहोस्। अन्यथा, फरक स्थानमा तातो पठनलाई नयाँ तत्वले गर्दा तापक्रम वृद्धि भनी गल्ती गर्न सकिन्छ। उद्देश्य प्रत्यक्ष तुलना हुँदा मापन स्थानहरू निश्चित राख्नुहोस्।
मिक्सिङ ब्यालेन्सलाई सूत्रमा मिलाउनुहोस्
यो extruder मा प्रवेश गर्दा घटक निर्दिष्ट गर्नुहोस्। एक पूर्व-छरिएको रङ सांद्रता र एक जम्मा हुने कच्चा पिगमेन्टले समान कार्य प्रस्तुत गर्दैन। हामी आपूर्तिकर्ताको सामग्री जानकारी अनुरोध गर्नेछौं र प्रमुख आवश्यकता पुन: वितरण, डिग्ग्लोमेरेसन वा दुवै हो कि भनेर निर्णय गर्नु अघि आगमन फारम जाँच गर्नेछौं।
| सामग्री संक्षिप्त | जवाफ दिन प्रश्न | स्वीकृतिमा समावेश गर्न प्रमाण |
|---|---|---|
| पूर्व-वितरित रंग मास्टरब्याच | के खुराक र वितरण एकरूप छ, र अवशिष्ट एग्लोमेरेटहरू अवस्थित छन्? | समय/स्थिति नमूना, रंग स्थिरता र लागू फैलावट मूल्याङ्कन। |
| एग्लोमेरेटिङ पिग्मेन्ट वा खनिज फिलर | के अवयव भिजेको छ र अस्वीकार्य एग्लोमेरेटहरू बाँकी छन्? | परिभाषित एग्लोमेरेट मापन र आवश्यक उत्पादन गुणहरू। |
| ग्लास-फाइबर कम्पाउन्ड | के मिश्रणले एकरूपता र राखिएको फाइबर आवश्यकताहरू पूरा गर्दछ? | फाइबर आकार विज्ञान र निर्दिष्ट मेकानिकल गुणहरू। |
| बहुलक मिश्रण वा गर्मी-संवेदनशील यौगिक | कुन चरण आकार विज्ञान र तापमान/समय सीमा लागू हुन्छ? | आकारविज्ञान, गिरावट सूचकहरू र प्रासंगिक समाप्त-उत्पादन परीक्षणहरू। |
रसेलकोमिश्रित छलफलफैलावट चाहिने सामग्रीको उदाहरणको रूपमा एकजुट कार्बन ब्ल्याक प्रयोग गर्दछ र फाइबरको हल्का उपचारसँग गहन खण्डहरू विरोध गर्दछ। यसले सामग्री-विशिष्ट संक्षिप्तलाई समर्थन गर्दछ, प्रत्येक भरिएको सामग्रीलाई सबैभन्दा प्रतिबन्धात्मक कन्फिगरेसन चाहिन्छ भन्ने नियम होइन।
प्रत्येक ग्रेन्युलेसन कर्तव्यको लागि एउटा प्रोफाइल उद्धृत नगर्नुहोस्
हाम्रोग्रेन्युलेसन समानान्तर जुम्ल्याहा पेंचपृष्ठले PE र PP सहित थर्मोप्लास्टिक गोली उत्पादनलाई सूचीबद्ध गर्दछ, र कन्फिगरेसन अनुकूलनको साथ भर्जिन र पुन: प्रयोग गरिएका सामग्रीहरूलाई समर्थन गर्दछ। उद्धरणको लागि, ती फराकिलो कोटिहरू वास्तविक ग्रेड, अतिरिक्त लोडिङ, फिड फारम र आवश्यक उत्पादनमा संकुचित हुनुपर्छ।
हामी सोध्छौं कि स्क्रूमा नयाँ दोष एट्रिब्यूट गर्नु अघि पुन: प्रयोग गरिएको फिडले संरचना वा प्रदूषण स्तर परिवर्तन गरेको छ। त्यस्तै गरी, हामी फाइबर-प्रबलित ग्रेडको लागि रङ-मात्र जाँच स्वीकार गर्दैनौं जसको खरिद विशिष्टतामा मेकानिकल कार्यसम्पादन समावेश छ। स्वीकृति परीक्षणले additive उपस्थित भएको कारणलाई पछ्याउनु पर्छ।
अनुमान गर्नुको सट्टा मिश्रण गुणस्तर कसरी प्रमाणित गर्ने
किन म एक्लै स्क्रू गति भन्दा तनाव एक्सपोजर तुलना गर्छु
मिक्सिङ कन्फिगरेसनहरू तुलना गर्दा म Jan Philipp Oldemeier र Volker Schöppner द्वारा अध्ययनलाई उपयोगी सुरूवात बिन्दुको रूपमा प्रयोग गर्नेछु। तिनीहरूको अनुसन्धानले तीन-आयामी प्रवाह सिमुलेशन र कण ट्र्याकिङ प्रयोग गरेर स्क्रू तत्वहरूको जाँच गर्यो, सट्टा प्रत्येक कणले समान मिश्रण अवस्थाहरू अनुभव गर्दछ।
PP FPH50 सँग ZSK25 ज्यामितिका लागि, अन्वेषकहरूले 220°C को पिघलिएको तापक्रम र 20 kg/h को थ्रुपुट निर्दिष्ट गरे। 200 देखि 400 rpm सम्म दाँतको मिश्रण तत्वको गति बढाउँदा ट्र्याक गरिएका कणहरूको अधिकतम शियर स्ट्रेसको औसत लगभग 37,900 बाट 54,400 Pa मा बढ्यो। KB24 kneading ब्लकको लागि उही परिस्थितिहरूमा, सम्बन्धित मानहरू लगभग 2,400 बाट बढ्यो, 400 rpm मा।
यी सिमुलेटेड तनाव परिणामहरू थिए, समाप्त कम्पाउन्ड गुणस्तरमा सुधारहरू मापन गरिएको थिएन। लेखकहरूले पनि प्रयोगात्मक प्रमाणीकरण अझै बाँकी रहेको बताए।मूल अध्ययन पढ्नुहोस्.
मेरो ईन्जिनियरिङ् निष्कर्ष हो कि गति एक्लै एक अपूर्ण विशिष्टता हो। उत्पादनको लागि कुनै पनि तत्व सिफारिस गर्नु अघि, मलाई यसको तनाव एक्सपोजरले वास्तविक दोषलाई सम्बोधन गर्ने प्रमाण चाहिन्छ, त्यसपछि फैलावट, पिघल तापक्रम, ड्राइभ लोड र उत्पादनको आवश्यक गुणहरू जाँच गर्दछ।
नमूना फिट हुने परीक्षण छान्नुहोस्
ISO 23900-5: 2015, 2025 मा पुष्टि भयो, थर्मोप्लास्टिक पोलिमरहरूमा रंगीन फैलावटको मूल्याङ्कन गर्न फिल्टर दबाव मान परीक्षणको वर्णन गर्दछ। यो एक सान्दर्भिक विधि हो जुन बाहिर निकाल्ने र पिघलिएको स्पिनिङमा प्रयोग हुने रङ सांद्रताहरूका लागि विचार गर्ने हो। प्रयोगशालाले लागू तयारी र परीक्षण सर्तहरू स्थापना गर्नुपर्छ।
ISO 18553: 2025पोलीओलेफिन पाइप, फिटिंग र यौगिकहरूमा कण/एग्लोमेरेट आकार र फैलावट मूल्याङ्कनलाई सम्बोधन गर्दछ। यसको उल्लिखित दायरामा कार्बन ब्ल्याक सामग्री 3% भन्दा कम मास र 5% भन्दा कम पिग्मेन्ट सामग्री समावेश छ। उच्च केन्द्रित मास्टरब्याच वा प्रत्येक फिलर प्रणालीमा स्वचालित रूपमा त्यो दायरा लागू नगर्नुहोस्।
सञ्चालन रेकर्डबाट गुणस्तर रेकर्ड अलग गर्नुहोस्
वितरणको लागि, कहाँ र कहिले नमूनाहरू लिइन्छ र कुन स्थिरता मापन उपयुक्त छ भनेर परिभाषित गर्नुहोस्। फैलावटको लागि, नमूना तयारी र सान्दर्भिक एग्लोमेरेट वा आकार विज्ञान मूल्याङ्कन परिभाषित गर्नुहोस्। नतिजा हेरेपछि पास थ्रेसहोल्ड छनोट गर्नुको सट्टा परीक्षण अघि उत्पादन विशिष्टता र प्रयोगशालासँग स्वीकृति मापदण्डमा सहमत हुनुहोस्।
ऊर्जा तुलनाहरूका लागि, रिपोर्ट गरिएको मान ड्राइभ इनपुट, अनुमानित शाफ्ट पावर वा फराकिलो लाइन मापन हो वा होइन, बताउनुहोस् र जन-प्रवाह आधार पहिचान गर्नुहोस्। "SME" संख्याहरूको विपरीत तुलना नगर्नुहोस् वा स्थानीय तनाव जोखिमको प्रमाणको रूपमा एक औसत ऊर्जा आंकडालाई व्यवहार गर्नुहोस्। हामी गुणस्तरको साथमा ऊर्जा र लोड रेकर्ड गर्नेछौं, तिनीहरूसँग गुणस्तर परीक्षणहरू प्रतिस्थापन गर्दैनौं।
हाम्रो सिफारिस: गुणस्तर, स्थिर स्वीकृत आउटपुट, पग्लिएको तापक्रम र मेकानिकल लोडको लागि छुट्टै स्तम्भहरू राख्नुहोस्। प्रत्येक सान्दर्भिक स्तम्भमा सहमत आवश्यकताहरू पूरा गर्दा मात्र कन्फिगरेसन अनुमोदन गर्नुहोस्।
गुणस्तर र स्थायित्व मिश्रणको लागि स्क्रू कन्फिगरेसन समीक्षा गर्दै
असंबद्ध समायोजनहरूको अनुक्रमको सट्टा नियन्त्रित समीक्षा प्रयोग गर्नुहोस्। निम्न कार्यप्रवाह एक कन्फिगरेसन संक्षिप्तमा मिश्रण उजुरी बदल्नको लागि हाम्रो प्रस्तावित विधि हो। यसले मेसिन निर्माताको सीमा बाहिर सञ्चालन गर्न वा प्लान्टको परिवर्तन-नियन्त्रण र सुरक्षा प्रक्रियाहरूको विकल्पलाई अधिकार दिँदैन।
-
दोष र स्वीकृति लक्ष्य परिभाषित गर्नुहोस्
प्रतिनिधि नमूनाहरू र आवश्यक उत्पादन विशिष्टताको साथ दोष वर्णन गर्नुहोस्। कुन वितरण, फैलावट र समाप्त-सम्पत्ति मापनले रेखा परिवर्तन गर्नु अघि स्वीकृति निर्धारण गर्नेछ भन्ने निर्णय गर्नुहोस्।
-
तुलनात्मक आधाररेखा रेकर्ड गर्नुहोस्
सूत्रीकरण संशोधन, अवयव फारम, फिड दरहरू, स्क्रू गति, मापन गरिएको पिघलिएको तापक्रम, दबाब, ड्राइभ लोड र स्थिर स्वीकृत आउटपुट रेकर्ड गर्नुहोस्। एउटै सञ्चालन अवधि र मापन स्थानहरूसँग नमूनाहरू लेबल गर्नुहोस्।
-
खुवाउने, पग्लने र लगाउने जाँच गर्नुहोस्
फिडर स्थिरता समीक्षा गर्नुहोस् र दोषमा कणहरू पहिचान गर्नुहोस्। यदि पहिरन शंकास्पद छ भने, संशोधित मिक्सिंग ज्यामिति सिफारिस गर्नु अघि अनुमोदित निरीक्षण प्रक्रियाहरू अन्तर्गत मिल्दो स्क्रू-र-ब्यारेल मापनहरू प्राप्त गर्नुहोस्।
-
एउटा उचित परिवर्तन चयन गर्नुहोस्
परिवर्तनलाई सम्बोधन गर्न अभिप्रेरित संयन्त्र बताउनुहोस्। तत्व आयाम, दिशा, अनुक्रम र प्रभावित इन्टरफेस कागजात गर्नुहोस्। जिम्मेवार प्रक्रिया इन्जिनियरलाई परिवर्तन र यसको सञ्चालन सीमाहरू अनुमोदन गर्नुहोस्।
-
प्रक्रिया स्थिर भएपछि तुलना गर्नुहोस्
सहमत स्थिरीकरण र नमूना प्रक्रिया प्रयोग गर्नुहोस्। ढाँचा र परीक्षण विधि एकरूप राख्नुहोस्, कुनै पनि अपरिहार्य भिन्नताहरू रेकर्ड गर्नुहोस्, र तापमान, लोड र स्वीकृत आउटपुटसँग गुणस्तर तुलना गर्नुहोस्।
-
स्वीकार गर्नुहोस्, परिमार्जन गर्नुहोस् वा आधार रेखामा फर्कनुहोस्
पूर्वनिर्धारित गुणस्तर र सञ्चालन मापदण्ड पूरा गरेमा मात्र परिवर्तन स्वीकार गर्नुहोस्। यदि यो असफल भयो भने, निष्कर्षहरू सुरक्षित गर्नुहोस् र नयाँ परिकल्पना बिना अर्को प्रतिबन्ध थप्नुको सट्टा अनुमोदित फिर्ती वा संशोधन प्रक्रिया अनुसरण गर्नुहोस्।
हामीलाई कम्पोनेन्ट संक्षिप्तको लागि के चाहिन्छ
मेसिनको पहिचान, कन्फिगरेसन रेखाचित्र, नाममात्र स्क्रू व्यास, केन्द्रको दूरी, शाफ्ट वा ड्राइभ जडान विवरणहरू, र कुनै पनि मापन गरिएको पहिरन नक्सा पठाउनुहोस्। माथिको सामग्री र सञ्चालन रेकर्डहरू समावेश गर्नुहोस्। खण्डित प्रणालीको लागि, तत्व अनुक्रम पहिचान गर्नुहोस्; एक टुक्रा पेंचको लागि, पूर्ण रेखाचित्रमा कार्यरत खण्डहरू पहिचान गर्नुहोस्। मेकानिकल फिट र मिश्रण प्रदर्शन अलग स्वीकृति जाँच आवश्यक छ।
बारम्बार सोधिने प्रश्नहरू
के वितरणात्मक मिश्रणले पिगमेन्ट एग्लोमेरेटहरू तोड्न सक्छ?
वितरणात्मक मिश्रणले मुख्य रूपमा सामग्रीलाई पुन: वितरण गर्दछ; यो आफैले स्थापित गर्दैन कि उपलब्ध तनाव एक समूह तोड्न पर्याप्त छ। एक वास्तविक तत्वले दुबै मिश्रण मोडहरूमा योगदान गर्न सक्छ। थप फैलाउने कार्य आवश्यक छ कि छैन भनेर निर्णय गर्नु अघि रङ वा संरचना एकरूपताबाट अवशिष्ट एग्लोमेरेटहरू अलग-अलग जाँच गर्नुहोस्।
के बढ्दो स्क्रू गतिले सधैं मिश्रण सुधार गर्छ?
होइन। गति एक अपरेटिङ इनपुट हो, जबकि स्वीकार्य मिश्रण एक मापन उत्पादन परिणाम हो। खुवाउने अवस्था, वास्तविक पिघल तापक्रम, ड्राइभ लोड र सहमत गुणस्तर परीक्षणहरूसँग गति परिवर्तन तुलना गर्नुहोस्। आवश्यक उत्पादन गुणहरू वा सञ्चालन सीमाहरू अब पूरा भएन भने उच्च आरपीएम सेटिङ स्वीकार नगर्नुहोस्।
के 90-डिग्री घुट्ने ब्लकहरू फैलावटको लागि सधैं राम्रो छन्?
होइन। स्ट्यागर कोण एउटा ज्यामिति चर मात्र हो। डिस्क चौडाइ, कुल ब्लक लम्बाइ, सन्देश दिशा, भरिने अवस्था र वरपरको कन्फिगरेसन पनि समीक्षा आवश्यक छ। तटस्थ ब्लकले वरपरको प्रक्रियाको कार्य अन्तर्गत सामग्री पास गर्न सक्छ; तटस्थ भनेको सामग्री स्थिर रहन्छ भन्ने होइन।
के दाँतको मिश्रण तत्वहरूले पनि फैलाउने मिश्रण प्रदान गर्न सक्छ?
हो, ज्यामिति र सञ्चालन अवस्थाहरूमा निर्भर गर्दछ। वितरण मिक्सरको रूपमा वर्णन गरिएको तत्वले अझै पनि स्थानीय तनाव उत्पन्न गर्न सक्छ। कोटिको नामलाई यसको कार्यसम्पादनको पूर्ण विवरणको रूपमा व्यवहार गर्नुको सट्टा वास्तविक प्रोफाइल र भौतिक कर्तव्यको लागि प्रमाण अनुरोध गर्नुहोस्।
किन रङ स्ट्रीकहरू थप घुट्ने ब्लकहरू थपेपछि रहन सक्छ?
थप घुट्ने ब्लकहरूले आफैले कारण पहिचान गर्दैन वा हटाउन सक्दैनन्। डोजिङ स्थिरता, आगमन सामग्री फारम, पग्लने अवस्था र तुलनात्मक सञ्चालन अन्तर्गत संकलन गरिएका नमूनाहरू जाँच गर्नुहोस्। त्यसपछि अर्को कन्फिगरेसन परिवर्तन गर्नु अघि बाँकी समस्या स्थानिय वितरण, अनडिस्पर्सड एग्लोमेरेट्स वा अर्को दोष हो कि भनेर निर्धारण गर्नुहोस्।
ट्विन-स्क्रू एक्स्ट्रुजनमा स्क्रू ब्लेड कन्फिगरेसनको अर्थ के हो?
यस मार्गदर्शिकाको लागि, उपयोगी कन्फिगरेसन भनेको तिनीहरूको आयाम र दिशा सहितको कन्भेइङ, घुँडा र मिश्रण खण्डहरूको अक्षीय व्यवस्था हो। रेखाचित्रमा ती विशिष्ट सर्तहरू प्रयोग गर्नुहोस्। सम्पूर्ण एसेम्बलीलाई ब्लेड कन्फिगरेसन कल गर्दा यसको प्रशोधन कार्यहरू निर्दिष्ट गर्दैन वा विभिन्न आपूर्तिकर्ताहरूको तत्व कोडहरू आदानप्रदानयोग्य बनाउँदैन।