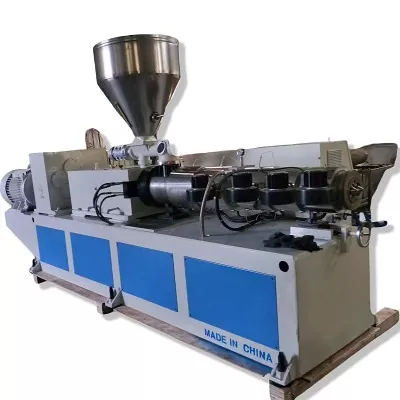
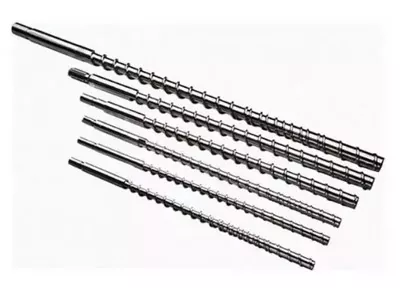
कोनिकल र समानान्तर जुम्ल्याहा स्क्रू एक्स्ट्रूडरहरू: हामी के तुलना गर्दैछौं?
कोनिकल ट्विन स्क्रू एक्स्ट्रुडर के हो?
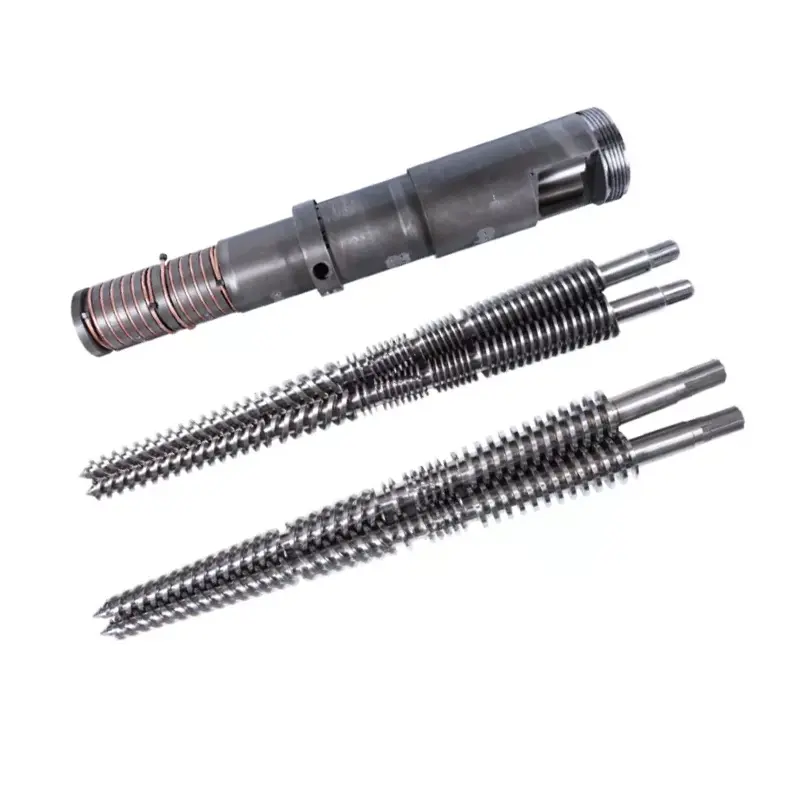
एक कोनिकल ट्विन स्क्रू एक्स्ट्रुडरमा स्क्रू हुन्छ जसको बाहिरी व्यास प्रशोधन लम्बाइसँगै परिवर्तन हुन्छ। यहाँ छलफल गरिएको परम्परागत PVC व्यवस्थामा, फिडको अन्त्य ठूलो छ र डिस्चार्ज अन्त्य सानो छ। "कोनिकल स्क्रू एक्स्ट्रुडर" जस्ता विवरणले अझै पनि घुमाउने दिशा, इन्टरमेसिङ व्यवस्था र अनुप्रयोग पुष्टि गर्न छोड्छ।
एक समानान्तर जुम्ल्याहा पेंच extruder के हो?
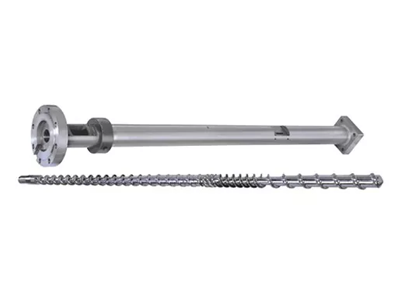
एक समानान्तर जुम्ल्याहा स्क्रू एक्स्ट्रुडरमा समानान्तर स्क्रू अक्षहरू र प्रशोधन खण्डको साथमा एक स्थिर नाममात्र बाहिरी व्यास हुन्छ। च्यानल ज्यामिति अझै पनि परिवर्तन हुन सक्छ। "समानान्तर" शब्दले स्क्रूहरू सँगै घुम्छन् वा विपरित दिशामा, वा मेसिन कम्पाउन्डिङ वा सीधा उत्पादन एक्सट्रुसनको लागि हो कि भनेर बताउँदैन।
Nastaj र Wilczyński को-रोटेटिंग र काउन्टर-रोटेटिंग ट्विन-स्क्रू एक्सट्रुसनलाई तिनीहरूको माझमा फरक पार्छन्।2024 काउन्टर-रोटेटिंग एक्सट्रुजन स्केल-अपमा अनुसन्धान। तिनीहरूको छलफलले PVC पाउडर प्रशोधनलाई महत्त्वपूर्ण काउन्टर-घुमाउने अनुप्रयोगको रूपमा पहिचान गर्दछ। त्यो प्रक्रिया भिन्नता अर्थपूर्ण तुलनाको लागि सुरूवात बिन्दु हो।
खरिद कार्यलाई निरन्तरता दिनुहोस्
PVC ड्राई-ब्लेन्ड एक्सट्रुजनको लागि, समान उत्पादन आवश्यकताहरू अन्तर्गत प्रासंगिक कोनिकल र समानान्तर कन्फिगरेसनहरू तुलना गर्नुहोस्। काउन्टर-रोटेटिङ् पाइप मेसिनमा हाई-स्पीड को-रोटेटिङ् कम्पाउन्डिङ दाबी स्थानान्तरण नगर्नुहोस् किनभने दुवैमा समानान्तर स्क्रूहरू छन्। यदि तपाईंको कार्य कम्पाउन्ड उत्पादन हो भने, हाम्रो फराकिलो प्रयोग गर्नुहोस्सामग्री र एक्सट्रुजन-प्रणाली चयन गाइडपहिले प्रक्रिया स्थापित गर्न।
नयाँ लाइनको लागि, मेसिन आपूर्तिकर्ताले सम्पूर्ण सञ्चालन कन्फिगरेसन परिभाषित गर्नुपर्छ। प्रतिस्थापन कम्पोनेन्टहरूको लागि, हामी स्थापित मेसिन र यसको रेखाचित्रबाट सुरु गर्छौं। पेंच र ब्यारेल कोटेशनले फरक मेसिन वास्तुकला उपयुक्त छ कि छैन भनेर आफैले स्थापित गर्न सक्दैन।
ज्यामिति, केन्द्र दूरी र मोडेल आकारहरू कसरी फरक हुन्छन्
उपयोगी ज्यामितीय भिन्नता हो जहाँ सामग्रीमा ठाउँ छ र जहाँ विधानसभा फिट हुनुपर्छ। परम्परागत शंक्वाकार व्यवस्थामा, पेंच अक्षहरूको व्यास र विभाजन प्रक्रियाको लम्बाइमा भिन्न हुन्छ। समानान्तर व्यवस्थामा, अक्षहरू समानान्तर रहन्छन्। न त वर्णनले च्यानलको गहिराई, स्थानीय कम्प्रेसन, काम गर्ने क्लियरेन्स वा पूर्ण दबाव शुल्क निर्दिष्ट गर्दैन।
एक व्यास जोडी क्षमता मूल्याङ्कन होइन
हाम्रोशंक्वाकार जुम्ल्याहा स्क्रू बैरल दायराΦ65/Φ132 र Φ80/Φ156 सहित जोडीहरू सूचीबद्ध गर्दछ। अर्डर गर्नु अघि, रेखाचित्रको पहिचान र सम्बन्धित प्रशोधन लम्बाइ कुन अन्त्य हुन्छ भनेर पुष्टि गर्नुहोस्। दोस्रो नम्बरलाई पाइप व्यास वा लम्बाइ-देखि-व्यास अनुपातको रूपमा नपढ्नुहोस्। L/D आयामविहीन छ; एक व्यास एक लम्बाइ एकाइ बोक्छ।
दPVC पाइप समानान्तर पेंच ब्यारेलपृष्ठले Φ45 देखि Φ150 mm र L/D 32 देखि 38 सम्म, अनुकूलनको साथ सूचीबद्ध गर्दछ। यी उत्पादनका प्रकाशित विकल्पहरू हुन्। तिनीहरूले बराबर शंक्वाकार आकार वा विश्वव्यापी आउटपुट दायरा स्थापना गर्दैनन्।
ड्राइभ र समर्थन व्यवस्था समावेश गर्नुहोस्
हामी गियरबक्स आउटपुट लेआउट, जडान विवरण र प्रशोधन-इकाई रेखाचित्रको साथ स्वीकार्य अपरेटिङ खाम अनुरोध गर्नेछौं। बेयरिङ स्पेस वा ठूलो फिड-एन्ड व्यास प्रमाणित टर्क, गति र थ्रस्ट स्पेसिफिकेशनको विकल्प होइन। फोटोबाट मेकानिकल क्षमता अनुमान गर्नुको सट्टा पूर्ण प्रस्तावहरू तुलना गर्नुहोस्।


कोनिकल बनाम समानान्तर जुम्ल्याहा स्क्रू एक्स्ट्रुडर: एक लाइक-फर-जस्तै तुलना
दुबै कन्फिगरेसनहरू मूल्याङ्कन योग्य छन् जब तिनीहरू समान PVC कार्यको लागि प्रस्तावित हुन्छन्। आपूर्तिकर्ताले वास्तविक स्क्रू प्रोफाइल, फिड व्यवस्था, ड्राइभ र सञ्चालन अवस्थाहरू पहिचान गरेपछि तिनीहरूका सम्भावित फाइदाहरू उपयोगी हुन्छन्। हामी प्रत्येक पङ्क्तिको लागि विश्वव्यापी विजेतालाई पुरस्कार दिनुको सट्टा प्रस्तावहरू तुलना गर्न निम्न तालिका प्रयोग गर्नेछौं।
| निर्णय | कोनिकल कन्फिगरेसन | समानान्तर कन्फिगरेसन | माग गर्न प्रमाण |
|---|---|---|---|
| सामग्री सेवन | अभिप्रेत पाउडर मिश्रणको साथ फिड-अन्त ज्यामिति र प्रयोगयोग्य सेवन जाँच गर्नुहोस्। | एउटै मिश्रणको लागि फिड खोल्ने, च्यानल प्रोफाइल र फिडिङ प्रणाली जाँच गर्नुहोस्। | फिड फारम, बल्क घनत्व र स्थिर फिड-दर रेकर्ड। |
| फ्यूजन र थर्मल इतिहास | गति, भरण र तापमान नियन्त्रण संग परिवर्तन ज्यामिति मूल्याङ्कन। | चयन गरिएको प्रशोधन लम्बाइ र स्थानीय च्यानल ज्यामितिको मूल्याङ्कन गर्नुहोस्। | परिभाषित सामग्री, प्रक्रिया सञ्झ्याल र समाप्त-उत्पादन परिणामहरू। |
| भेन्टिङ्ग | भेन्ट स्थिति र त्यहाँ आवश्यक प्रक्रिया सर्तहरू पुष्टि गर्नुहोस्। | भेन्ट स्थिति र डाउनस्ट्रीम दबाव-निर्माण कर्तव्य पुष्टि गर्नुहोस्। | परीक्षण अवलोकन र सहमत भेन्ट-प्रणाली सर्तहरू। |
| दबाव र ड्राइभ लोड | वास्तविक ड्राइभ र प्रशोधन-इकाई सीमाहरू प्रयोग गर्नुहोस्। | वास्तविक ड्राइभ र प्रशोधन-इकाई सीमाहरू प्रयोग गर्नुहोस्। | आपूर्तिकर्ता-अनुमोदित अपरेटिङ खाम र मर कर्तव्य। |
| आउटपुट दायरा | आवश्यक उत्पादन आकारहरूमा स्वीकृत आउटपुट पुष्टि गर्नुहोस्। | समान गुणस्तर सीमाहरूमा स्वीकृत आउटपुट पुष्टि गर्नुहोस्। | स्थिर न्यूनतम र अधिकतम उत्पादन अंक। |
| ऊर्जा | उम्मेदवार सञ्चालन बिन्दु मापन। | उम्मेदवार सञ्चालन बिन्दु मापन। | kWh प्रति स्वीकृत किलोग्राम, निर्दिष्ट सीमा र समय अवधिको साथ। |
| पहिरन र प्रतिस्थापन | मिलन भागहरू र अनुमति समायोजन अवस्थाहरू निरीक्षण गर्नुहोस्। | दुबै स्क्रू र दुबै ब्यारेल बोरहरू निरीक्षण गर्नुहोस्। | पोजिसन गरिएको पहिरन नक्सा र प्रतिस्थापन स्कोप। |
| लगानी | स्थापना, सहायक र आवश्यक उत्पादन दायरा समावेश गर्नुहोस्। | एउटै परियोजना दायरा समावेश गर्नुहोस्। | समान बहिष्करण र स्वीकृति सर्तहरूको साथ वस्तुगत उद्धरणहरू। |
उनको सार मासमानान्तर र शंक्वाकार निकासी को तुलना, S. Seifert ले कन्फिगरेसन, निवास समय र PVC अन्तिम प्रयोगहरू विरुद्ध कतरनी मूल्याङ्कन गर्दछ। यसले प्रक्रिया-विशिष्ट तुलनालाई समर्थन गर्दछ; यसले नयाँ खरिदका लागि विश्वव्यापी पाइप-साइज कटअफ वा ऊर्जा बचत प्रतिशत आपूर्ति गर्दैन।
तपाईंको PVC ढाँचाले कसरी निर्णय परिवर्तन गर्छ
मेसिनमा के प्रवेश गर्छ र के छोड्नुपर्छ भनेर स्पेसिफिकेशन सुरु गर्नुहोस्। "कठोर PVC" दुई प्रस्तावहरू तुलना गर्न धेरै फराकिलो छ। हामी राल ग्रेड, फिलर प्रकार र लोडिङ, स्टेबिलाइजर र स्नेहन प्रणाली, रिसाइकल सामग्री, फिड फारम र तयारी विधि अनुरोध गर्नेछौं। नुस्खा संशोधन रेकर्ड गर्नुहोस् ताकि परीक्षण र उद्धरण एउटै सामग्री वर्णन गर्नुहोस्।
रचना एकाइहरू स्पष्ट राख्नुहोस्
phr मा लोड हुनु भनेको रालको प्रति सय भागको भाग हो, सम्पूर्ण कम्पाउन्डको वजन प्रतिशत होइन। साधारण संरचना उदाहरणको रूपमा, 100 मास पार्ट्स रेजिन प्लस 50 पार्ट फिलर, कुनै अन्य सामग्री बिना, कुल द्रव्यमान द्वारा 50 ÷ 150 = 33.3% फिलर समावेश गर्दछ। अन्य अवयवहरू थप्दा त्यो प्रतिशत परिवर्तन हुन्छ। यो अंकगणितले कुनै पनि मेसिनको लागि सुरक्षित लोडिङ स्थापना गर्दैन।
फिडको स्थिरता कसरी मूल्याङ्कन गरिनेछ भनेर सोध्नुहोस्। बल्क घनत्व वा फिड तयारीमा भएको परिवर्तनलाई अपरिवर्तित बहुलक नामको पछाडि लुकाउनुको सट्टा रेकर्ड गरिनुपर्छ। यदि एक आपूर्तिकर्ताले फरक ज्यामिति सिफारिस गर्दछ भने, पहिचान गरिएको सामग्री अवस्था र उत्पादन कार्यसँग जोडिएको व्याख्या चाहिन्छ।
उपयोगी फ्युजन र भेन्टिङ विन्डो परिभाषित गर्नुहोस्
Nastaj र Wilczyński'sकाउन्टर घुमाउने एक्सट्रुजन अध्ययनतापक्रम, पग्लने विकास र थ्रुपुटलाई जोडिएको स्केलिंग उद्देश्यको रूपमा व्यवहार गर्दछ। यसले इन्टरमेसिङ प्रणालीहरूमा चुहावट प्रवाहहरू पनि वर्णन गर्दछ। त्यसकारण हामी खाली च्यानल भोल्युमबाट पूर्ण प्रक्रियाको अनुमान गर्दैनौं, वा इकाईको साथमा सामग्री विकासलाई विचार नगरी स्क्रू गति निर्दिष्ट गर्दैनौं।
कुन दबाब र भौतिक-तापमान पढाइहरू लिइनेछ, तिनीहरू कहाँ लिइनेछन् र कसरी उत्पादन नमूनाहरू ती पठनहरूसँग सम्बन्धित हुनेछन् भन्ने कुरामा सहमत हुनुहोस्। ब्यारेल सेटपोइन्टले मात्र त्यो रेकर्ड प्रदान गर्दैन। उपयोगी अपरेटिङ सञ्झ्यालले मेसिन चलिरहेको ठाउँमा मात्र नभई आवश्यक उत्पादन पास हुने अवस्थाहरू पहिचान गर्दछ।
तिनीहरूको वास्तविक दायरा भित्र उत्पादन परीक्षणहरू प्रयोग गर्नुहोस्
ASTM D2152-23कठोर PVC पाइप र एसीटोन विसर्जन द्वारा मोल्डेड फिटिंगमा फ्युजनको पर्याप्ततालाई सम्बोधन गर्दछ। यसको प्रकाशित सीमाहरू भन्छन् कि यसले थर्मल गिरावटलाई पर्याप्त फ्यूजनबाट छुट्याउन सक्दैन र अन्य भौतिक वा रासायनिक परीक्षणहरू प्रतिस्थापन गर्दैन। यो समग्र उत्पादन-गुणस्तर प्रमाणपत्र होइन। कुनै पनि लागू हुने विलायक परीक्षण योग्य कर्मचारी र आवश्यक सुरक्षा नियन्त्रणहरूसँग सम्बन्धित छ।
सान्दर्भिक ठोस पर्खाल PVC-U दबाव-पाइप परियोजनाको लागि,ISO 1452-2: 2009पाइप विशेषताहरू र सम्बन्धित परीक्षण प्यारामिटरहरू निर्दिष्ट गर्दछ। यसले स्क्रू ज्यामिति चयन गर्दैन। स्वीकृत आउटपुट के गठन गर्ने निर्णय गर्नु अघि लागू उत्पादन मानक, संस्करण र बजार आवश्यकताहरू सहमत गर्नुहोस्।
बिक्री योग्य आउटपुट वरिपरि एक्स्ट्रुडरको आकार
उत्पादन लक्ष्य उत्पादन तालिकाबाट आउनुपर्छ। हामी आवश्यक आउटपुट दायराको लागि सोध्नेछौं, न केवल सबैभन्दा ठूलो पाइप वा उच्चतम क्याटलग नम्बर। एउटा लाइन जसले एक उच्च-आउटपुट बिन्दु पूरा गर्दछ अझै पनि साना उत्पादनहरू, ढिलो सञ्चालन वा फरक सूत्रहरूको लागि छुट्टै समीक्षा आवश्यक हुन सक्छ।
लाइन गतिलाई जन प्रवाहमा अनुवाद गर्नुहोस्
निरन्तर उत्पादनको लागि, वास्तविक द्रव्यमानलाई प्रति मिटर लाइन गतिले गुणा गर्नुहोस् र मिनेटलाई घण्टामा रूपान्तरण गर्नुहोस्। निर्दिष्ट उत्पादन वजन वा प्रमाणित मापन प्रयोग गर्नुहोस्। वास्तविक खरिद आवश्यकता गणना गर्दा सामान्य घनत्व वा पर्खाल मोटाई मान्नु हुँदैन।
आवश्यक उत्पादन प्रवाह (kg/h) = मास प्रति मीटर (kg/m) × रेखा गति (m/min) × 60
3.0 m/min मा 2.0 kg/m तौलको एउटा उदाहरणीय पाइपको लागि, लक्ष्य 360 kg/h हो। 4.0 m/min मा, उही उत्पादन 480 kg/h आवश्यक छ। यी अनुमानित योजना इनपुटहरू हुन्, नन्हैया परीक्षण परिणामहरू होइनन्। कुनै पनि गणनाले हामीलाई एक विशेष शंक्वाकार वा समानान्तर मेसिनले गुणस्तर आवश्यकता पूरा गर्नेछ कि भनेर बताउँदैन।
बाँकी लाइन जाँच गर्नुहोस्
समीक्षा मिश्रण र फिड तयारी अपस्ट्रीम, त्यसपछि क्यालिब्रेसन, कूलिंग, हल-अफ र डाउनस्ट्रीम काटन। जिम्मेवार उपकरण आपूर्तिकर्ताहरूलाई प्रस्तावित उत्पादन बिन्दुहरू पुष्टि गर्न सोध्नुहोस्। यदि अवस्थित शीतलन खण्डले हालको उत्पादन गतिलाई मात्र समर्थन गर्दछ भने, अधिक एक्स्ट्रुडर आउटपुट अनुमोदन गर्दा उच्च लाइन गतिलाई अनुमोदन गर्दैन।
दबाव कर्तव्य पनि तुलना मा सम्बन्धित छ। चाहेको kg/h उस्तै रहँदा पनि उत्पादन वा डाइ परिवर्तन गर्नाले मेसिनको कार्य परिवर्तन गर्न सक्छ। प्रत्येक उत्पादन बिन्दुको साथ उपकरण र मापन स्थानहरू रेकर्ड गर्नुहोस् ताकि क्षमता दाबी व्याख्या गर्न सकिन्छ।
उत्पादन दायरा तुलना गर्नुहोस्
हामी स्वीकार्य उत्पादनको साथ आवश्यक दायरा प्रदर्शन गर्न सक्ने कन्फिगरेसनलाई छोटो सूचीमा राख्नेछौं, त्यसपछि यसको लागतहरू तुलना गर्नुहोस्। एक मनमानी सुरक्षा प्रतिशत थप्नुहोस् र चयन गरिएको मेसिन कल नगर्नुहोस्। कुनै पनि रिजर्भ क्षमता परिभाषित भविष्य उत्पादन, शुल्क वा आपूर्तिकर्ताले समीक्षा गरेको सञ्चालन आवश्यकता अनुरूप हुनुपर्छ।
ऊर्जा, पहिरन र कुल परिचालन लागत तुलना गर्नुहोस्
मोटर मूल्याङ्कन क्षमता विशिष्टता हो, मापन गरिएको ऊर्जा बिल होइन। उपयोगी जुम्ल्याहा स्क्रू एक्स्ट्रुडर ऊर्जा खपत तुलनाको लागि, मिटरले के समावेश गर्दछ परिभाषित गर्नुहोस्: ड्राइभ र हीटर, पूर्ण एक्स्ट्रुडर, वा सम्पूर्ण लाइन। त्यो सीमा अपरिवर्तित राख्नुहोस् र स्टार्ट-अप र अस्वीकृत उत्पादन समावेश छ कि छैन भनी बताउनुहोस्।
स्वीकृत उत्पादन द्वारा ऊर्जा विभाजन गर्नुहोस्
विशिष्ट ऊर्जा (kWh/kg स्वीकृत) = अन्तरालको समयमा मापन गरिएको ऊर्जा ÷ सोही अन्तरालमा उत्पादनको मास स्वीकृत
निम्न एक घण्टाको उदाहरण काल्पनिक छ। दुबै उम्मेद्वारहरूले समान उत्पादन स्वीकृति मापदण्ड र ऊर्जा-मिटर सीमा प्रयोग गर्छन्। यसले देखाउँछ किन सकल थ्रुपुट र स्वीकृत-आउटपुट दक्षताले फरक निष्कर्षमा पुग्न सक्छ।
| एक घण्टा योजना उदाहरण | उम्मेदवार ए | उम्मेदवार बि |
|---|---|---|
| निर्दिष्ट सीमा भित्र ऊर्जा | 100 kWh | 120 kWh |
| सकल उत्पादन मास | 500 किलो | 600 किलो |
| स्वीकृत उत्पादन मास | 480 किलो | 540 किलो |
| ऊर्जा प्रति सकल किलोग्राम | 0.200 kWh/kg | 0.200 kWh/kg |
| ऊर्जा प्रति स्वीकृत किलोग्राम | ०.२०८ kWh/kg | 0.222 kWh/kg |
B ले अन्तरालमा अधिक स्वीकृत सामग्री प्रदान गर्दछ; A ले प्रति स्वीकृत किलोग्राम कम ऊर्जा प्रयोग गर्दछ। त्यो एक खरिद ट्रेड-अफ हो, कुनै ज्यामितिले जित्छ भन्ने प्रमाण होइन। माग गरिएको उत्पादन दर बताउनुहोस् र उत्पादन तालिकासँग सम्बन्धित अपरेटिङ बिन्दुहरूमा तुलना दोहोर्याउनुहोस्।
पहिरन सुरक्षा छुट्टै निर्दिष्ट गर्नुहोस्
हाम्रोपीवीसी बोर्ड शंक्वाकार उत्पादन पृष्ठ38CrMoAlA र nitriding वा bimetallic उपचार विकल्पहरू सूचीबद्ध गर्दछ। ती छनौटहरूले सेवा-जीवन गुणक स्थापना गर्दैनन्। हामी काम गर्ने सतहहरू, सामग्री प्रणाली र निरीक्षण आवश्यकताहरू वास्तविक सूत्रीकरण र पहिरन स्थान विरुद्ध निर्दिष्ट गर्नेछौं, एक मिश्र धातु लेबल द्वारा मात्र चयन गर्नुको सट्टा।
लागत तुलनामा अस्वीकार गरिएको सामग्री, परिवर्तन समय, योजनाबद्ध मर्मत र प्रतिस्थापन दायरा समावेश गर्नुहोस्। ती इनपुटहरूको लागि वास्तविक अपरेटिङ रेकर्डहरू वा स्पष्ट रूपमा पहिचान गरिएको अनुमानहरू प्रयोग गर्नुहोस्। कम खरिद मूल्यले प्रस्तावित एसेम्बली उत्पादन दायरा पूरा गर्छ वा स्थापित उपकरणमा फिट हुन्छ भन्ने जवाफ दिँदैन।
तपाइँको PVC अनुप्रयोगको लागि जुम्ल्याहा स्क्रू एक्स्ट्रुडर कसरी छनौट गर्ने
प्रक्रिया वा मेकानिकल प्रमाणहरू द्वारा नकारिएको अवस्थामा दुवै ज्यामितिहरूलाई छोटो सूचीमा राख्ने हाम्रो सिफारिस हो। त्यसपछि वास्तविक अनुप्रयोग प्रयोग गरेर अनुपयुक्त कन्फिगरेसनहरू हटाउनुहोस्। "पाइप," "प्रोफाइल" र "बोर्ड" ले उत्पादन परिवारहरू पहिचान गर्दछ, पूर्ण एक्स्ट्रुजन विशिष्टताहरू होइन।
पीवीसी पाइप निकासी
हामी दुबै ए प्रकाशित गर्छौंपीवीसी पाइप शंक्वाकार पेंच बैरलर एPVC पाइप समानान्तर पेंच ब्यारेल। त्यो कन्फिगरेसनहरू तुलना गर्ने कारण हो, प्रत्येक साइज प्रत्येक पाइपलाई सूट गर्ने वाचा होइन। उत्पादन आयामहरू, सूत्रीकरण, दबाब शुल्क र आवश्यक स्थिर आउटपुट बिन्दुहरूबाट सुरु गर्नुहोस्।
कोनिकल पाइप पृष्ठमा 16 देखि 63 मिमी, 50 देखि 110 मिमी र 90 देखि 160 मिमी सम्मको अनुप्रयोग ब्यान्डहरू समावेश छन्। ती नम्बरहरूले सूचीबद्ध पाइप अनुप्रयोगहरू वर्णन गर्दछ। तिनीहरू पेंच व्यास होइनन् र कोनिकल मेसिनहरूको लागि विश्वव्यापी अधिकतम पाइप आकार स्थापना गर्दैनन्।
प्रोफाइल र बोर्डहरू
प्रोफाइलको लागि, खण्ड रेखाचित्र, प्रति मिटर तौल, क्यालिब्रेसन व्यवस्था र आयामी स्वीकृति आवश्यकताहरू समावेश गर्नुहोस्। बोर्डको लागि, यो ठोस वा फोम गरिएको छ कि भनेर पहिचान गर्नुहोस् र स्वीकार गरिएको मोटाई, घनत्व जहाँ सान्दर्भिक, सतह र आयामी आवश्यकताहरू परिभाषित गर्नुहोस्। उत्पादन निर्माण मा परिवर्तन एक ताजा प्रक्रिया समीक्षा योग्य छ।
हाम्रोपीवीसी फोम-बोर्ड स्क्रू विशिष्टता गाइडप्रतिस्थापन संक्षिप्तलाई थप विवरणमा समावेश गर्दछ। हामी त्यो अनुप्रयोग-विशिष्ट समीक्षालाई सामान्य ज्यामिति तुलनाबाट अलग राख्नेछौं। PVC-आधारित काठ कम्पोजिटहरूलाई पनि आफ्नै ढाँचा समीक्षा चाहिन्छ; PE- वा PP-आधारित कम्पोजिटबाट निष्कर्ष हस्तान्तरण नगर्नुहोस् किनभने दुवै उत्पादनहरूलाई WPC भनिन्छ।
विकल्प कहिले खोल्ने
नुस्खा, फिड फारम, गुणस्तर लक्ष्य वा उत्पादन तालिका परिवर्तन हुँदा निर्दिष्टीकरण पुन: भ्रमण गर्नुहोस्। अपरिवर्तित अवस्थित प्रक्रियाको लागि, मेसिन रूपान्तरण प्रस्ताव गर्नु अघि सही रूपमा मिलाइएको प्रतिस्थापनको मूल्याङ्कन गरिनुपर्छ। विस्तारित उत्पादन कार्यको लागि, मेसिन आपूर्तिकर्तालाई स्क्रू ज्यामिति मार्फत मात्र परिवर्तन गर्ने वाचा गर्नुको सट्टा पूर्ण लाइनको समीक्षा गर्न सोध्नुहोस्।
यदि अवस्थित कोनिकल रेखाले पहिले नै आवश्यक गुणस्तर र आउटपुट दायरालाई कभर गर्दछ भने, हामी पहिले मिल्दो कोनिकल प्रतिस्थापनको मूल्याङ्कन गर्नेछौं, स्वचालित अपग्रेडको रूपमा समानान्तर रूपान्तरण बेच्दैनौं। समान तर्क सन्तोषजनक समानान्तर रेखामा लागू हुन्छ। नयाँ उत्पादन शुल्कको लागि, प्रदर्शन गरिएको अनुप्रयोग फिटको साथ कन्फिगरेसन चयन गर्नुहोस्; उच्च खरिद मूल्य वा ठूलो नाममात्र व्यास त्यो प्रदर्शन होइन।
के तपाइँ अवस्थित पेंच र ब्यारेल बदल्न वा रूपान्तरण गर्न सक्नुहुन्छ?
एक शंक्वाकार जुम्ल्याहा स्क्रू ब्यारेल र एक समानान्तर जुम्ल्याहा स्क्रू ब्यारेल विनिमेय सम्मेलनहरू छैनन्। रूपान्तरणको बारेमा छलफल गर्नु अघि, पूर्ण मेसिन समीक्षा प्राप्त गर्नुहोस्। गियरबक्स आउटपुट व्यवस्था, शाफ्ट जडानहरू, ब्यारेल माउन्टिङ र प्रशोधन-इकाई लेआउट त्यस समीक्षामा पर्दछ, खुवाउने, भेन्टिङ्ग, तताउने र कूलिङ इन्टरफेसहरू सहित।
मैले फरक स्क्रू ज्यामिति सिफारिस गर्नु अघि
जब मैले PVC एक्स्ट्रुजन समस्याको समीक्षा गर्छु, मेरो पहिलो प्रश्न यो हो कि हामी मूल प्रक्रियालाई पुनर्स्थापित गर्दैछौं वा मेसिनलाई फरक काम गर्न सोध्दैछौं। पहिरिएका कम्पोनेन्टहरू प्रतिस्थापन गर्न र उत्पादन क्षमता बढाउन विभिन्न प्रमाणहरू चाहिन्छ। म कोनिकल र समानान्तर स्क्रूहरू बीच स्विच गर्न सिफारिस गर्दिन किनकि रेखा अस्थिर भएको छ।
यदि आउटपुटमा उतारचढाव हुन्छ भने, म सूत्रीकरण संशोधन, खुवाउने अवस्थाहरू, सञ्चालन रेकर्डहरू र समाप्त-उत्पादन निरीक्षण परिणामहरू अनुरोध गरेर सुरु गर्छु। म दबाब, तापमान, स्क्रू गति र उही अवधिमा रेकर्ड गरिएको आउटपुट चाहन्छु। हिजोको पीक आउटपुटलाई आजको औसतसँग तुलना गर्दा सामग्री वा उत्पादन परिवर्तन भएको छ भने मलाई थोरै बताउँछ।
अर्को, म मेकानिकल कन्फिगरेसन समीक्षा गर्छु। रेखाचित्र प्याकेजले घुमाउने दिशा, स्क्रू ज्यामिति, केन्द्रको दूरी, ड्राइभ जडानहरू र ब्यारेल इन्टरफेसहरू पहिचान गर्नुपर्छ। प्रतिस्थापन सभाको लागि, मलाई दुबै स्क्रू र दुबै ब्यारेल बोरहरूमा नामित स्थितिहरूमा बाँधिएको मापन पनि चाहिन्छ। मोडेल नम्बर एक प्रारम्भिक सन्दर्भ हो, निर्माणको लागि अनुमति होइन।
म त्यसपछि सम्भावित कार्यहरू अलग गर्छु। खुवाउने मुद्दालाई खुवाउने अनुसन्धान चाहिन्छ। संदिग्ध पहिरन एक मिल्दो निरीक्षण रिपोर्ट आवश्यक छ। परिवर्तन गरिएको ढाँचालाई प्रक्रिया समीक्षा आवश्यक छ। यदि लक्ष्य आउटपुट बढेको छ भने, मैले ठूलो प्रशोधन इकाई सिफारिस गर्नु अघि कूलिंग, हल-अफ र काट्ने उपकरणहरू छलफलमा प्रवेश गर्नुपर्छ।
अर्डर अघि बढ्नु अघि, म दुई स्वीकृति चरणहरूमा सहमत हुनेछु: मेकानिकल फिट र उत्पादन प्रदर्शन। पहिलोले मेसिनसँग मेल खान्छ कि भनेर जाँच गर्दछ; दोस्रोले जाँच गर्दछ कि सहमत सामग्रीले परिभाषित सर्तहरूमा स्वीकार्य उत्पादन उत्पादन गर्दछ। ती निर्णयहरू अलग राख्दा खरिदकर्तालाई मूल समस्याबाट सुरक्षित प्रतिस्थापन विनिर्देशनमा स्पष्ट मार्ग दिन्छ।
समायोजनलाई विश्वव्यापी पहिरन मर्मतको रूपमा व्यवहार नगर्नुहोस्
कुनै पनि अक्षीय समायोजनले मेसिन निर्माताको अनुमति दिइएको प्रक्रिया र सीमाहरू पालना गर्नुपर्छ। आउटपुट रिकभर नभएसम्म मात्र एक कोनिकल सेट न सार्नुहोस्। निरीक्षण र स्क्रू हटाउनको लागि, योग्य कर्मचारीहरूसँग प्लान्टको अनुमोदित अलगाव, चिसो र उठाउने प्रक्रियाहरू प्रयोग गर्नुहोस्। हाम्रोसमानान्तर ट्विन-स्क्रू क्लियरेन्स र पहिरन गाइडमिल्दो मापन रेकर्ड कसरी व्यवस्थित गर्ने भनेर व्याख्या गर्दछ।
तपाईंले RFQ र उत्पादन परीक्षणको लागि के पठाउनुपर्छ?
किन म एक्लै क्याटलग नम्बरहरूबाट प्रतिस्थापन स्वीकृत गर्दिन
जब मैले नन्हैयाको प्रकाशित कोनिकल र समानान्तर स्क्रू-ब्यारेल विकल्पहरू तुलना गर्छु, म पहिले विनिर्देश ढाँचाहरू अलग गर्छु। कोनिकल दायराले व्यास जोडीहरू समावेश गर्दछ जस्तै Φ65/Φ132 र Φ80/Φ156। यी क्याटलग प्रविष्टिहरूले उम्मेद्वार कन्फिगरेसनहरू पहिचान गर्दछ; तिनीहरूले अर्को विधानसभासँग बराबरको आउटपुट वा आदानप्रदानशीलता स्थापना गर्दैनन्।नन्हैया कोनिकल विनिर्देश
PVC पाइप समानान्तर स्क्रू-ब्यारेल पृष्ठले Φ45 देखि Φ150 mm को व्यास दायरा र 32 देखि 38 को L/D अनुपात, अनुकूलन उपलब्ध छ। ती तथ्याङ्कहरूले उत्पादन प्रस्तावको वर्णन गर्दछ, प्रत्येक समानान्तर ट्विन-स्क्रू एक्स्ट्रुडर होइन।Nanhaiya PVC पाइप समानान्तर विशिष्टताहरू
65 मिमी समानान्तर कन्फिगरेसनलाई 65/132 कोनिकल असेंबलीको प्रतिस्थापनको रूपमा व्यवहार गर्न सकिँदैन किनभने दुवै विवरणहरूमा "65" समावेश छ। न त म दोस्रो कोनिकल व्यासलाई L/D अनुपात वा समाप्त-पाइप व्यासको रूपमा व्याख्या गर्नेछु।
यस विशिष्टता समीक्षाबाट मेरो निष्कर्ष यो हो कि क्याटलगले उत्पादनहरूलाई सर्टलिस्ट गर्न मद्दत गर्न सक्छ, तर यसले रूपान्तरणलाई अनुमोदन गर्न सक्दैन। एक सभा सिफारिस गर्नु अघि, मलाई मेसिन कन्फिगरेसन, इन्टरफेस रेखाचित्र, सूत्रीकरण र उत्पादन लक्ष्य चाहिन्छ। म त्यसपछि आयामी अनुकूलतालाई प्रक्रिया प्रदर्शनबाट अलग गर्नेछु जुन अझै प्रमाणीकरण आवश्यक छ।
यसले खरिदकर्तालाई तुलनाबाट ठोस नतिजा दिन्छ: एक परिभाषित रेखाचित्र-समीक्षा र परीक्षण दायरा, असमर्थित प्रतिज्ञाको सट्टा कि स्क्रू ज्यामिति परिवर्तन गर्दा उत्पादन बढ्छ वा ऊर्जा खपत कम हुन्छ।
तुलनात्मक विनिर्देशहरू तयार गर्नुहोस् र प्रमाणित गर्नुहोस्
-
उत्पादन र सूत्रीकरण परिभाषित गर्नुहोस्
उत्पादन रेखाचित्र, नुस्खा संशोधन, फिड फारम र लागू गुणस्तर आवश्यकताहरू पहिचान गर्नुहोस्। यसको एकाइहरूसँग फिलर लोडिङ रेकर्ड गर्नुहोस् र इच्छित उत्पादन दायरा समावेश गर्नुहोस्।
-
लाइन बाधाहरू पुष्टि गर्नुहोस्
आवश्यक स्वीकृत आउटपुट बिन्दुहरू बताउनुहोस् र फिडिङ, ड्राइभ, टुलिङ, कूलिङ, हल-अफ र काट्ने अवस्थाहरू पहिचान गर्नुहोस् जसले तिनीहरूलाई समर्थन गर्नुपर्छ।
-
मेसिन र रेखाचित्र जाँच गर्नुहोस्
मेसिनको पहिचान, रोटेशन व्यवस्था, स्क्रू र ब्यारेल रेखाचित्रहरू, ड्राइभ जडानहरू, माउन्टिङ इन्टरफेसहरू र प्रतिस्थापन पार्ट्सका लागि पोजिसन गरिएको पहिरन मापनहरू आपूर्ति गर्नुहोस्।
-
प्रत्येक उम्मेद्वार कन्फिगरेसन परिभाषित गर्नुहोस्
आपूर्तिकर्तालाई ज्यामिति, सामग्री, कार्य सतहहरू, सान्दर्भिक सहायक र उद्धरण बहिष्करणहरू पहिचान गर्न सोध्नुहोस्। कुनै पनि पूर्ण-मेसिन परिवर्तनहरूबाट कम्पोनेन्ट स्कोप अलग गर्नुहोस्।
-
परीक्षण सर्तहरू र रेकर्डहरूमा सहमत हुनुहोस्
सामग्री, उत्पादन, नमूना अवधि र ऊर्जा सीमा निश्चित गर्नुहोस्। नामित स्थानहरूमा गति, दबाब र तापमान रेकर्ड गर्नुहोस्, सकल र स्वीकृत आउटपुट, अस्वीकार, भेन्ट अवस्था र उत्पादन-परीक्षण परिणामहरू।
-
मेकानिकल फिट र उत्पादन अलग रूपमा स्वीकार गर्नुहोस्
स्वीकृत रेखाचित्र विरुद्ध आपूर्ति विधानसभा जाँच गर्नुहोस्, त्यसपछि सहमत गुणस्तर र आउटपुट मापदण्ड विरुद्ध उत्पादन मूल्याङ्कन गर्नुहोस्। परीक्षण गरिएको कन्फिगरेसनसँग लिङ्क गरिएका दुई स्वीकृति रेकर्डहरू राख्नुहोस्।
नन्हैयालाई PVC स्क्रू र ब्यारेल संक्षिप्त पठाउनुहोस्
कोनिकल वा समानान्तर कम्पोनेन्टहरूको लागि, मेसिन जानकारी, सूत्रीकरण, उत्पादन रेखाचित्र र हालको उत्पादन रेकर्डहरू पठाउनुहोस्। तपाईले अवस्थित प्रक्रियालाई पुनर्स्थापित गर्न वा परिवर्तन गरिएको कर्तव्यको मूल्याङ्कन गर्न आवश्यक छ कि छैन भनेर बताउनुहोस्, त्यसैले कम्पोनेन्ट प्रस्तावले सही कार्यलाई सम्बोधन गर्दछ।
Zhoushan Nanhaiya प्लास्टिक मेसिनरी कं, लिमिटेड
इमेल:info@nhyscrew.com
स्थान: Dinghai जिल्ला, Zhoushan, Zhejiang, चीन।
बारम्बार सोधिने प्रश्नहरू
के समानान्तर जुम्ल्याहा स्क्रू एक्स्ट्रुडरहरू सधैं सह-घुमिरहेका छन्?
न। समानान्तरले स्क्रू-अक्ष ज्यामितिलाई वर्णन गर्दछ, जबकि सह-घुमाउने र काउन्टर-घुमाउने गति वर्णन गर्दछ। उपकरणहरू तुलना गर्दा दुवै क्षेत्रहरू निर्दिष्ट गर्नुहोस्। यस PVC चयन कार्यको लागि, अन्य प्रकारको ट्विन-स्क्रू मेसिनबाट क्षमता, मिश्रण वा ऊर्जा दाबीहरू प्रयोग गर्नु अघि सान्दर्भिक कन्फिगरेसन र प्रत्यक्ष-निकासी शुल्क स्थापना गरिनुपर्छ।
के एक कोनिकल ट्विन स्क्रू एक्स्ट्रुडर PVC को लागी सधैं राम्रो हुन्छ?
होइन। PVC ढाँचा र उत्पादन आवश्यकताले आफैंले ज्यामिति चयन गर्दैन। सहमत खुवाउने, गुणस्तर र उत्पादन अवस्था अन्तर्गत प्रस्तावित कोनिकल र समानान्तर कन्फिगरेसनहरू तुलना गर्नुहोस्। प्रतिस्थापनको लागि, स्थापित मेशिन र अनुमोदित इन्टरफेसहरूले छनौटलाई बाधा पुर्याउँछन् प्रक्रिया तुलनाले फरक वास्तुकला अनुमोदन गर्न सक्नु अघि।
कुन डिजाइनले प्रति किलोग्राम कम ऊर्जा प्रयोग गर्दछ?
ज्यामिति लेबलले उत्तर स्थापित गर्दैन। उही अन्तरालमा उर्जा र स्वीकृत उत्पादनको द्रव्यमान मापन गर्नुहोस्, निर्दिष्ट उपकरण सीमा प्रयोग गरी। उत्पादन तालिकाको लागि आवश्यक अपरेटिङ बिन्दुहरू तुलना गर्नुहोस्। त्यस बिन्दुमा प्रति स्वीकृत किलोग्राम बढी kWh प्रयोग गर्दा एक मेसिनले अधिक स्वीकृत kg/h वितरण गर्न सक्छ।
कोनिकल पेंच र ब्यारेलले समानान्तर सेटलाई प्रतिस्थापन गर्न सक्छ?
तिनीहरू विनिमेय सभाहरू होइनन्। रूपान्तरणका लागि मेसिन आर्किटेक्चर, गियरबक्स आउटपुटहरू, शाफ्ट जडानहरू, माउन्टिंग र प्रक्रिया इन्टरफेसहरूको समीक्षा आवश्यक छ। सामान्य प्रतिस्थापन अर्डरको लागि, स्थापित मेसिनको लागि मिल्दो असेंबली निर्दिष्ट गर्नुहोस्। क्याटलग मोडेल नम्बर वा साझा व्यास मानबाट रूपान्तरण अनुमोदन नगर्नुहोस्।
६५/१३२ जस्ता मोडेल नम्बरले तपाईंलाई के बताउँछ?
नन्हैयाले Φ65/Φ132 लाई कोनिकल स्क्रू र ब्यारेल व्यास जोडीको रूपमा सूचीबद्ध गर्दछ। रेखाचित्रमा आयाम स्थानहरू र पूर्ण ज्यामिति पुष्टि गर्नुहोस्। पदनामले मात्र प्रशोधन लम्बाइ, घुमाउने दिशा, आउटपुट, पाइप साइज वा आदानप्रदान योग्यता स्थापना गर्दैन। दोस्रो व्यास एक आयामरहित L/D अनुपात होइन।
कुन जानकारी दुवै कन्फिगरेसनहरू तुलना गर्न आवश्यक छ?
सूत्रीकरण संशोधन, फिड फारम, उत्पादन रेखाचित्र, गुणस्तर आवश्यकताहरू र आवश्यक स्वीकृत-आउटपुट दायरा प्रदान गर्नुहोस्। प्रतिस्थापन कार्यको लागि मेसिन कन्फिगरेसन र इन्टरफेसहरू समावेश गर्नुहोस्। प्रत्येक आपूर्तिकर्तालाई यसको प्रस्तावित उपकरणको दायरा र परीक्षण अवस्थाहरू बताउन सोध्नुहोस्, त्यसपछि मेकानिकल फिट, उत्पादन स्वीकृति र सञ्चालन लागतलाई छुट्टै निर्णयहरूको रूपमा तुलना गर्नुहोस्।