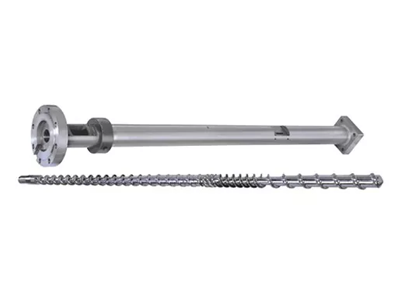
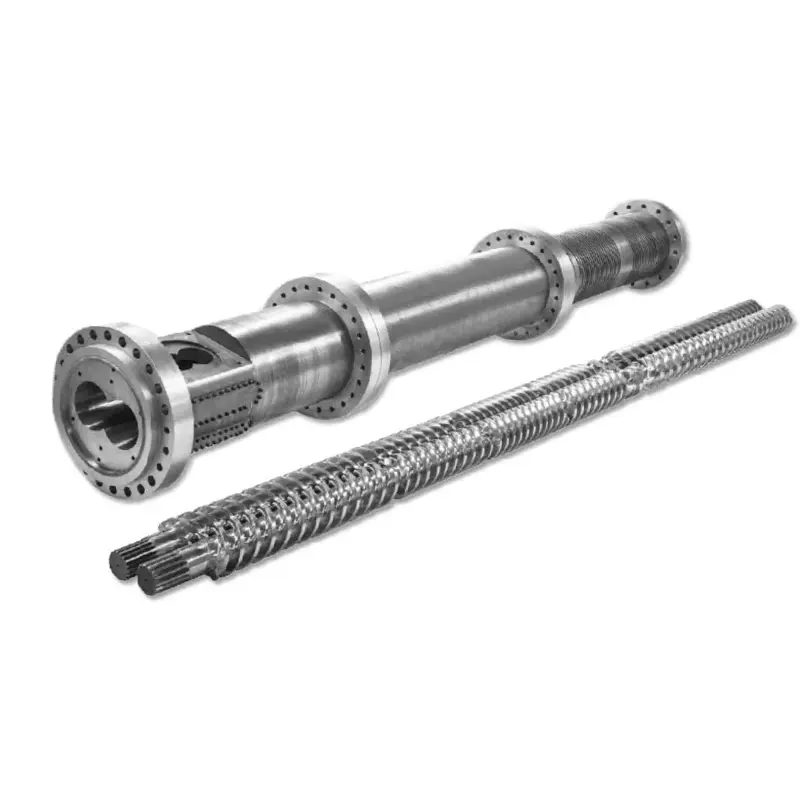
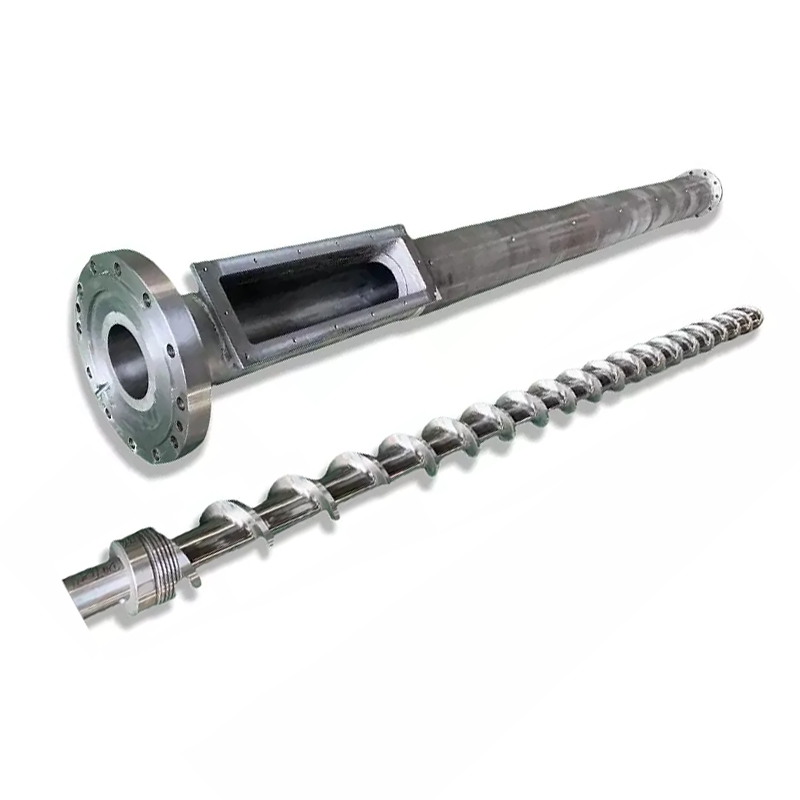
ट्विन स्क्रू सेटमा एकभन्दा बढी काम गर्ने अन्तर हुन्छ। ध्वनि मर्मत वा प्रतिस्थापन निर्णय गर्न, प्रत्येक स्क्रू, प्रत्येक ब्यारेल लोब, इन्टरमेसिङ सम्बन्ध र मेसिन इन्टरफेसहरू एक नियन्त्रित सन्दर्भ अन्तर्गत नक्सा गर्नुहोस्।
मिल्दो प्रणालीको रूपमा समानान्तर जुम्ल्याहा स्क्रू र ब्यारेल पहिरन मापन गर्नुहोस्। नामित अक्षीय स्टेशनहरूमा दुवै स्क्रूहरू रेकर्ड गर्नुहोस्, चित्र-आठ बोरका दुवै लोबहरू परिभाषित दिशाहरूमा, स्क्रू-देखि-स्क्रू क्लियरेन्स, केन्द्रको दूरी, चरणबद्ध र अक्षीय फिट। अनुमोदित रेखाचित्रसँग नक्सा तुलना गर्नुहोस्। लक्षणहरूले निरीक्षण ट्रिगर गर्न सक्छन्, तर मापनले पेंच, ब्यारेल वा पूर्ण सेट प्रतिस्थापन गर्ने कि नगर्ने निर्णय गर्छ।

एक समानान्तर जुम्ल्याहा पेंचमा एक विश्वव्यापी निकासी छैन
परम्परागत एकल स्क्रूमा, डायमेट्रल क्लियरेन्स प्रायः ब्यारेल भित्र व्यास माइनस स्क्रू फ्लाइट व्यास बाहिरको रूपमा व्यक्त गरिन्छ। रेडियल क्लियरेन्स त्यो भिन्नताको आधा हो। हाम्रोएकल स्क्रू पहिरन मापन गाइडअक्षीय स्टेशनहरू र परिभाषाहरू किन अझै मिल्नुपर्छ भनेर वर्णन गर्दछ।
स्थानीय व्यास सम्बन्ध = संगत ब्यारेल आयाम माइनस संगत स्क्रू बाहिर व्यास
स्थानीय रेडियल सम्बन्ध = स्थानीय व्यास सम्बन्ध 2 द्वारा विभाजित
यो अंकगणितले इन्टरमेसिङ ट्विन स्क्रू सेटको पूर्ण ज्यामितिको वर्णन गर्दैन।
एक समानान्तर जुम्ल्याहा स्क्रूले दोस्रो स्क्रू, एक इन्टरमेसिङ क्षेत्र, एक केन्द्र दूरी र एक समयबद्ध कोणीय सम्बन्ध थप्छ। ब्यारेल सामान्यतया एक गोल बोरको सट्टा फिगर-आठ प्रोफाइल हुन्छ। बायाँ र दायाँ लोबहरूमा र उडानहरूको विपरीत अनुहारहरूमा पहिरन पनि फरक हुन सक्छ।
त्यसैले मापन फाइलले कम्तिमा पाँच सम्बन्धहरू अलग गर्नुपर्छ:
- प्रत्येक स्क्रूको बाहिरी प्रोफाइल यसको सम्बन्धित ब्यारेल लोबमा हुन्छ।
- इन्टरमेसिङ क्षेत्र मार्फत स्क्रू-देखि-स्क्रू क्लियरेन्स।
- केन्द्र दूरी र दुबै ब्यारेल लोबको स्थिति।
- रोटेशनल फेजिङ, ह्यान्डनेस र बायाँ वा दायाँ स्क्रू पहिचान।
- सान्दर्भिक अक्षीय क्लियरेन्सहरू, थ्रस्ट फेसहरू, स्पेसरहरू र अन्तिम स्थितिहरू।
हाम्रो कारखाना दृश्य:सतहहरूको नाम नलिइकन "०.३ एमएम क्लियरेन्स" माग्ने खरिदकर्ताले हामीलाई कार्यान्वयनयोग्य आवश्यकता दिएको छैन। हामी सोध्छौं कि त्यो संख्या व्यास, रेडियल, इन्टरफ्लाइट, साइड, टिप वा अक्षीय क्लियरेन्स हो, कहाँ मापन गरिन्छ र कुन अवस्थामा। यहाँ अनुमान गर्नाले धातु सम्पर्क सिर्जना गर्न वा नयाँ सेट छाड्न सक्छ।


स्क्रू तान्नु अघि विधानसभा पहिचान सुरक्षित गर्नुहोस्
यदि बायाँ र दायाँ स्क्रू मिलाइयो भने वा हटाउने क्रममा फेजिङ सन्दर्भ गायब भएमा मापनले मूल्य गुमाउँछ। एसेम्बली लूज गर्नु अघि, ड्राइभ एन्ड र डिस्चार्ज एन्डको फोटो खिच्नुहोस्। घुमाउरो वर्णन गर्न प्रयोग गरिएको हेर्ने दिशा चिन्ह लगाउनुहोस्, त्यसपछि दुवै पेच, शाफ्ट, स्पेसर र समय चिन्हहरू लेबल गर्नुहोस्।
मेसिन प्रयोग गरेको छ कि छैन रेकर्ड गर्नुहोस्सह घुमाउने स्क्रूवाकाउन्टर घुमाउने स्क्रू। पेंचहरू एक टुक्रा वा तत्वहरूबाट भेला भएका छन् कि छैनन् भनेर पनि रेकर्ड गर्नुहोस्। समान बाहिरी आयामहरू भएका दुई स्क्रूहरू एउटै हात, स्प्लाइन, अर्डर वा समय साझा नगर्नुहोस्।
मेसिन निर्माताको हटाउने निर्देशनहरू प्रयोग गर्नुहोस् र प्रत्येक लक र समय सुविधा सुरक्षित गर्नुहोस्। यदि जोडी पुन: जम्मा पछि स्वीकृत प्रक्रिया अन्तर्गत बदल्न सकिँदैन भने, रोक्नुहोस्। अज्ञात हस्तक्षेप हटाउन ड्राइभ टर्क लागू गर्नाले पहिचान त्रुटिलाई क्षतिमा बदल्न सक्छ।

दुबै स्क्रू र दुबै लोबहरूको लागि एक समन्वय प्रणाली बनाउनुहोस्
स्कोरिङ, कोटिंग हानि वा पिटिङ्को प्रमाण नहटाई कम्पोनेन्टहरू सफा गर्नुहोस्। भागहरूलाई स्थिर निरीक्षण तापमानमा पुग्न दिनुहोस्। नामित अन्तमा शून्य बिन्दु स्थापना गर्नुहोस् र अक्षीय स्टेशनहरू चिन्ह लगाउनुहोस् जुन स्क्रू जोडी र ब्यारेलमा दोहोर्याउन सकिन्छ।
ज्यामिति परिवर्तनहरू अघि र पछि स्टेशनहरू थप्नुहोस्, फिड र भेन्ट ओपनिङहरू, मिक्सिङ क्षेत्रहरू र दबाब-निर्माण अन्त्य। प्रत्येक स्टेशनमा, बायाँ स्क्रू, दायाँ स्क्रू, बायाँ लोब र दायाँ लोब पहिचान गर्नुहोस्। विधिले अनुमति दिँदा धेरै कोणीय दिशाहरू रेकर्ड गर्नुहोस्, किनभने एकल व्यासले अण्डाकार वा एक-पक्षीय पहिरन लुकाउन सक्छ।
| क्षेत्र | कसरी पहिचान गर्ने | यसले के प्रकट गर्छ |
|---|---|---|
| अक्षीय स्टेशन | परिभाषित फिड वा डिस्चार्ज डेटमबाट दूरी | जहाँ पहिरन प्रक्रिया खण्डमा केन्द्रित हुन्छ |
| स्क्रू पहिचान | बायाँ वा दायाँ, हेराइको अन्त्यको साथ भनिएको छ | असममित उडान पहिरन र जोडी अखण्डता |
| स्क्रू प्रोफाइल | विधि र कोणीय स्थिति संग OD, root, टिप वा flank मान | काम गर्ने सतहहरूमा धातुको हानि |
| ब्यारेल लोब | बायाँ वा दायाँ लोब, दिशा र मापन विमान | विस्तार, अंडाकार र स्थानीय धुलाई |
| अन्तरसम्बन्ध | नाम गरिएका सतहहरू, कोणीय स्थिति, चरणबद्ध अवस्था र विधि | अत्यधिक अन्तर वा मेकानिकल हस्तक्षेप को जोखिम |
| सतह अवस्था | स्टेशन नक्सामा बाँधिएको संख्यात्मक फोटो | स्कोरिङ, पिटिङ्, कोटिंग हानि, निक्षेप र सम्पर्क चिन्हहरू |
| सन्दर्भ मूल्य | स्वीकृत रेखाचित्र, नयाँ-भाग रिपोर्ट वा सहमत डिजाइन आधार रेखा | ज्यामिति कति परिवर्तन भएको छ |
Coperion प्रकाशित ब्यारेल निदान विधियसको ब्यारलहरू सफा र चिसो हुन आवश्यक छ, त्यसपछि निश्चित ZSK र STS आकारहरूमा बोर मापन र उच्च-रिजोल्युसन भिडियो निरीक्षण प्रयोग गर्दछ। तपाईंको मेसिन र निरीक्षण उपकरणहरू फरक हुन सक्छन्, तर दृष्टिकोणले देखाउँछ किन आयामी र दृश्य प्रमाणहरू एउटै रिपोर्टमा छन्।
उपकरण र विधि भन्दा बाहिर दशमलव स्थानहरू थपेर संकल्प आविष्कार नगर्नुहोस्। उपकरण, क्यालिब्रेसन स्थिति, समर्थन अवस्था, निरीक्षण तापमान र अपरेटर वा निरीक्षण रेकर्ड रेकर्ड गर्नुहोस्। इमानदार अनिश्चितताको साथ दोहोर्याउन मिल्ने नक्सा अस्पष्ट बिन्दुहरूबाट निर्मित प्रभावशाली स्प्रेडसिट भन्दा बढी उपयोगी छ।



हटाइएको जुम्ल्याहा स्क्रू सेट समीक्षाको लागि तयार छ?विधानसभा रेखाचित्र, बायाँ र दायाँ पहिचान, स्टेशन नक्सा, फोटो र सञ्चालन इतिहास पठाउनुहोस्। हामी के संरक्षण गर्नुपर्छ र कुन क्षेत्रहरू नजिक मापन आवश्यक छ छलफल गर्न सक्नुहुन्छ।
पहिरन नक्सा पठाउनुहोस्समानान्तर जुम्ल्याहा स्क्रू उत्पादनहरू हेर्नुहोस्निरीक्षण स्थानहरू छनौट गर्न लाइन व्यवहार प्रयोग गर्नुहोस्, असफलता घोषणा गर्न होइन
एउटै स्क्रू गतिमा झर्ने आउटपुट, अस्थिर दबाब, लोड परिवर्तन, खराब फैलावट, पग्लिएको सामग्री र पुनरावर्ती उत्पादन दोषहरूले निरीक्षणलाई औचित्य दिन सक्छ। तिनीहरू खुवाउने, सूत्रीकरण, हीटर, सेन्सर, भेन्टिङ्ग, प्रतिबन्धित मर वा ड्राइभ समस्याबाट पनि आउन सक्छन्।
एकै पटक धेरै सेटिङहरू परिवर्तन गर्नु अघि अपरेटिङ बेसलाइन बचत गर्नुहोस्। वास्तविक फिड दर, स्क्रू गति, लोड वा टर्क संकेत, दबाब, क्षेत्र सेटिङहरू, उपलब्ध हुँदा मापन गरिएको तापमान र समाप्त-उत्पादन जाँचहरू रेकर्ड गर्नुहोस्। एउटै सूत्र र डाउनस्ट्रीम सेटअप तुलना गर्नुहोस्।
जापान स्टिल वर्क्सले टिपोट गर्छ कि लगाइएको जुम्ल्याहा स्क्रू तत्वहरूले थ्रुपुट र फैलावट कम गर्न सक्छ र गम्भीर स्क्रू-शाफ्ट वा गियरबक्स विफलतामा योगदान दिन सक्छ। यो प्रारम्भिक निरीक्षण गर्न को लागी एक राम्रो कारण हो, तर लक्षण अझै पनि तपाइँको मेसिन मा एक शारीरिक अवस्था संग जोडिएको आवश्यक छ।
यदि फिडर क्यालिब्रेसन वा अवरुद्ध भेन्ट सुधार गरेपछि लाइन सामान्यमा फर्कन्छ भने, हामी निदानको रूपमा पहिरन बेच्ने छैनौं। यदि प्रक्रिया अस्थिर रहन्छ र मापन नक्साले मिल्दो स्थानीय क्लियरेन्स वृद्धि देखाउँछ भने, प्रतिस्थापन केस धेरै बलियो हुन्छ। लक्ष्य भनेको उत्पादन समस्या समाधान गर्नु हो, सबैभन्दा ठूलो सेटको लागि अर्डर जित्नु होइन।
| अवलोकन गरिएको ढाँचा | निन्दा गर्नु अघि प्रक्रिया जाँच | खोज्नु पर्ने भौतिक प्रमाण |
|---|---|---|
| आउटपुट अपरिवर्तित गतिमा घट्छ | फिड सटीकता, बल्क घनत्व, नुस्खा र मर्ने प्रतिबन्ध | स्थानीय बोर विस्तार, उडान पहिरन र क्लियरेन्स परिवर्तन |
| दबाव वा लोड अस्थिर हुन्छ | खुवाउने, तापक्रम नियन्त्रण, भेन्टिङ्ग र डाउनस्ट्रीम प्रतिबन्ध | असमान बायाँ/दायाँ पहिरन, जम्मा, क्षति वा सम्पर्क चिन्हहरू |
| फैलावट वा पग्लने गुणस्तर घट्छ | सामाग्री धेरै, additive dosing, मिश्रण कन्फिगरेसन र तापमान इतिहास | अभिप्रेत मिश्रण सतहहरूमा वा गलत स्थापित तत्वहरूमा लगाउनुहोस् |
| धातुको आवाज वा अचानक टर्क बढ्छ | मेसिन प्रक्रिया अन्तर्गत रोक्नुहोस् र ड्राइभ र पङ्क्तिबद्धता निरीक्षण गर्नुहोस् | ताजा सम्पर्क चिन्हहरू, झुकेका भागहरू, चरण त्रुटि वा विदेशी सामग्री |
| प्रतिस्थापन पछि द्रुत दोहोर्याउने पहिरन | सामग्री प्रदूषण, पङ्क्तिबद्धता, विधानसभा, सञ्चालन सीमा र सतह चयन | दोहोर्याइएको स्थान र क्षतिको दिशा |
मिल्दो रिपोर्टबाट के प्रतिस्थापन गर्ने निर्णय गर्नुहोस्
एक स्क्रू-मात्र प्रतिस्थापन उचित छ जब दुबै ब्यारेल लोबहरू स्वीकृत ज्यामिति भित्र रहन्छ, केन्द्र सम्बन्ध राम्रो छ र पहिरनको कारण बुझिन्छ। एक ब्यारेल-मात्र प्रतिस्थापन पनि उचित हुन सक्छ जब पेंच जोडी स्वीकार्य र पुनर्स्थापित बोर ज्यामिति संग मिल्दो रहन्छ।
जब दुवै पक्षहरू लगाइन्छ, सन्दर्भ ज्यामिति अनिश्चित छ, वा नयाँ कम्पोनेन्ट अझै पनि क्षतिग्रस्त साझेदारको विरुद्धमा चल्ने अवस्थामा मिल्दो सेट बदल्नुहोस्। यदि पहिरनको ढाँचाले गलत अलाइनमेन्ट, फेजिङ त्रुटि वा विदेशी सामग्रीलाई संकेत गर्छ भने, नयाँ भागहरू स्थापना गर्नु अघि त्यो कारण हटाउनुहोस्।
| मापन अवस्था | मूल्याङ्कन गर्ने सम्भावना छ | आवश्यक सुरक्षा |
|---|---|---|
| स्क्रू जोडी लगाएको; दुबै लोबहरू स्वीकृत सीमा भित्र | स्क्रूहरू मर्मत गर्नुहोस् वा बदल्नुहोस् | राखिएको ब्यारेल विरुद्ध पुनर्निर्माण वा नयाँ ज्यामिति पुष्टि गर्नुहोस् |
| ब्यारेल लोब लगाएको; स्वीकृत सीमा भित्र स्क्रू | योग्य ब्यारेल मर्मत वा प्रतिस्थापन | दुबै राखिएको स्क्रू र केन्द्र दूरी संग अनुकूलता प्रमाणित गर्नुहोस् |
| दुबै पेंच र ब्यारेल लगाइयो | मिल्दो स्क्रू र ब्यारेल प्रतिस्थापन | एउटा नियन्त्रित रेखाचित्र सेट र निरीक्षण योजना स्वीकृत गर्नुहोस् |
| स्थानीयकृत स्कोरिङ वा एकतर्फी सम्पर्क | कम्पोनेन्ट छनोट गर्नुअघि अनुसन्धान गराउनुहोस् | पङ्क्तिबद्धता, बियरिङहरू, शाफ्टहरू, चरणबद्ध र प्रदूषण जाँच गर्नुहोस् |
| ज्यामिति स्वीकार्य तर कर्तव्य परिवर्तन भयो | प्रक्रिया र ज्यामिति समीक्षा | नयाँ सामग्री, आउटपुट, मेसिन सीमा र उत्पादन स्वीकृति परिभाषित गर्नुहोस् |
स्वचालित प्रतिस्थापन सीमाको रूपमा सामान्य इन्टरनेट गुणक प्रयोग नगर्नुहोस्। व्यास, स्क्रू प्रकार, मेसिन डिजाइन, सामग्री र उत्पादन सहिष्णुता सबै कुरा। मूल निर्माण रेखाचित्र र मेसिन निर्माताको सेवा मापदण्डले निर्णय नियन्त्रण गर्नुपर्छ।
फराकिलो लक्षणहरू र मर्मत विकल्पहरूको लागि, हाम्रो हेर्नुहोस्स्क्रू ब्यारेल पहिरन र प्रतिस्थापन गाइड। यो जुम्ल्याहा-विशिष्ट पृष्ठले बायाँ/दायाँ, लोब, केन्द्र र चरणबद्ध जानकारी थप्छ जुन परम्परागत एकल-बोर निरीक्षणले कभर गर्दैन।
सतह निर्दिष्ट गर्न पहिरन स्थान प्रयोग गर्नुहोस्
नन्हैयाकोसमानान्तर जुम्ल्याहा स्क्रू उत्पादनहरूPVC, PE, PP, रबर, प्लास्टिक, कम्पाउन्डिङ र ग्रेन्युलेसन अनुप्रयोगहरू समावेश गर्नुहोस्। सामाग्री शुल्क त्यो दायरा मा भिन्न हुन्छ। ग्लास फाइबर, मिनरल फिलर, पिग्मेन्ट, रिसाइकल गरिएको प्रदूषण र संक्षारक घटकहरू ग्रेड र लोडिङद्वारा उल्लेख गरिनुपर्छ।
हाम्रो सह-घुमाउने र काउन्टर-घुमाउने उत्पादन पृष्ठहरूले उही मूल सन्दर्भ मानहरू सूचीबद्ध गर्दछ: 38CrMoAlA, HB260 देखि 320 सम्मको ताप-उपचार कठोरता, HV950 देखि 1000 सम्मको नाइट्राइडिङ कठोरता, 0.50 देखि 0.70 मिमी सम्मको नाइट्राइडिङ गहिराइ र नाइट्राइडिङ 1 को कम गहिराइ। तिनीहरूले Ra0.4 र 0.015 मिमीको स्क्रू सीधापन पनि सूचीबद्ध गर्छन्।
उपलब्ध उत्पादन मानहरूमा 0.05 देखि 0.10 मिमी मोटाईमा HV 950 वा उच्चको क्रोम कठोरता, र 2.0 देखि 3.0 मिमी गहिराइमा HRC60 देखि 65 सम्मको बाईमेटल कठोरता समावेश छ। HV र HRC फरक स्केलहरू प्रयोग गर्दछ, त्यसैले सबैभन्दा ठूलो छापिएको संख्याले राम्रो विकल्प पहिचान गर्दैन।
| पहिरनको नक्साबाट खोज्दै | नयाँ स्पेसिफिकेशनमा के परिभाषित गर्ने | के मान्न हुँदैन |
|---|---|---|
| उडान सुझावहरूले भरिएको प्रक्रिया क्षेत्रमा सामग्री गुमाउँछ | सुरक्षित उडान स्थानहरू, उपचार वा मिश्र धातु, तह गहिराई र अन्तिम ज्यामिति | प्रत्येक क्षेत्रलाई समान स्तरवृद्धि चाहिन्छ |
| एउटा ब्यारेल लोबले अर्को भन्दा बढी लगाउँछ | लोब नक्शा, पङ्क्तिबद्धता र केन्द्र जाँच, त्यसपछि ब्यारेल सुरक्षा | कडा सामाग्री मात्र गलत सच्याउन सक्छ |
| पिटिंग वा सतह हानि | सामग्री रसायन विज्ञान, सफाई इतिहास, प्रभावित क्षेत्र र उपयुक्त सतह प्रणाली | सबै सतह क्षति घर्षण पहिरन हो |
| सम्पर्क चिन्हहरू एक अनुहारमा दोहोर्याउनुहोस् | फेजिङ, सीधापन, शाफ्ट, असर र विधानसभा समीक्षा | स्क्रू प्रोफाइल मात्र कारण हो |
| लामो स्थिर सेवा पछि वर्दी पहिरन | मूल ज्यामिति, मापन परिवर्तन र आवश्यक मर्मत अन्तराल | एक पुन: डिजाइन स्वचालित रूपमा आवश्यक छ |
battenfeld-cincinnati ले वर्षमा एक पटक वा 6,000 सञ्चालन घण्टा पछि पहिरन मापन सिफारिस गर्दछएकल, शंक्वाकार जुम्ल्याहा, समानान्तर जुम्ल्याहा र ग्रह एक्स्ट्रुडरहरूको लागि यसको सेवा निर्देशनमा। यसलाई एक आपूर्तिकर्ताको योजना सन्दर्भको रूपमा व्यवहार गर्नुहोस्। लाइनहरू गम्भीर फिलरहरू प्रशोधन गर्ने वा द्रुत पहिरनको प्रवृत्ति देखाउन फरक अन्तराल चाहिन्छ।


निरीक्षण फाइललाई निर्माण योग्य अर्डरमा बदल्नुहोस्
उद्धरण प्याकेजमा मेसिन निर्माता र मोडेल, अनुमोदित रेखाचित्र, सामग्री सूत्रीकरण, सञ्चालन रेकर्ड र पहिरन नक्सा समावेश हुनुपर्छ। तपाईं विश्वासयोग्य प्रतिस्थापन, मरम्मत मूल्याङ्कन वा ज्यामिति परिवर्तन चाहनुहुन्छ कि पहिचान गर्नुहोस्। यदि कार्यसम्पादनमा सुधार हुनुपर्छ भने, मापनयोग्य लक्ष्य र मेसिन अवरोधहरू बताउनुहोस्।
रेखाचित्र नियन्त्रणले नाममात्र साइज जत्तिकै महत्त्वपूर्ण हुन्छ। नन्हैयाकोउत्पादन उपकरण पृष्ठ०.०२ एमएमको सीएनसी ड्रिलिङ र मिलिङ पोजिसनिङ सटीकता, ६ मिटरसम्मको वर्कपीसका लागि सीएनसी लेथहरू, र अनियमित उडानहरू र विशेष फ्ल्याङ्गहरूका लागि पाँच-अक्ष मेसिनिङ सूचीहरू छन्। ती क्षमताहरूलाई अझै पनि अस्पष्ट रेखाचित्र र निरीक्षण योजना चाहिन्छ।
जब निर्दिष्ट क्लियरेन्स पहिरिएको नमूनासँग बाझिएको छ वा बायाँ र दायाँ जानकारी हराइरहेको छ भने हामी रेखाचित्रलाई प्रश्न गर्नेछौं। त्यो निर्माण जिम्मेवारी को एक भाग हो। एक हस्ताक्षरित रेखाचित्र संशोधन स्थापनामा असहमति पत्ता लगाउन भन्दा सस्तो छ।


तपाईंले मूल्यहरू अनुरोध गर्नु अघि प्रतिस्थापन दायरा चाहिन्छ?पहिले पुरानो भाग रिपोर्ट र सञ्चालन समस्या पठाउनुहोस्। हामी व्यापारिक तुलना सुरु हुनु अघि चित्रकला प्रश्नहरू अलग गर्न, प्रमाण लगाउन र सामग्री चयन गर्न मद्दत गर्न सक्छौं।
प्रतिस्थापन समीक्षा अनुरोध गर्नुहोस्सोधपुछ पृष्ठ खोल्नुहोस्पहिले फिट प्रमाणित गर्नुहोस्, त्यसपछि उत्पादन प्रमाणित गर्नुहोस्
आगमन निरीक्षणले स्थापना गर्नु अघि भाग पहिचान, रेखाचित्र संशोधन, बायाँ र दायाँ लेबलहरू, सामग्री कागजातहरू, निर्दिष्ट आयामहरू र सुरक्षित सतहहरू पुष्टि गर्नुपर्छ। ढुवानी र निरीक्षण रेकर्डलाई कम्पोनेन्ट सिरियल वा जोडी पहिचानसँग बाँध्नुहोस् तपाईंको प्लान्टमा प्रयोग गरिएको।
एक्स्ट्रुडर निर्माताको असेंबली, पङ्क्तिबद्धता, स्नेहन, तताउने र स्टार्ट-अप प्रक्रियाहरू पालना गर्नुहोस्। अनुमोदित विधिद्वारा मात्र जोडीको आवश्यक मुक्त आन्दोलन पुष्टि गर्नुहोस्। एक अस्पष्ट तंग स्थिति बल गर्न ड्राइभ प्रयोग नगर्नुहोस्।
सहमत सामग्री, फीड व्यवस्था र मर संग आयोग। रेकर्ड आउटपुट, स्क्रू गति, लोड वा टोक़ संकेत, दबाब, तापमान व्यवहार, भेन्ट अवस्था र समाप्त-उत्पादन गुणस्तर। स्वीकृति अवस्थासँग तुलना गर्नुहोस्, छोटो नो-लोड रोटेशन वा सजिलो राल विरुद्ध होइन।

Nanhaiya लाई तपाइँको ट्विन स्क्रू वेयर फाइल को समीक्षा गर्न सोध्नुहोस्
मेसिनको रेखाचित्र, बायाँ र दायाँ स्क्रू पहिचान, घुमाउने दृष्टिकोण, चरणबद्ध जानकारी, केन्द्रको दूरी, पहिरन नक्सा, सामग्री नुस्खा र सञ्चालन रेकर्ड पठाउनुहोस्। हामीलाई बताउनुहोस् कुन लक्षणले निरीक्षणलाई प्रेरित गर्यो र तपाईंको प्राथमिकता पुनर्स्थापना, लामो समयसम्म बाँच्ने वा नयाँ प्रक्रिया कर्तव्य हो।
इमेल रेखाचित्र र मापनव्हाट्सएपमा छलफल गर्नुहोस्समानान्तर जुम्ल्याहा स्क्रू उत्पादनहरू हेर्नुहोस्
Zhoushan Nanhaiya प्लास्टिक मेसिनरी कं, लिमिटेड
उत्पादनहरू:सह घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारेलहरू | काउन्टर घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारलहरू | PVC समानान्तर जुम्ल्याहा स्क्रू ब्यारल | रबर र प्लास्टिक समानान्तर जुम्ल्याहा स्क्रू
इमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाइल:+८६-१३५८७०८२००२
ब्लक C, नम्बर 2 पश्चिम खण्ड, Xingzhou Avenue, Dinghai जिल्ला, Zhoushan City, Zhejiang प्रान्त, चीन।
सेवा जानकारी | उत्पादन उपकरण | कम्पनी प्रोफाइल | हामीलाई सम्पर्क गर्नुहोस्
बारम्बार सोधिने प्रश्नहरू
समानान्तर ट्विन स्क्रू ब्यारेल क्लियरेन्स भनेको के हो?
यो ज्यामितीय सम्बन्धहरूको सेट हो, एक विश्वव्यापी अंतर होइन। एउटा उपयोगी स्पेसिफिकेशनले प्रत्येक स्क्रूको क्लियरेन्सलाई यसको ब्यारेल लोबमा, इन्टरमेसिङ क्षेत्र, केन्द्रको दूरी, फेजिङ र कुनै पनि सान्दर्भिक अक्षीय क्लियरेन्स मार्फत स्क्रू-देखि-स्क्रू क्लियरेन्सलाई छुट्याउँछ। अनुमोदित मेसिन रेखाचित्रले लक्ष्य मान र मापन विधिहरू परिभाषित गर्दछ।
के म ब्यारेल आईडी माइनस स्क्रू ओडीको रूपमा जुम्ल्याहा स्क्रू क्लियरेन्स गणना गर्न सक्छु?
त्यो घटाउले स्थानीय व्यास सम्बन्धलाई मात्र वर्णन गर्न सक्छ जब दुई मानहरूले सम्बन्धित स्थानहरू र परिभाषित बोर ज्यामितिलाई जनाउँछ। यसले स्क्रू-देखि-स्क्रू क्लियरेन्स, इन्टरमेस, फेजिङ, केन्द्रको दूरी वा बाहिरको राउन्ड फिगर-आठ बोरको वर्णन गर्दैन। यसलाई मात्र जुम्ल्याहा स्क्रू स्वीकृति मानको रूपमा प्रयोग नगर्नुहोस्।
जुम्ल्याहा पेंच र ब्यारेलमा मैले कति ठाउँहरू मापन गर्नुपर्छ?
त्यहाँ कुनै विश्वव्यापी गणना छैन। फिड, पग्लने वा कम्प्रेसन, मिक्सिङ, भेन्टिङ्ग र दबाब निर्माण गर्ने क्षेत्रहरू कभर गर्न पर्याप्त अक्षीय स्टेशनहरू सिर्जना गर्नुहोस्, त्यसपछि दृश्य क्षति वा ज्यामिति परिवर्तनहरू वरिपरि स्टेशनहरू थप्नुहोस्। दुबै स्क्रू र दुबै ब्यारेल लोबहरूमा एउटै स्टेशन नामहरू प्रयोग गर्नुहोस्।
समानान्तर जुम्ल्याहा स्क्रू हटाउनु अघि के रेकर्ड गर्नुपर्छ?
स्थापित बायाँ र दायाँ स्थानहरू रेकर्ड गर्नुहोस्, नामित अन्तबाट हेरिएको रोटेशन, ह्यान्डनेस, समय वा चरणबद्ध चिन्हहरू, शाफ्ट जडानहरू, स्पेसरहरू र अक्षीय क्रम। ड्राइभ र डिस्चार्ज समाप्तको फोटो खिच्नुहोस्, प्रत्येक भागलाई लेबल गर्नुहोस् र मेसिन निर्माताको हटाउने प्रक्रिया सुरक्षित गर्नुहोस्।
के म केवल जुम्ल्याहा स्क्रू बदल्न र पुरानो ब्यारेल राख्न सक्छु?
हो, जब ब्यारेल बोर, केन्द्र सम्बन्ध र सतह अवस्था स्वीकृत सीमा भित्र रहन्छ र स्क्रू पहिरनको कारण बुझिन्छ। यदि ब्यारेल ठूलो छ, अंडाकार, स्कोर वा गलत रूपमा, नयाँ स्क्रू एक्लैले अत्यधिक वा असमान क्लियरेन्स छोड्न सक्छ। मिल्दो मापन रिपोर्टमा निर्णयलाई आधार बनाउनुहोस्।
समानान्तर ट्विन स्क्रू ब्यारेल पहिरन कति पटक मापन गर्नुपर्छ?
मेसिन निर्माताको मर्मत योजना, सामग्रीको गम्भीरता, सञ्चालन समय र लाइनको आफ्नै पहिरनको प्रवृत्तिबाट अन्तराल सेट गर्नुहोस्। Battenfeld-cincinnati ले यसको सेवा सिफारिसको रूपमा एक वर्ष वा 6,000 सञ्चालन घण्टा प्रकाशित गर्दछ, तर यो एक विश्वव्यापी प्रतिस्थापन सीमाको सट्टा योजना सन्दर्भ हो।
के नन्हैयाले प्रत्येक समानान्तर जुम्ल्याहा स्क्रूको लागि एक मानक कार्य अनुमति प्रकाशित गर्छ?
कुनै एकल कार्य-निकासी मूल्यले पूर्ण दायरालाई कभर गर्दैन। नन्हैयाले सामग्री, ताप उपचार, सतहको कठोरता, तहको गहिराई, खुर्दा र स्क्रू सीधापनका लागि उत्पादन मूल्यहरू प्रकाशित गर्दछ। कार्यात्मक क्लियरेन्सहरू अझै पनि निर्दिष्ट मेसिन र स्क्रू जोडीको लागि अनुमोदित रेखाचित्रमा परिभाषित गर्न आवश्यक छ।
मैले प्रतिस्थापन समानान्तर ट्विन स्क्रू ब्यारेल उद्धरणको लागि के पठाउनुपर्छ?
मेसिन निर्माता र मोडेल, अनुमोदित रेखाचित्र, बायाँ र दायाँ स्क्रू पहिचान, रोटेशन दृष्टिकोण, केन्द्र दूरी, जडान र फ्ल्यान्ज विवरणहरू, सामग्री सूत्रीकरण, आउटपुट र सञ्चालन रेकर्ड, अक्षीय पहिरन नक्शा, सतह फोटोहरू, विफलता इतिहास र आवश्यक निरीक्षण कागजातहरू पठाउनुहोस्।
प्रणाली चयन र सञ्चालन सिद्धान्तहरूको लागि, हाम्रो साथ जारी राख्नुहोस्समानान्तर जुम्ल्याहा स्क्रू extruder गाइडवा फराकिलोजुम्ल्याहा पेंच extruder चयन गाइड.