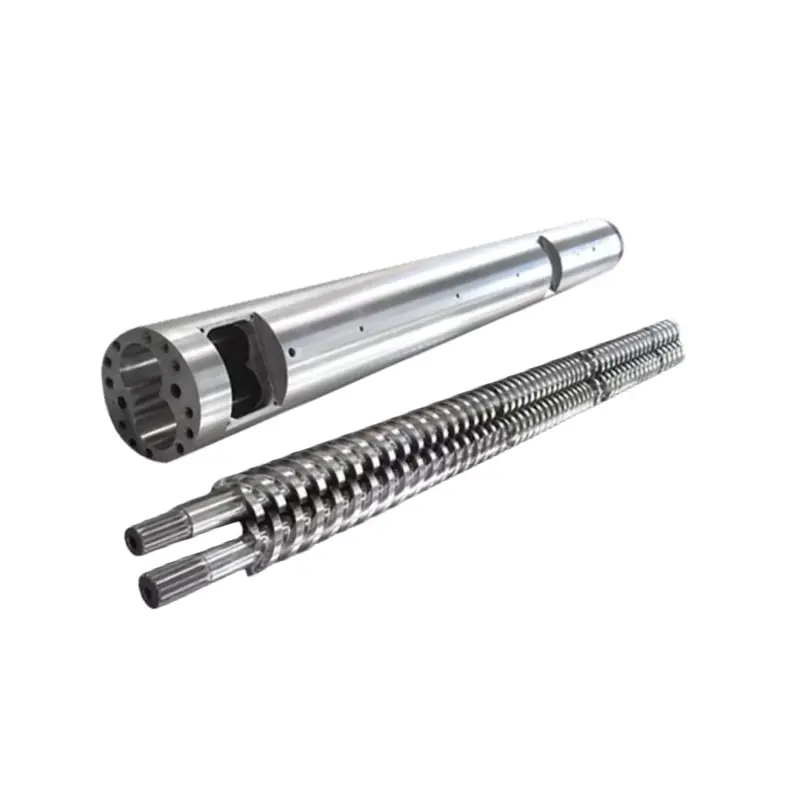
एक उपयोगी उद्धरण PVC ढाँचा र स्थापित मेसिनबाट सुरु हुन्छ, व्यास र फोटो होइन। यस गाइडले प्रक्रिया शुल्क, पहिरिएका भागहरू र स्वीकृति लक्ष्यलाई कारखानाले वास्तवमा निर्माण गर्न सक्ने खरिद विवरणमा परिणत गर्छ।
उच्च-भरी PVC को लागि, phr मा पूरा नुस्खा निर्दिष्ट गर्नुहोस्, फिडिङ विधि, अन्तिम उत्पादन, आवश्यक आउटपुट, स्क्रू रोटेशन, केन्द्र दूरी, जडान आयामहरू र दुबै स्क्रू र ब्यारेल बोरहरूको पहिरन नक्सा। वास्तविक पहिरन कर्तव्य विरुद्ध nitriding, क्रोम प्लेटिङ वा bimetallic तह चयन गर्नुहोस्। मूल्य निर्णायक कारक बन्नु अघि रेखाचित्र र निरीक्षण विधि अनुमोदन गर्नुहोस्।

स्क्रू छलफल गर्नु अघि बाहिर निकाल्ने कार्य परिभाषित गर्नुहोस्
"उच्च भरिएको PVC को लागि समानान्तर जुम्ल्याहा स्क्रू" एक उत्पादन परिवार हो, पूर्ण विवरण होइन। यसले हामीलाई लाइनले प्रेसर पाइप, ड्रेनेज पाइप, प्रोफाइल, पाना वा फोम बोर्ड बनाउँदैछ कि गर्दैन भनेर बताउँदैन। यसले एक्स्ट्रुडरले कम्पाउन्ड तयार गरिरहेको छ वा आकार दिने डाइलाई सीधै खुवाउँदै छ कि छैन भन्ने कुरा पनि छोड्छ।
ती भेदहरूले ब्यारेलको साथ कर्तव्य परिवर्तन गर्दछ। फिडिङ, फ्युजन, डिस्ट्रिब्युटिभ मिक्सिङ, डिभोलेटिलाइजेशन र प्रेसर जेनरेशन हरेक लाइनमा एकै किसिमले हुँदैन। ड्राइभ, गियरबक्स, डाउनस्ट्रीम डाइ र कूलिङ उपकरणले स्क्रू रेखाचित्र हटाउन नसक्ने सीमाहरू लगाउँछ।
हाम्रो कारखाना दृश्य:हामी फिलर प्रतिशतबाट मात्र ज्यामिति परिवर्तनलाई अनुमोदन गर्दैनौं। पहिले हामी सोध्छौं कि हालको रेखाले के राम्रो गर्छ, यो कहाँ अस्थिर हुन्छ र कुन परिणाम सुधार गर्नुपर्छ। यदि अवस्थित उत्पादन स्वीकार्य छ र कार्य प्रतिस्थापन हो भने, प्रमाण बिना आक्रामक मिश्रण सुविधा थप्नु भन्दा प्रमाणित ज्यामिति संरक्षण सुरक्षित हुन सक्छ।
एउटा उद्देश्य छनोट गरेर सोधपुछ सुरु गर्नुहोस्: मूल कर्तव्य पुन: उत्पादन गर्नुहोस्, मापन गरिएको पहिरन समस्या सच्याउनुहोस्, वा नयाँ सूत्रीकरण र आउटपुटको लागि डिजाइन गर्नुहोस्। एउटै अस्पष्ट अनुरोधमा सबै तीन संयोजन गर्दा आपूर्तिकर्ता प्रस्तावहरू तुलना गर्न असम्भव बनाउँछ।



एउटा कारखानाले प्राप्त गरेको ढाँचाको वरिपरि मात्र डिजाइन गर्न सक्छ
PVC को लागि, "30% फिलर" पर्याप्त सटीक छैन। प्रति सय रालको भागहरूमा राज्य अवयवहरू, सामान्यतया phr को रूपमा लेखिएको छ, र यदि तपाईंको आन्तरिक नियन्त्रण प्रणालीले वजन प्रतिशत प्रयोग गर्दछ भने समाप्त मिश्रण संरचना पनि प्रदान गर्दछ। दुई अभिव्यक्तिहरू एउटै भाजक साझा गर्दैनन्।
PVC राल ग्रेड, क्याल्सियम कार्बोनेट वा अन्य फिलर ग्रेड, फिलर उत्पादक द्वारा आपूर्ति गरिएको कण जानकारी, स्टेबिलाइजर प्रणाली, स्नेहक, प्रशोधन एड्स, प्रभाव परिमार्जक, पिगमेन्ट र रिसाइकल सामग्री रेकर्ड गर्नुहोस्। वास्तविक सुख्खा मिश्रणको बल्क घनत्व र फिड फारम थप्नुहोस्। यदि बिरुवाले व्यञ्जनहरू परिवर्तन गर्छ भने, केवल सजिलो ग्रेड पठाउनुको सट्टा अपरेटिङ दायरा सूचीबद्ध गर्नुहोस्।
बाँकी लाइन महत्त्वपूर्ण छ किनभने भरिएको पाउडर लगातार स्क्रूमा पुग्नु पर्छ। प्रकाशित ब्याटेनफेल्ड-सिनसिनाटी प्रणालीमा, चक डोजिङ पथले ब्रिजिङ, गुरुत्वाकर्षण निगरानी र चकको 30 देखि 100 भागहरूको लागि अनुकूलित स्क्रू ज्यामिति रोक्न आन्दोलनकारीहरूको प्रयोग गर्यो। त्यो उदाहरण यसको twinEX 93-34 लाइनको लागि विशिष्ट छ, तर खरीद पाठ फराकिलो छ: फिडर डिजाइन र स्क्रू डिजाइन सँगै समीक्षा गर्नुपर्छ।
Additives पनि प्रशोधन कार्य परिवर्तन गर्दछ। अत्यधिक भरिएको पीवीसी फ्लोरिङ फॉर्म्युलेसनमा अर्केमाको प्रकाशित कार्यले फ्युजन र उच्च क्याल्सियम कार्बोनेट स्तरहरूमा लगातार पिघलिएको प्रशोधनसँग समर्पित प्रशोधन सहायतालाई जोड्दछ। यो एक उपयोगी रिमाइन्डर हो कि उही फिलर phr ले फरक व्यवहार गर्न सक्छ जब राल र additive प्याकेज परिवर्तन हुन्छ।

नयाँ उच्च-भरी PVC परियोजना तयारी गर्दै हुनुहुन्छ?आवश्यक भएमा गोप्यता सम्झौता अन्तर्गत रेसिपी पठाउनुहोस्, साथै रेखा रेखाचित्र र लक्षित उत्पादन। त्यसपछि हामी परिभाषित प्रशोधन कर्तव्यको भागको रूपमा पेंच र ब्यारेल छलफल गर्न सक्छौं।
ढाँचा र रेखाचित्र पठाउनुहोस्PVC समानान्तर उत्पादन हेर्नुहोस्रोटेशन, ह्यान्डनेस र मेसिन इन्टरफेस लक गर्नुहोस्
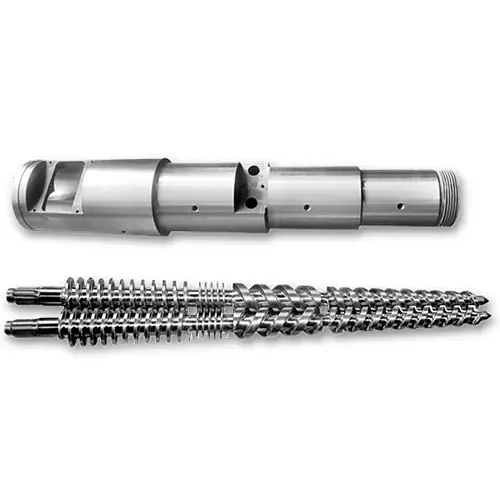
नन्हैयाले दुवै आपूर्ति गर्छसह घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारेलहरूरकाउन्टर घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारल। तिनीहरू फरक मेकानिकल कन्फिगरेसन हुन्। एक आपूर्तिकर्ताले समाप्त PVC उत्पादनको फोटोबाट सही अनुमान गर्नु हुँदैन।
प्रतिस्थापनको लागि, रेखाचित्रमा भनिएको दृश्य दिशाको साथ पेंच रोटेशन पहिचान गर्नुहोस्। स्क्रू ह्यान्डनेस, फेजिङ मार्क्स, केन्द्रको दूरी, बाहिरी र जराको व्यास, कार्य लम्बाइ, शाफ्ट जडान, स्प्लाइन वा मुख्य विवरणहरू, थ्रस्ट फेसहरू र ब्यारेलको फिगर-आठ बोर ज्यामिति समावेश गर्नुहोस्।
त्यसपछि प्रत्येक इन्टरफेस परिभाषित गर्नुहोस्: फिड ओपनिङ, भेन्ट, हीटिंग र कूलिङ जोन, थर्मोकोपल होल, फ्ल्यान्ज बोल्ट ढाँचा, गियरबक्स फेस, ब्रेकर प्लेट वा डाइ जडान, समर्थन र समग्र स्थापना खाम। एउटा सानो छुटले अन्यथा राम्रोसँग मेसिन गरिएको सेटलाई लाइन फिट गर्नबाट रोक्न सक्छ।
| क्षेत्र | न्यूनतम प्रमाण | हटाउनको लागि सामान्य अस्पष्टता |
|---|---|---|
| पेंच जोडी | स्वीकृत रेखाचित्र, बायाँ र दायाँ पहिचान, रोटेशन, ह्यान्डनेस, चरणबद्ध र जडान | रोटेशनले दर्शकको अनुहार कुन अन्त हुन्छ भनी नभनी भनियो |
| ब्यारेल बोर | केन्द्र दूरी, बोर प्रोफाइल, अक्षीय आयाम, पोर्ट र फ्ल्यान्ज डाटाम | पूरा फिगर-आठ प्रोफाइल वर्णन गर्न प्रयोग गरिएको एक नाममात्र बोर व्यास |
| क्लियरेन्स | निर्दिष्ट स्क्रू-देखि-ब्यारेल र स्क्रू-देखि-स्क्रू क्लियरेन्सहरू परीक्षण अवस्थाको साथ | आपूर्तिकर्ताले जीर्ण भागहरूबाट मौलिक निकासी पुन: निर्माण गर्ने अपेक्षा गर्दछ |
| इन्टरफेसहरू | गियरबक्स, फिड, भेन्ट, तताउने, कूलिङ र डाइ जडान रेखाचित्र | आयाम, डाटाम वा थ्रेड निर्दिष्टीकरण बिना फोटोग्राफहरू |
| विधानसभा नियन्त्रण | जोडी नम्बरहरू, समय चिन्हहरू, स्थापना प्रक्रिया र मेसिन निर्माता आवश्यकताहरू | दुई स्क्रूहरू स्वतन्त्र स्पेयर पार्ट्सको रूपमा व्यवहार गरियो |
जब एक खरीददारले केवल लगाएको स्क्रू पठाउँछ, हामी त्यहाँ के छ मापन गर्न सक्छौं, तर पहिरनले पहिले नै भूमि, उडान प्रोफाइल र क्लियरेन्स परिवर्तन गरिसकेको छ। हामी अनुमोदित रेखाचित्र, मेसिन डेटा र दुवै घटकको मापन मनपर्छ। हामी पहिरिएको ज्यामितिलाई मौलिक डिजाइन भन्न सक्दैनौं किनभने यो क्रेटमा मात्र नमूना हो।


मोडेल तालिकालाई स्क्रिनिङ उपकरणको रूपमा प्रयोग गर्नुहोस्, प्रतिज्ञा होइन
हाम्रोसमानान्तर जुम्ल्याहा पेंच दायरा75 देखि 130 मिमी सम्म पाँच साधारण मोडेलहरू सूचीबद्ध गर्दछ। प्रकाशित PVC आउटपुट दायराहरूले खरिदकर्तालाई सुरूवात प्लेटफर्म पहिचान गर्न मद्दत गर्दछ। तिनीहरूले सूत्रीकरण, फिडर, डाइ र ड्राइभ समीक्षा प्रतिस्थापन गर्दैनन्।
| मोडेल | स्क्रू व्यास | L/D | पीवीसी उत्पादन क्षमता | स्क्रू गति | मोटर चलाउनुहोस् |
|---|---|---|---|---|---|
| NHY75 | 75 मिमी | 26 देखि 36 सम्म | 220 देखि 350 kg/h | ४५ आरपीएम | ४५ किलोवाट |
| NHY90 | ९० मिमी | 26 देखि 36 सम्म | 280 देखि 460 kg/h | ४५ आरपीएम | ५५ किलोवाट |
| NHY110 | 110 मिमी | 26 देखि 36 सम्म | 350 देखि 650 kg/h | ४५ आरपीएम | ७५ किलोवाट |
| NHY120 | 120 मिमी | 26 देखि 36 सम्म | 500 देखि 800 kg/h | ४५ आरपीएम | 110 किलोवाट |
| NHY130 | 130 मिमी | 26 देखि 36 सम्म | 680 देखि 1,000 kg/h | ४५ आरपीएम | १३२ किलोवाट |
उच्च भरिएको नुस्खाले बल्क फिडिङ, फ्युजन व्यवहार, टोक़को माग, पहिरन र मर्ने दबाब परिवर्तन गर्न सक्छ। यसैले हामी एक अवस्थित हुँदा स्थिर वर्तमान उत्पादन रेकर्डको लागि सोध्छौं। यसले एक्लै इच्छित आउटपुट भन्दा धेरै राम्रो साइजिङ सन्दर्भ प्रदान गर्दछ।
अवस्थित एक्स्ट्रुडरको लागि, गियरबक्स र ब्यारेल इन्टरफेसले सामान्यतया क्याटलग गर्नु अघि आकार निर्धारण गर्दछ। नयाँ लाइनको लागि, आउटपुट लक्ष्य नाम दिइएको रेसिपी र उत्पादन स्वीकृति मानकसँग लिङ्क हुनुपर्छ। यदि उद्धरणले स्वीकृत सूत्र र उत्पादन बिना kg/h सूचीबद्ध गर्दछ भने, संख्या लागू गर्न गाह्रो छ।
लुगा नक्साबाट पहिरन सुरक्षा छनौट गर्नुहोस्
दNanhaiya PVC समानान्तर ट्विन स्क्रू ब्यारेल38CrMoAlA लाई सूचीबद्ध आधार सामग्रीको रूपमा प्रयोग गर्दछ र नाइट्राइड, क्रोम-प्लेटेड र बाइमेटालिक विशिष्टताहरू प्रदान गर्दछ। यी विभिन्न संरचनाहरू हुन्। तिनीहरूलाई सबैभन्दा ठूलो कठोरता संख्याद्वारा तुलना गर्नु खराब खरिद अभ्यास हो।
| सम्पत्ति | प्रकाशित मूल्य | यो क्रम मा राख्नुहोस् |
|---|---|---|
| आधार सामग्री | 38CrMoAlA | कम्पोनेन्ट, स्टिल ग्रेड र आवश्यक सामग्री कागजात |
| गर्मी उपचार कठोरता | HB260 देखि 320 सम्म | परीक्षण स्थान, विधि र स्वीकृति रेकर्ड |
| नाइट्राइड कठोरता | HV950 देखि 1000 सम्म | उपचार गरिएको सतह, मापन विधि र स्वीकृति बिन्दुहरू |
| नाइट्राइड गहिराई | 0.50 देखि 0.70 मिमी | केस-गहिराइ परिभाषा र प्रमाणिकरण विधि |
| नाइट्राइडिङ भंगुरता | ग्रेड 1 वा कम | लागू परीक्षण विधि र रेकर्ड |
| रुखोपन | Ra0.4 | सतह, दिशा, कटअफ र उपकरण |
| स्क्रू सीधापन | ०.०१५ मिमी | डाटा, मापन लम्बाइ, समर्थन अवस्था र विधि |
| क्रोम प्लेटिङ कठोरता | HV 950 वा उच्च | प्लेट गरिएको क्षेत्र र निरीक्षण स्थान |
| क्रोम मोटाई | ०.०५ देखि ०.१० मिमी | रेखाचित्र क्षेत्र र समाप्त मोटाई आवश्यकता |
| Bimetal कठोरता | HRC60 देखि 65 सम्म | मिश्र धातु क्षेत्र, तह पहिचान र परीक्षण स्थान |
| Bimetal गहिराई | 2.0 देखि 3.0 मिमी | संरक्षित क्षेत्रहरू र गहिराइ प्रमाणिकरण |
HV र HRC फरक कठोरता स्केलहरू हुन्, जबकि सूचीबद्ध तह गहिराइहरू पनि धेरै फरक हुन्छन्। पातलो कडा सतह र गहिरो मिश्र धातुको तहलाई एउटा कक्ष पढेर वर्गीकरण गर्न सकिँदैन। उद्धरणले कम्पोनेन्ट, सटीक संरक्षित क्षेत्रहरू, उपचार पछि समाप्त आयामहरू र स्वीकृतिको लागि प्रयोग गरिएको कागजात पहिचान गर्नुपर्छ।
भर्ने नाम पनि अपर्याप्त छ। लोडिङ, कण गुणहरू, समूहीकरण, पुन: प्रयोग गरिएको प्रदूषण र स्थानीय दबाबले पहिरनको ढाँचालाई असर गर्छ। यसको कम्पाउन्डिङ उपकरणको लागि कोपेरियनको पहिरन निर्देशनले पग्लने, घर्षण मिश्रण र दबाव निर्माणलाई भारी तनावग्रस्त क्षेत्रहरूको रूपमा हाइलाइट गर्दछ। प्रतिस्थापन अर्डरको लागि उपयोगी सिद्धान्त भनेको प्रक्रिया र मापनले पहिचान गर्ने क्षेत्रहरूको सुरक्षा गर्नु हो।


RFQ मा नाइट्राइडिङ वा बिमेटेलिक सुरक्षा हो कि छैन भन्ने निश्चित छैन?स्क्रू र ब्यारेल दुवैको फोटो र मापन नक्सा पठाउनुहोस्। फिलर ग्रेड, phr र उत्पादन इतिहास समावेश गर्नुहोस् ताकि सतह प्रस्तावमा परिभाषित कारण छ।
सामग्री र उपचारको बारेमा सोध्नुहोस्Nanhaiya उत्पादन उपकरण हेर्नुहोस्दुबै स्क्रू र दुबै बोरहरूलाई नामित स्थानहरूमा मापन गर्नुहोस्
एक पहिरन रिपोर्टले प्रत्येक मूल्य कहाँ लिइएको देखाउनु पर्छ। भागहरू सफा गर्नुहोस्, तिनीहरूलाई स्थिर निरीक्षण तापक्रममा पुग्न अनुमति दिनुहोस्, फिड अन्त र संख्या अक्षीय स्टेशनहरू चिन्ह लगाउनुहोस्। दुवै स्क्रू, दुबै ब्यारेल लोब र क्रिटिकल स्क्रू-टु-स्क्रू सम्बन्धलाई सहमत विधि प्रयोग गरेर मापन गर्नुहोस्।
यसको ZSK र STS ब्यारेलहरूको लागि Coperion को प्रकाशित निदान दृष्टिकोणले सफा, चिसो ब्यारेलहरूको लागि कल गर्दछ र निश्चित आकारहरूमा भिडियो निरीक्षणको साथ बोर मापनलाई जोड्दछ। तपाईंको उपकरण र विधि फरक हुन सक्छ, तर अनुशासन राम्रो छ: आयाम र सतह अवस्था सँगै रेकर्ड हुनुपर्छ।
| रेकर्ड | प्रतिवेदनमा किन समावेश छ | निर्णयलाई समर्थन गर्दछ |
|---|---|---|
| अक्षीय स्टेशन नक्शा | न्यूनतम वा अधिकतम मानलाई यसको स्थान गुमाउनबाट रोक्छ | स्थानीय मर्मत, क्षेत्र संरक्षण वा पूर्ण प्रतिस्थापन |
| दुबै स्क्रू प्रोफाइलहरू | असममित पहिरन देखाउँछ र बायाँ/दायाँ पहिचान सुरक्षित गर्दछ | एक भाग बदल्नुहोस्, जोडी वा पङ्क्तिबद्धता जाँच गर्नुहोस् |
| दुबै ब्यारेल लोबहरू | अत्यधिक बोर क्लियरेन्सको साथ नयाँ स्क्रू अझै चल्ने छ कि छैन भनेर प्रकट गर्दछ | स्क्रूहरू मात्र मिल्दो स्क्रू र ब्यारेल सेट बनाम |
| सतह छविहरू | कागजातहरू स्कोरिङ, पिटिङ्, कोटिंग हानि र सामग्री निक्षेपहरू | सतह वा सफाई मुद्दाबाट आयामी पहिरन अलग गर्नुहोस् |
| सञ्चालन प्रवृत्ति | आउटपुट, लोड, दबाब र उत्पादन गुणस्तर संग भौतिक अवस्था जडान गर्दछ | पुष्टि गर्नुहोस् कि पहिरनले रिपोर्ट गरिएको उत्पादन समस्या निम्त्याउँदैछ |
आउटपुट हानि, अस्थिर दबाब, ओभरहेटिंग र खराब उत्पादन उपस्थितिले निरीक्षणलाई औचित्य दिन सक्छ, तर तिनीहरूले पेंच लगाएको प्रमाणित गर्दैनन्। एक स्थिर सन्दर्भ नुस्खा संग हालको रेखा तुलना गर्नुहोस्। एक कम्पोनेन्टलाई दोष दिनु अघि फिडिङ, हीटर, सेन्सर, भेन्टिङ्ग, डाइ रिस्ट्रेक्सन र ड्राइभको अवस्था जाँच गर्नुहोस्।
यदि ब्यारेल लगाएको छ भने, नयाँ स्क्रूहरू मात्र स्थापना गर्नाले पहिलो दिनबाट काम गर्ने क्लियरेन्सलाई इच्छित अवस्था बाहिर छोड्न सक्छ। नयाँ पार्ट्सले हामीले नापेको क्लियरेन्स पुनर्स्थापित गर्न सक्छ भनी क्रेतालाई भन्नु भन्दा हामी स्क्रू-मात्र अर्डर गुमाउनेछौं।
स्कोप द्वारा उद्धरण तुलना गर्नुहोस्, मिश्र धातु लेबल द्वारा होइन
प्रत्येक आपूर्तिकर्तालाई एउटै सोधपुछ पानामा राख्नुहोस्। यदि एउटा उद्धरणमा ब्यारेल, स्क्रू जोडी, उपचार, निरीक्षण प्रतिवेदन र ढुवानी सुरक्षा समावेश छ भने अर्कोले "बाइमेटल ट्विन स्क्रू" मात्र सूचीबद्ध गर्दछ, मूल्यहरू तुलनायोग्य छैनन्।
| उद्धरण रेखा | स्वीकार्य परिभाषा | उद्धरण फिर्ता गर्ने कारण |
|---|---|---|
| कम्पोनेन्ट स्कोप | बायाँ स्क्रू, दायाँ स्क्रू, ब्यारेल, सामान र नामित वस्तुहरू | आपूर्तिको बिल बिना "एक सेट" |
| ज्यामिति | रेखाचित्र संशोधन र महत्वपूर्ण आयामहरू सूचीबद्ध | व्यास र L/D मात्र |
| सामग्री | आधार इस्पात र उपचार वा मिश्र धातु क्षेत्रहरू पहिचान गरियो | ग्रेड वा स्थान बिना "प्रिमियम मिश्र धातु" |
| निरीक्षण | आयाम, विधि, अभिलेख र स्वीकृति बिन्दुहरू सहमत | "उच्च परिशुद्धता" मापन योग्य मापदण्ड बिना |
| प्रदर्शन परीक्षण | रेसिपी, फिड, डाइ, आउटपुट विन्डो, मेसिन सीमा र उत्पादन जाँच परिभाषित | कुनै परीक्षण अवस्था बिना आउटपुट प्रतिज्ञा |
| व्यावसायिक दायरा | मूल्य आधार, प्याकेजिङ्ग, वितरण आधार, कागजात र सेवा सीमाहरू सूचीबद्ध | समाधान नगरिएको प्राविधिक बहिष्करणको साथ कम एकाइ मूल्य |
एक आवश्यकतालाई चुपचाप प्रतिस्थापन गर्नुको सट्टा तपाईंको रेखाचित्रबाट प्रत्येक विचलन चिन्ह लगाउन आपूर्तिकर्तालाई सोध्नुहोस्। एक प्रस्तावित सुधार मूल्यवान हुन सक्छ, तर यो एक कारण संग एक संशोधन को रूप मा देखा पर्छ। त्यो भाग महिनौं पछि मेसिनमा पुग्दा खरिद, मर्मत र निर्मातालाई सुरक्षित राख्छ।


निर्माण अघि निरीक्षण र कमीशनमा सहमत हुनुहोस्
स्वीकृत रेखाचित्र खरिदको केन्द्र हो। सामग्रीको आवश्यकता, सतह-उपचार क्षेत्रहरू, आयामी रिपोर्ट, कठोरता वा तह प्रमाणिकरण विधि, जोडी पहिचान र प्याकेजिङ आवश्यकताहरू संलग्न गर्नुहोस्। कुन कागजातहरू ढुवानीसँग यात्रा गर्छन् परिभाषित गर्नुहोस्।
स्थापनाको लागि, एक्स्ट्रुडर निर्माताको पङ्क्तिबद्धता, निकासी, तताउने र स्टार्ट-अप प्रक्रियाहरू पालना गर्नुहोस्। मेसिन प्रक्रिया द्वारा आवश्यक रूपमा घुमाउन नसक्ने पेंच जोडीलाई जबरजस्ती नगर्नुहोस्। ड्राइभ टर्क लागू गर्नु अघि फिट, समय र विधानसभा जाँच गर्नुहोस्।
उत्पादन स्वीकृति परीक्षणलाई नामकरण र फिड अवस्था चाहिन्छ। वास्तविक थ्रुपुट, स्क्रू गति, मोटर लोड वा टर्क संकेत, हेड प्रेसर, तापमान व्यवहार, भेन्ट अवस्था र समाप्त-उत्पादन जाँचहरू रेकर्ड गर्नुहोस्। यदि उत्पादन पाइप वा प्रोफाइल हो भने, आउटपुट बिक्री योग्य छ कि छैन भनेर निर्णय गर्ने आयाम र उपस्थिति मापदण्ड समावेश गर्नुहोस्।

हामीलाई एक उच्च भरिएको PVC RFQ पठाउनुहोस् जुन हामी इन्जिनियर गर्न सक्छौं
मेसिन मोडेल, रेखाचित्र, घुमाउने र चरणबद्ध विवरणहरू, phr मा पूर्ण नुस्खा, फिलर ग्रेड, पुन: प्रयोग गरिएको सामग्री, हालको सञ्चालन रेकर्ड, उत्पादन लक्ष्य र पहिरन मापन समावेश गर्नुहोस्। हामीलाई भन्नुहोस् कि तपाईलाई विश्वासयोग्य प्रतिस्थापन वा दस्तावेज गरिएको ज्यामिति समीक्षा चाहिन्छ।
RFQ प्याकेज इमेल गर्नुहोस्व्हाट्सएपमा छलफल गर्नुहोस्सोधपुछ पृष्ठ खोल्नुहोस्
Zhoushan Nanhaiya प्लास्टिक मेसिनरी कं, लिमिटेड
उत्पादनहरू:समानान्तर जुम्ल्याहा स्क्रू | PVC समानान्तर जुम्ल्याहा स्क्रू ब्यारल | PVC पाइप समानान्तर पेंच ब्यारल
इमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाइल:+८६-१३५८७०८२००२
ब्लक C, नम्बर 2 पश्चिम खण्ड, Xingzhou Avenue, Dinghai जिल्ला, Zhoushan City, Zhejiang प्रान्त, चीन।
सेवा जानकारी | उत्पादन उपकरण | कम्पनी प्रोफाइल
बारम्बार सोधिने प्रश्नहरू
उच्च भरिएको PVC समानान्तर ट्विन स्क्रू ब्यारेल उद्धृत गर्न के जानकारी आवश्यक छ?
मेसिन निर्माता र मोडेल, अवस्थित रेखाचित्रहरू, स्क्रू रोटेशन, केन्द्र दूरी, जडान विवरणहरू, पूर्ण PVC सूत्रीकरण, phr मा फिलर लोडिङ, पुन: प्रयोग गरिएको सामग्री, उत्पादन र डाइ जानकारी, आउटपुट लक्ष्य, सञ्चालन रेकर्डहरू र पुरानो-भाग मापनहरू पठाउनुहोस्। तपाईंले सम्बोधन गर्न प्रयास गरिरहनुभएको असफलता वा सुधारलाई बताउनुहोस्।
कुन फिलर स्तरले उच्च भरिएको PVC को रूपमा गणना गर्छ?
त्यहाँ कुनै विश्वव्यापी खरीद थ्रेसहोल्ड छैन। प्रत्येक घटकलाई प्रति सय राल भागहरूमा राज्य गर्नुहोस् र समाप्त मिश्रण संरचना प्रदान गर्नुहोस्। उच्च क्याल्सियम कार्बोनेट जस्ता अस्पष्ट विवरणको साथ phr लाई प्रतिस्थापन नगर्नुहोस्, किनकि त्यो लेबल बोक्ने दुई रेसिपीहरूले फरक फिडिङ, फ्युजन र पहिरन कर्तव्यहरू सिर्जना गर्न सक्छ।
भरिएको PVC को लागी नाइट्राइड स्क्रू भन्दा बाईमेटलिक स्क्रू सधैं राम्रो हुन्छ?
होइन। उपचार चयन फिलर विशेषताहरू, लोडिङ, दूषित पदार्थहरू, पहिरन स्थान, ज्यामिति र आवश्यक मर्मत योजनामा निर्भर गर्दछ। नाइट्राइडिङ, क्रोम प्लेटिङ र बाइमेटेलिक तहहरू कठोरता स्केल र तह गहिराइमा भिन्न हुन्छन्, त्यसैले एक कठोरता संख्याको सट्टा पूर्ण विवरण तुलना गर्नुहोस्।
के म नन्हैयाको मोडेल टेबलबाट एक्लै पेंचको साइज रोज्न सक्छु?
प्रारम्भिक दायराको रूपमा मोडेल तालिका प्रयोग गर्नुहोस्। अन्तिम साइजिङले वास्तविक सूत्रीकरण, खुवाउने विधि, उत्पादन, डाइ प्रतिरोध, ड्राइभ सीमा र स्वीकृति आउटपुटको लागि खाता हुनुपर्छ। नाममात्र व्यास वा क्याटलग क्षमताले पूर्ण प्रक्रिया शुल्क परिभाषित गर्दैन।
के म एकमात्र निर्माण सन्दर्भको रूपमा लगाएको स्क्रू पठाउन सक्छु?
हामी यसलाई सिफारिस गर्दैनौं। पहिरिएको नमूनाले मौलिक ज्यामिति र सेवामा जम्मा भएको क्षति दुवै रेकर्ड गर्छ। उपलब्ध हुँदा अनुमोदित रेखाचित्र प्रदान गर्नुहोस्, त्यसपछि यसलाई सफा मापन, फोटोहरू र सञ्चालन इतिहासको साथ समर्थन गर्नुहोस् ताकि प्रतिस्थापनले डिजाइनको रूपमा पहिरन पुन: उत्पादन गर्दैन।
के म केवल स्क्रू बदल्न र पुरानो ब्यारेल राख्न सक्छु?
परिभाषित अक्षीय स्थितिहरूमा दुवै स्क्रू र दुवै ब्यारेल बोरहरू मापन पछि मात्र। पुरानो ब्यारेल भित्र चलिरहेको नयाँ स्क्रूले अत्यधिक क्लियरेन्स र अस्थिर आउटपुट जोगाउन सक्छ। निर्णयले मिल्दो पहिरन रिपोर्ट र मेसिन निर्माताको असेंबली आवश्यकताहरू पालना गर्नुपर्छ।
के नन्हैयाले को-रोटेटिभ र काउन्टर-रोटेटिभ समानान्तर ट्विन स्क्रू ब्यारेलहरू आपूर्ति गर्दछ?
हो। नान्हैयाले सह घुमाउने र काउन्टर घुमाउने समानान्तर जुम्ल्याहा स्क्रू ब्यारेल उत्पादनहरू सूचीबद्ध गर्दछ। प्रतिस्थापन सोधपुछले आपूर्तिकर्तालाई सामग्रीको नामबाट अनुमान लगाउन सोध्नुको सट्टा स्थापित कन्फिगरेसन, रोटेशन दृष्टिकोण, ह्यान्डनेस, फेजिङ र ड्राइभ जडान पहिचान गर्नुपर्छ।
स्थापना पछि आउटपुट कसरी स्वीकार गर्नुपर्छ?
नुस्खा, खुवाउने विधि, डाइ, आउटपुट सञ्झ्याल, उत्पादन-गुणस्तर जाँचहरू र निर्माण अघि मेसिन सीमाहरूमा सहमत हुनुहोस्। कमिसनिङको समयमा, वास्तविक थ्रुपुट, लोड, दबाब, तापमान व्यवहार र त्यो सहमत सर्त अन्तर्गत समाप्त-उत्पादन गुणस्तर रेकर्ड गर्नुहोस्। क्याटलग डेटाले परिभाषित स्वीकृति परीक्षणलाई प्रतिस्थापन गर्नु हुँदैन।
सञ्चालन सिद्धान्तहरूको लागि, हाम्रो साथ जारी राख्नुहोस्समानान्तर जुम्ल्याहा स्क्रू extruder गाइड। एक्स्ट्रुडर प्रकारहरूको फराकिलो तुलनाको लागि, हेर्नुहोस्जुम्ल्याहा पेंच extruder चयन गाइड.