ढिलो रिकभरी टाइमरले फिडिङ समस्या, परिवर्तन भएको प्रक्रिया वा पहिरिएको हार्डवेयरलाई संकेत गर्न सक्छ। उपयोगी निदानले तपाईलाई बताउँछ कि कुन हो, र यसले वास्तवमा तपाईलाई साइकल समय खर्च गरिरहेको छ।
यदि इंजेक्शन मोल्डिङ स्क्रू रिकभरी धेरै लामो लाग्छ भने, पहिले पुष्टि गर्नुहोस् कि यसले चक्र ढिलाइ गर्छ। त्यसपछि फिड निरन्तरता, वास्तविक स्क्रू गति, ब्याक प्रेसर र स्थिर सन्दर्भ रन विरुद्ध तापमान जाँच गर्नुहोस्। ज्यामिति निरीक्षण गर्नुहोस् र लगाउनुहोस् जब ती जाँचहरूले हानिको व्याख्या गर्दैनन्। सीमित प्रकार्य पहिचान गरेपछि मात्र घटकहरू बदल्नुहोस्।

पहिले, रिकभरी चक्रको महत्वपूर्ण मार्गमा छ कि छैन भनेर स्थापित गर्नुहोस्
स्क्रू रिकभरी भनेको प्लाष्टिकाइजिङ र मिटरिङ स्टेज हो: स्क्रू घुम्छ, अर्को शट तयार गर्छ र यसको अगाडि पिघल्दै जाँदा पछि हट्छ। यो इंजेक्शन भन्दा फरक छ, जब पेंच त्यो शट डेलिभर गर्न अगाडि बढ्छ। तपाईंको नियन्त्रकको टाइमर परिभाषा जाँच गर्नुहोस्, विशेष गरी यसले ढिलाइ वा डिकम्प्रेसन समावेश गर्दछ।
रिकभरीले प्रायः कूलिङ अनुक्रमको अंशलाई ओभरल्याप गर्छ। कुल चक्र समय मा यसको प्रभाव त्यसैले रिकभरी कहिले सुरु हुन्छ र कुन मेसिन कार्य समाप्त हुन को लागी कुर्नु पर्छ मा निर्भर गर्दछ। रिकभरीबाट हटाइएका प्रत्येक सेकेन्डले चक्रबाट एक सेकेन्ड हटाउँछ भनी मान्नुको सट्टा अनुक्रम ट्रेस पढ्नुहोस्।
| रिकभरी अवधि | झ्याल बाहिर पर्खनुहोस् | परिवर्तनको अर्थ के हो |
|---|---|---|
| १२ सेकेन्ड | २ सेकेन्ड | रिकभरीले अर्को कार्यमा ढिलाइ गरिरहेको छ। |
| ९ सेकेन्ड | ० सेकेन्ड | ३-सेकेन्डको रिकभरी सुधारले २ सेकेन्डको पर्खाइ हटाउँछ। |
| ७ सेकेन्ड | ० सेकेन्ड | अर्को 2 सेकेन्डको रिकभरीले यस उदाहरणमा कुनै थप चक्र कटौती ल्याउँदैन। |
हाम्रो पहिलो प्रश्न यो हो कि मेसिन पग्लिनको लागि पर्खिरहेको छ वा तपाईले कम गर्न चाहनुहुने नम्बर रिपोर्ट गर्दै हुनुहुन्छ। यदि रिकभरी पहिले नै उपलब्ध विन्डो भित्र आरामसँग फिट हुन्छ भने, हामी उच्च-आउटपुट स्क्रू सिफारिस गर्नु अघि स्थिरता र पिघलको गुणस्तरमा ध्यान केन्द्रित गर्नेछौं।
सभाको विस्तृत व्याख्याको लागि, हाम्रो हेर्नुहोस्इंजेक्शन मोल्डिंग पेंच बैरल गाइड। यहाँ, उद्देश्य साँघुरो छ: रिकभरी किन परिवर्तन भयो र प्रमाणले कुन कार्यलाई समर्थन गर्दछ भनेर स्थापित गर्नुहोस्।
आकस्मिक परिवर्तन र क्रमिक गिरावटलाई विभिन्न सुरूवात बिन्दुहरू चाहिन्छ
मेसिन समायोजन गर्नु अघि सन्दर्भ बचत गर्नुहोस्। उही राल ग्रेड, रिग्राइन्ड अनुपात, शट सेटिङ, मोल्ड र तापमान अवस्था तुलना गर्नुहोस्। व्यक्तिगत चक्र साथै औसत रेकर्ड गर्नुहोस्; कहिले काँही धेरै ढिलो रिकभरीले औसत स्वीकार्य देखिन्छ भने पनि उत्पादनमा बाधा पुर्याउन सक्छ।
| अवलोकन गरिएको ढाँचा | पहिले जाँच गर्नुहोस् | रेकर्डिङ लायक प्रमाण |
|---|---|---|
| सामग्री वा नुस्खा परिवर्तन पछि अचानक वृद्धि | फिड फारम, रिग्राइन्ड, सुकाउने अवस्था र स्थानान्तरण सेटिङ्हरू | सामग्री धेरै, मिश्रण अनुपात, कण अवस्था र प्रक्रिया अभिलेख अघि/पछि |
| तिनीहरू बीचको सामान्य चक्रको साथ अन्तरिक्षमा ढिलो चक्रहरू | फिड अवरोध, ब्रिजिङ र वास्तविक-गति भिन्नता | रिकभरी ट्रेस, लोडर गतिविधि र समान चक्रका लागि वास्तविक RPM |
| स्थिर कर्तव्य अन्तर्गत रिकभरी बिस्तारै बिग्रन्छ | सञ्चालन सर्तहरू प्रमाणित गर्नुहोस्, त्यसपछि पहिरन निरीक्षण गर्नुहोस् | ऐतिहासिक रिकभरी डाटा र मापन स्क्रू/ब्यारेल आयामहरू |
| आदेश तल उच्च लोड र वास्तविक RPM | मेशिन ड्राइभ, टोक़ सीमा र थर्मल अवस्था | वास्तविक बनाम आदेशित RPM, लोड प्रवृत्ति र मेसिन अलार्म |
| समस्या एक घटक प्रतिस्थापन पछि तुरुन्तै सुरु हुन्छ | स्थापित भाग पहिचान, आयाम, ज्यामिति र विधानसभा | स्वीकृत रेखाचित्र संशोधन, फिट कम्पोनेन्टहरू र कमिसन सेटिङहरू |
यी ढाँचाहरूले अनुसन्धान आदेशलाई निर्णय गर्छन्; कुनै पनि आफैमा प्रमाण छैन। आवाज, स्कोरिङ वा असामान्य भारको साथ अचानक गल्तीले तुरुन्त मेसिन-सेवा ध्यान चाहिन्छ, समय सुरुमा प्रक्रिया समस्या जस्तो भए पनि।
पक्का गर्नुहोस् कि छर्राहरू लगातार पेंचमा पुग्छन्
पूर्ण हपरले पेंच खुवाइँदैछ भनेर स्थापित गर्दैन। लोडर, शटअफ स्लाइड, सामग्री मार्ग र फिड-घाँटी कूलिंग जाँच गर्नुहोस्। कम्प्रेसन खण्ड परिवर्तन गर्नु अघि वा नयाँ स्क्रू अर्डर गर्नु अघि ढिलो चक्रसँग मिल्ने अवरोध खोज्नुहोस्।
Asahi Kasei कोफिड-घाँटी ब्रिजिंग मा Asaclean मार्गदर्शनरियर ब्यारेल जोन नजिकको तापले समयभन्दा पहिले नै छर्राहरूलाई कसरी नरम गर्न सक्छ भनेर वर्णन गर्दछ। छर्राहरूले गुम्बा र बाटोमा अवरोध गर्न सक्छ, रेजिन माथि रहँदा पनि स्क्रूमा सामग्रीको कमी छ।
फिडमा के परिवर्तन भयो जाँच गर्नुहोस्। एक फरक regrind अनुपात, अधिक जरिवाना वा अनियमित कण ध्यान योग्य छ। सेलेनिजले विशेष रूपमा रिग्राइन्ड कण गुणस्तरलाई खुवाउने र यसको रिकभरी मुद्दाहरूमा लिङ्क गर्दछVectra® LCP प्रशोधन गाइड। यसको सिफारिसहरू सामग्री-विशिष्ट हुन्, तर तिनीहरूले केवल राल नामको सट्टा कण अवस्था रेकर्ड गर्न ठोस कारण प्रदान गर्छन्।
यदि पुन: प्राप्ति परिवर्तन पछि बिग्रन्छ भने, हामी यसलाई हार्डवेयर परिवर्तन गर्नु अघि अनुमोदित सन्दर्भ फिडसँग तुलना गर्नेछौं। यदि पुरानो रिकभरी व्यवहार फर्कन्छ भने, फिड अनुसन्धानले प्राथमिकता कमाएको छ। त्यो नतिजाले "छिटो स्क्रू" को लागि अनुरोध भन्दा कारखानालाई धेरै राम्रो दिशा दिन्छ।
सुकाउन अझै पनि राल आपूर्तिकर्ताको आवश्यकताहरू पूरा गर्न आवश्यक छ। यो नमान्नुहोस् कि नमी हरेक समय समस्याको लागि व्याख्या हो, वा स्वीकार्य रिकभरीले राल पर्याप्त सुख्खा छ भनेर प्रमाणित गर्दछ। प्रक्रिया योग्यता र अन्तिम भाग गुणस्तर अलग जाँच आवश्यक छ।
वास्तविक गति, ब्याक प्रेसर र पिघल तापमान सँगै जाँच गर्नुहोस्
वास्तविक RPM पढ्नुहोस्, सेटपोइन्ट मात्र होइन
यदि आदेश अपरिवर्तित छ तर स्क्रू अझ बिस्तारै घुमिरहेको छ भने, मेसिनको सञ्चालन सीमा र ड्राइभ व्यवहार निरीक्षण गर्नुहोस्। ज्यामिति सिफारिसले अनुरोध गरिएको र डेलिभर गरिएको गति बीचको अस्पष्ट अन्तरलाई समाधान गर्न सक्दैन। रिकभरी स्ट्रोक मार्फत वास्तविक गति रेकर्ड गर्नुहोस्, विशेष गरी जहाँ स्लो-डाउन सुरु हुन्छ।
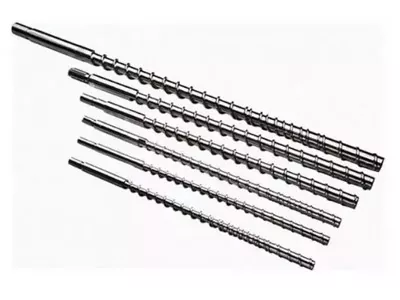
RPM लाई धेरै अर्थको लागि स्क्रू व्यास पनि चाहिन्छ। हाम्रोइंजेक्शन मोल्डिंग पेंच दायरा30 देखि 170 मिमी सम्म व्यास समावेश गर्दछ। विभिन्न व्यासहरू बीच घुमाउने गति सेटिङ स्थानान्तरण गर्दा पेंच सतहमा परिधीय गति परिवर्तन हुन्छ।
परिधीय गति, m/s = π × व्यास, mm × RPM ÷ 60,000
100 RPM मा, 40 मिमी पेंचको लगभग 0.209 m/s को परिधीय गति हुन्छ; एक 60 मिमी पेंच लगभग 0.314 m/s पुग्छ। यी गणना गरिएका उदाहरणहरू हुन्, सिफारिस गरिएका सेटिङहरू वा मेल्ट शियर दरको प्रत्यक्ष गणनाहरू होइनन्।
गति न्याय गर्न वास्तविक राल ग्रेडको प्रशोधन मार्गदर्शन र मेसिन सीमाहरू प्रयोग गर्नुहोस्। यदि मेसिनले यसलाई डेलिभर गर्न सक्छ र नतिजा पग्लने स्वीकार्य रहन्छ भने मात्र RPM बढाउनु उपयोगी हुन्छ।
पत्ता लगाउनुहोस् किन ब्याक प्रेसर सेट गरिएको छ जहाँ यो छ
ब्याक प्रेसरले रिकभरीको बेला स्क्रूको रिट्रीटलाई प्रतिरोध गर्छ र सामग्रीलाई कसरी प्लाष्टिकाइज गरिएको छ भनेर असर गर्छ। यदि यो एक मिश्रण वा मिटरिङ चिन्ता सच्याउनको लागि बढाइएको थियो भने, टाइमर सुधार गर्न यसलाई घटाएर गुणस्तर समस्या फिर्ता ल्याउन सक्छ। मेशिनहरू तुलना गर्नु अघि प्रदर्शित दबाव हाइड्रोलिक वा विशिष्ट प्लास्टिक दबाव हो कि भनेर पुष्टि गर्नुहोस्।
एक विश्वव्यापी ब्याक-प्रेसर सिफारिस विशेष गरी बेकार छ। Vectra LCP को लागि,Celanese न्यूनतम ब्याक दबाव, 5-15 बार विशिष्ट निर्दिष्ट गर्दछ, र अत्याधिक दबाबको साथ अत्यधिक तातो र फाइबर क्षतिको बारेमा चेतावनी दिन्छ। त्यो भेक्ट्राको लागि मार्गदर्शन हो, PP, ABS वा PC प्रक्रियामा प्रतिलिपि गर्ने सेटिङ होइन।
छिटो सेटिङ स्वीकार गर्नु अघि पिघल जाँच गर्नुहोस्
ब्यारेल सेटपोइन्टहरूले पग्लिएको थर्मल अवस्थालाई पूर्ण रूपमा वर्णन गर्दैन। एक अनुमोदित पिघल-तापमान मापन प्रक्रिया पालना गर्नुहोस्, हीटर र सेन्सर प्रणाली प्रमाणित गर्नुहोस्, र एक नियन्त्रित परिवर्तन पछि अंश गुणस्तर तुलना गर्नुहोस्। विकृति, पग्लिएको सामग्री वा खराब स्थिरताको साथ छोटो रिकभरी समय सफल समायोजन होइन।
एक पटकमा एउटा सान्दर्भिक चर परिवर्तन गर्नुहोस् र प्रक्रियालाई स्थिर हुन अनुमति दिनुहोस्। दभेक्ट्रा समस्या निवारण मार्गदर्शनयो समान चरणबद्ध दृष्टिकोण प्रयोग गर्दछ। तपाईंले वास्तवमा चलाउनुहुने सामग्रीको लागि अनुमोदित अपरेटिङ विन्डो भित्र परीक्षण राख्नुहोस्।
चुहावट भएको चेक रिङ्गबाट पहिरिएको कन्भेइङ खण्डलाई अलग गर्नुहोस्
जब खुवाउने र सञ्चालन अवस्थाहरू तुलनात्मक हुन्छन् तर रिकभरी बिग्रन्छ, स्क्रू र ब्यारेलको अवस्था निरीक्षणको योग्य छ। रेखाचित्र वा स्थापित निरीक्षण सीमाहरू विरुद्ध परिभाषित स्थानहरूमा व्यास र ब्यारेल बोर बाहिरको उडान नाप्नुहोस्। सतह क्षति र आयामहरू निरीक्षण गर्नुहोस्।
पेंच-अगाडि विधानसभा एक फरक परीक्षण आवश्यक छ। रिकभरीको समयमा, गैर-रिटर्न भल्भले पग्लनलाई अगाडि बढ्न अनुमति दिन्छ; इंजेक्शन को समयमा, यो पछाडि प्रवाह विरुद्ध सील गर्नुपर्छ। चुहावट भल्भले शटको स्थिरतालाई असर गर्न सक्छ, तर यसले स्क्रूको प्लाष्टिकाइजिङ खण्ड टुटेको छ भनी स्थापित गर्दैन।


यदि कुसन वा शटको तौल पनि भिन्न हुन्छ भने, अनुसन्धानमा मेसिन निर्माताको गैर-रिटर्न-भल्भ परीक्षण समावेश गर्नुहोस्। हाम्रोस्क्रू टिप चयन गाइडऔंठी, सिट र मिलन आयामहरू थप विवरणमा समावेश गर्दछ।
हामी एक्लै ढिलो टाइमरमा पूर्ण स्क्रू र ब्यारेल प्रतिस्थापन अधिकृत गर्दैनौं। यसको विपरित, नयाँ स्क्रू नतिजा फिट जाँच नगरी पहिरिएको ब्यारेलमा जानु हुँदैन। एक आयामी रिपोर्टको लागि सोध्नुहोस् जसले मापन स्थानहरू र सिफारिसमा पुग्न प्रयोग गरिएको पहिरन सीमाहरू पहिचान गर्दछ।
फरक स्क्रू डिजाइनको अर्थ कहिले हुन्छ?
हालको ज्यामितिले स्वीकार्य अपरेटिङ सर्तहरूमा इच्छित कर्तव्य पूरा गर्न नसकेमा डिजाइन समीक्षा उपयोगी हुन्छ। यसले राल परिवर्तन, ठूलो शट आवश्यकता वा छोटो उपलब्ध रिकभरी विन्डोलाई पछ्याउन सक्छ। यसलाई पहिलेको सफल प्रक्रिया पुनर्स्थापनाबाट अलग राख्नुहोस् जुन केवल बिग्रिएको छ।
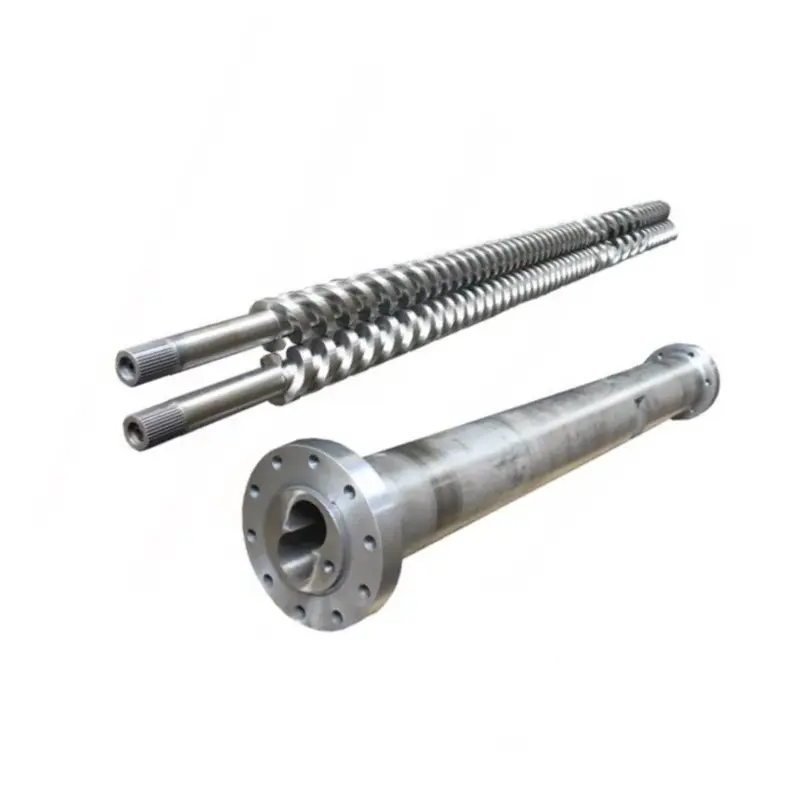
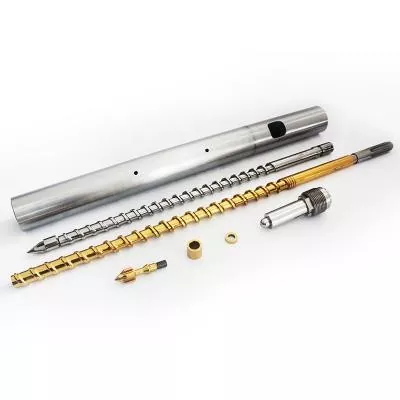
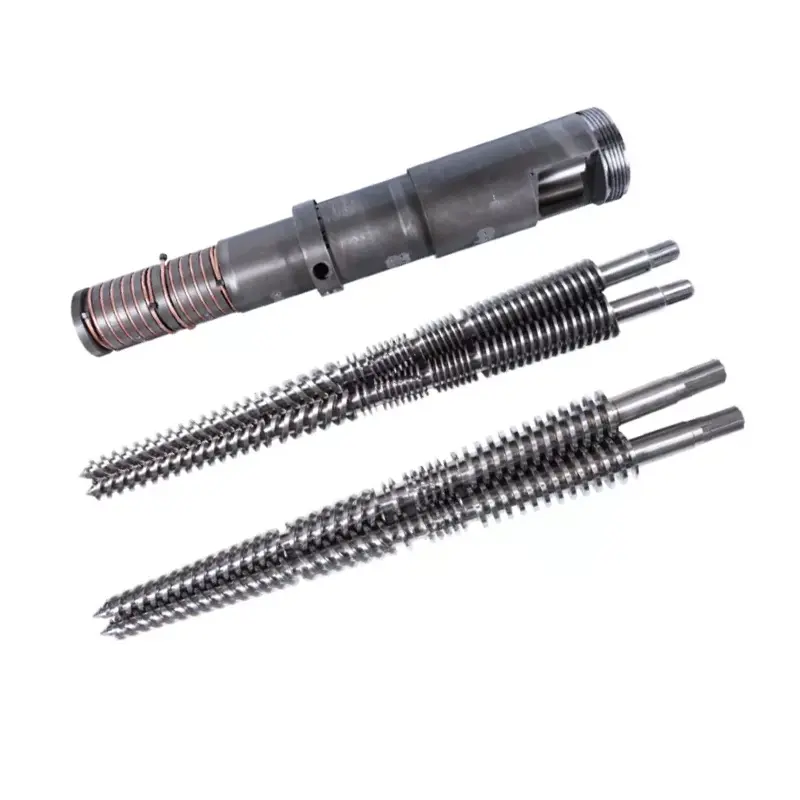
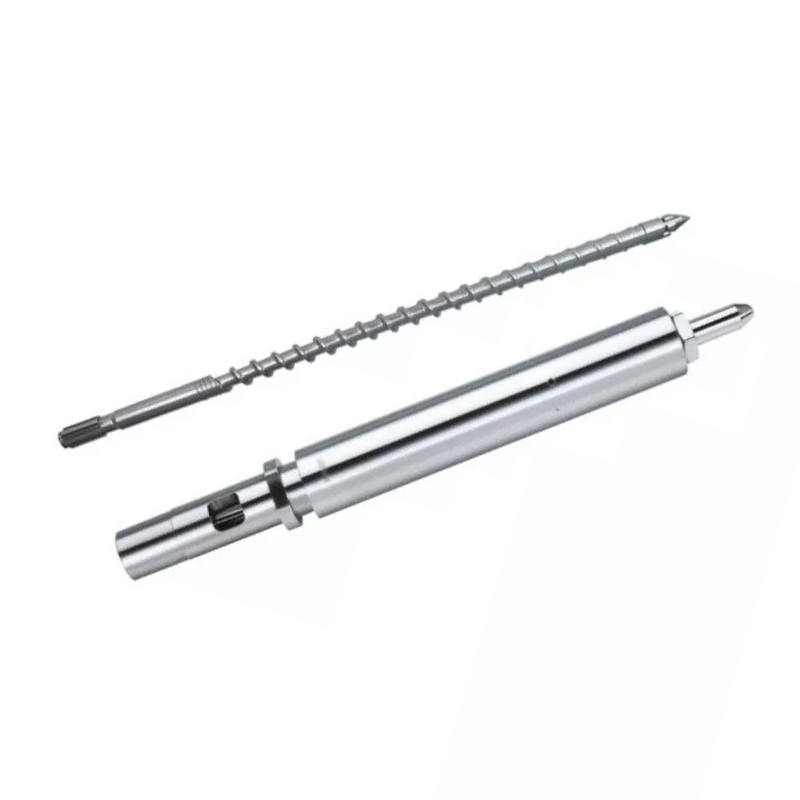
हाम्रा दुई इन्जेक्शन स्क्रू उत्पादन परिवारहरूले सान्दर्भिक डिजाइन विकल्पलाई चित्रण गर्छन्:
| नन्हैया डिजाइन | कम्प्रेसन खण्ड | हामी यसलाई समीक्षामा कसरी प्रयोग गर्नेछौं |
|---|---|---|
| क्रमिक इंजेक्शन मोल्डिंग पेंच | सामान्यतया कुल स्क्रू लम्बाइको 40% -60%, उत्पादन विवरणमा लगभग 50% | नियन्त्रित प्लास्टिलाइजेशन आवश्यक पर्ने कर्तव्यहरूको लागि च्यानलको गहिराइमा लामो, क्रमिक कमी। सही राल, शट र थर्मल व्यवहार मूल्याङ्कन गर्नुहोस्। |
| उत्परिवर्ती इंजेक्शन मोल्डिंग पेंच(अकस्मात-संकुचन डिजाइन) | कुल स्क्रू लम्बाइको लगभग 5% -15% | च्यानलको गहिराईमा तीव्र कमीको साथ छोटो संक्रमण। क्षमता सीमिततालाई सम्बोधन गर्न चयन गर्नु अघि पिघलने शुल्क र थर्मल एकरूपता मूल्याङ्कन गर्नुहोस्। |
हाम्रो क्रमिक डिजाइनले PS, PC र ABS लगायतका अनुप्रयोगहरूलाई समेट्छ; अचानक-संकुचन परिवारले PE र PP जस्ता अनुप्रयोगहरू समावेश गर्दछ। यी उत्पादन मार्गहरूले छलफल सुरु गर्न मद्दत गर्दछ। तिनीहरूले राल-ग्रेड र मेशिन समीक्षालाई प्रतिस्थापन गर्दैनन्, विशेष गरी फिलरहरू, रिग्राइन्ड वा माग गरिएको गुणस्तर विशिष्टताको साथ।

सतह उपचार ठेगानाहरू लगाउँछन्, अवरुद्ध फिड गला होइन
दुबै उत्पादन परिवारहरूले 38CrMoAlA स्टील प्रयोग गर्छन्। तिनीहरूको उत्पादन-विवरण विनिर्देशहरूले निम्न उपचार विकल्पहरू समावेश गर्दछ, जुन प्रतिस्थापन छलफलमा पर्दछ जब निरीक्षणले पहिरन पहिचान गर्दछ:
| सम्पत्ति | उत्पादन-विवरण मूल्य | सोधपुछको लागि यसको अर्थ के हो |
|---|---|---|
| नाइट्राइड कठोरता | HV900-1100 | उपचार गरिएका सतहहरू र निरीक्षण आवश्यकताहरू निर्दिष्ट गर्नुहोस्। |
| नाइट्राइड गहिराई | ०.५-०.८ मिमी | चयन गरिएको उपचार पहिचान गर्नुहोस्; गहिराइबाट मात्र सेवा जीवन अनुमान नगर्नुहोस्। |
| निकल टंगस्टन मिश्र धातु कठोरता | HRC55-62 | वास्तविक राल, फिलर र पहिरन ढाँचा संग मिश्र को समीक्षा गर्नुहोस्। |
| मिश्र धातु तह गहिराई | ०.८-२.० मिमी | सहमत कम्पोनेन्ट स्पेसिफिकेशनमा प्रबलित क्षेत्रहरू परिभाषित गर्नुहोस्। |
हाम्रोक्रमिक स्क्रू उत्पादन विवरणनिकेल-टंगस्टन मिश्र धातुको साथ कमजोर क्षेत्रहरूको सुदृढीकरण वर्णन गर्नुहोस्। कारखानाको परिप्रेक्ष्यमा, हामी प्रस्तावित सुरक्षा मापन गरिएको पहिरनसँग मेल खान्छ भन्ने चाहन्छौं। अधिक महँगो सतहले अपर्याप्त खानाको मर्मत गर्दैन वा स्क्रू ज्यामितिले राललाई सुहाउँछ भनेर स्थापित गर्दैन।


निदानलाई विशिष्ट कार्यमा बदल्नुहोस्
प्रमाणले अनुमति दिए अनुसार सिफारिसलाई साँघुरो राख्नुहोस्। फिड अवरोधले फिड-प्रणाली सुधारको लागि कल गर्दछ। एक गति आदेश मेसिनले मेसिन समीक्षाको लागि कलहरू राख्न सक्दैन। पुष्टि भल्भ चुहावटले भल्भ र इन्टरफेस मूल्यांकनको लागि कल गर्दछ। मापन गरिएको स्क्रू वा ब्यारेल पहिरनले कम्पोनेन्ट प्रतिस्थापन वा योग्य नवीकरण मूल्याङ्कनलाई समर्थन गर्दछ।
यदि एसेम्बली स्वीकार्य अवस्थामा छ तर नयाँ उत्पादन शुल्कले यसको व्यावहारिक प्लाष्टिकाइजिंग क्षमता भन्दा बढि छ भने, डिजाइन संक्षिप्त पठाउनुहोस्। नन्हैयाले कस्टम स्क्रू डिजाइन, मेसिनिङ र मिश्र धातु स्प्रे वेल्डिङ प्रदान गर्दछ। हाम्रोउत्पादन उपकरण६ मिटर लामो वर्कपीसका लागि सीएनसी लेथ र जटिल उडान र फ्ल्यान्ज संरचनाहरूको लागि पाँच-अक्ष मेसिन समावेश गर्दछ।

समस्या बताउने रेकर्ड पठाउनुहोस्
- मेसिन निर्माता र मोडेल, स्क्रू व्यास, असेंबली रेखाचित्र र फिट स्क्रू-टिप विवरण।
- राल ग्रेड, फिलर लोडिङ, रिग्राइन्ड अनुपात र कण अवस्था।
- चक्र द्वारा रिकभरी समय, वास्तविक र आदेश RPM, यसको दबाव आधार संग ब्याक प्रेस, र लोड वा अलार्म रेकर्ड।
- शट सेटिङ, कुशन, भाग र धावक वजन, तापमान रेकर्ड र उपलब्ध रिकभरी विन्डो।
- परिवर्तनहरू पहिले नै परीक्षण गरिएका छन्, तिनीहरूको अंश गुणस्तरमा प्रभाव, र कुनै पनि आयामी पहिरन रिपोर्ट।
कमीशनको लागि, राल, शट, अपरेटिङ विन्डो र स्वीकार्य भाग गुणस्तरमा सहमत हुनुहोस्। त्यसपछि रिकभरी दोहोरिने योग्यता र वास्तविक कुल चक्र समय तुलना गर्नुहोस्। यदि उत्पादन मोल्ड अझै पर्खन्छ वा भागहरू निरीक्षण असफल भएमा छिटो पृथक प्लाष्टिकाइजिंग परीक्षण अपर्याप्त हुन्छ।

पुष्टि गरिएको रिकभरी सीमाको लागि पेंच वा ब्यारेल प्रस्ताव चाहिन्छ?
नन्हैयालाई रेखाचित्र र अपरेटिङ रेकर्ड पठाउनुहोस्, के परिवर्तन भयो र तपाईंको लाइन हासिल गर्न आवश्यक छ। हामीलाई भन्नुहोस् कि तपाइँ मूल कर्तव्य पुनर्स्थापित गर्दै हुनुहुन्छ वा फरक सामग्री वा चक्र आवश्यकताको लागि तयारी गर्दै हुनुहुन्छ।
आफ्नो रेखाचित्र र प्रक्रिया डाटा पठाउनुहोस्इंजेक्शन मोल्डिंग स्क्रू हेर्नुहोस्व्हाट्सएपमा छलफल गर्नुहोस्
Zhoushan Nanhaiya प्लास्टिक मेसिनरी कं, लिमिटेड
इमेल:info@nhyscrew.com
फोन:+८६-१३५०५८०९६४३| मोबाइल:+८६-१३५८७०८२००२
ब्लक C, नम्बर 2 पश्चिम खण्ड, Xingzhou Avenue, Dinghai जिल्ला, Zhoushan City, Zhejiang प्रान्त, चीन।
नन्हैयालाई सम्पर्क गर्नुहोस्
बारम्बार सोधिने प्रश्नहरू
एक सामान्य इंजेक्शन मोल्डिंग स्क्रू रिकभरी समय के हो?
त्यहाँ कुनै विश्वव्यापी संख्या छैन। रिकभरी समय राल, शट आवश्यकता, स्क्रू ज्यामिति, मेसिन क्षमता र सञ्चालन सेटिङहरूमा निर्भर गर्दछ। यसलाई वास्तविक मेसिन अनुक्रममा उपलब्ध समयसँग र समान सामग्री र शट प्रयोग गरी स्थिर सन्दर्भसँग तुलना गर्नुहोस्।
के छिटो स्क्रू रिकभरीले सधैं चक्र समय छोटो पार्छ?
अधूरो रिकभरीले अर्को अनुमति दिइएको मेसिन कार्यमा ढिलाइ गरिरहेको अवस्थामा मात्र यसले चक्रलाई छोटो बनाउँछ। यदि रिकभरी पहिले नै उपलब्ध ओभरल्याप विन्डो भित्र समाप्त हुन्छ भने, यसलाई छिटो बनाउँदा कुल चक्र समय अपरिवर्तित छोड्न सक्छ।
किन पेंच घुम्छ तर धेरै बिस्तारै फिर्ता लिन्छ?
राल स्क्रूमा पुगिरहेको छ कि छैन, ब्याक प्रेसर परिवर्तन भएको छ कि छैन, र वास्तविक स्क्रू गति आदेशसँग मेल खान्छ कि छैन जाँच गर्नुहोस्। फिड ब्रिजिङ, असंगत रिग्राइन्ड, प्रक्रिया अवस्था र पहिरिएका घटकहरू अनुसन्धान गर्न सम्भावित शाखाहरू हुन्। रोटेशनले मात्र प्रमाणित गर्दैन कि स्क्रूले पर्याप्त सामग्री पठाउँदैछ।
के मैले ढिलो रिकभरी फिक्स गर्न RPM बढाउनु पर्छ?
फिडिङ, वास्तविक गति, ब्याक प्रेसर र रालको प्रशोधन सीमा जाँच गरेपछि मात्र। पिघल गुणस्तर, वास्तविक पिघल तापमान र दोहोरिने योग्यता साथै रिकभरी समय द्वारा कुनै पनि परिवर्तनको न्याय गर्नुहोस्। समाधान नभएको खुवाउने वा लगाउने समस्या लुकाउन थप गति प्रयोग नगर्नुहोस्।
के लीक चेक रिंगले सम्पूर्ण पेंच लगाएको प्रमाणित गर्दछ?
होइन। चेक-रिंग सील र स्क्रू-ब्यारेल कन्भेइङ फरक कार्यहरू हुन्। मेसिन निर्माताको भल्भ परीक्षणको साथ कुशन वा शट-वजन भिन्नताको अन्वेषण गर्नुहोस्, र स्क्रू र ब्यारेल पहिरन स्थापना गर्न आयामी निरीक्षण प्रयोग गर्नुहोस्।
प्रतिस्थापन मूल्याङ्कन गर्न नन्हैयालाई के चाहिन्छ?
मेसिन मोडेल, स्क्रू व्यास र रेखाचित्र, राल ग्रेड र फिलर, रिग्राइन्ड विवरणहरू, वास्तविक रिकभरी रेकर्डहरू, स्क्रू गति र ब्याक-प्रेसर सेटिङहरू, तापक्रम रेकर्डहरू, र कुनै पनि पहिरन मापनहरू पठाउनुहोस्। आवश्यक चक्र र अंश-गुणस्तरको मापदण्ड समावेश गर्नुहोस् ताकि प्रतिस्थापनको एक परिभाषित कार्य हो।
को साथ जारी राख्नुहोस्इंजेक्शन मोल्डिंग पेंच बैरल चयन गाइड, वा जाँच गर्नुहोस्स्क्रू टिप र चेक-रिंग प्रतिस्थापन चेकलिस्टयदि प्रमाणले अगाडि-अन्त सम्मेलनलाई औंल्याउँछ।