दायाँ रेखा मात्र पेंच गणना द्वारा निर्णय गर्दैन। असमान फिडस्टक र स्वीकार्य गोली बीच के हुनुपर्दछ भनेर निर्णय गरिन्छ: यसलाई खुवाउनुहोस्, यसलाई पग्ल्नुहोस्, यसलाई मिलाउनुहोस्, ग्यास हटाउनुहोस्, प्रदूषण फिल्टर गर्नुहोस्, दबाब निर्माण गर्नुहोस्, यसलाई काट्नुहोस् र सुकाउनुहोस्।


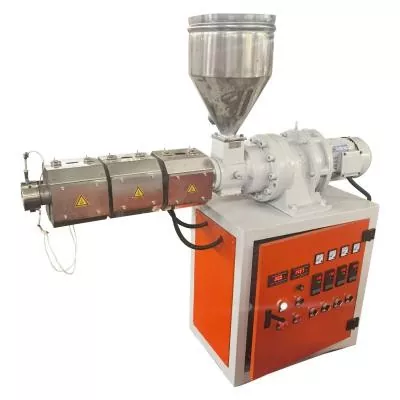
एक छान्नुहोस्एकल-स्क्रू पेलेटाइजिंग लाइनजब फिडस्टक पहिले नै अन्तिम ढाँचाको नजिक छ र मुख्य कामहरू स्थिर कन्भेइङ, पिघलने, पिघलने फिल्टरेशन, दबाब उत्पादन र गोली काट्ने हो। यो लगातार पीई वा पीपी रिग्राइन्ड, सरल पुन: पेलेटाइजिंग, प्रयोगशाला कार्य र सानो देखि मध्यम उत्पादन को लागी एक व्यावहारिक सुरूवात बिन्दु हो।
एक छान्नुहोस्समानान्तर ट्विन-स्क्रू पेलेटाइजिंग लाइनजब मेसिनले कम्पाउन्ड र पेलेटाइज गर्नुपर्छ। यो फिलर, पिग्मेन्ट, पोलिमर ब्लेन्ड, मास्टरब्याच, परिमार्जित प्लास्टिक, मल्टिपल फिड स्ट्रिमहरू र बलियो डिभोलाटिलाइजेशनका लागि उपयुक्त छ। ट्विन-स्क्रू लाइन किन्नु हुँदैन किनभने यसको सूचीबद्ध आउटपुट उच्च छ। यसलाई किन्नुहोस् जब यसको प्रक्रिया प्रकार्यहरू सूत्रसँग मेल खान्छ।
मेसिनको नाम होइन, भौतिक रूपान्तरणबाट सुरु गर्नुहोस्
"उच्च आउटपुट" वा "राम्रो मिश्रण" शब्दहरू हेरेपछि एक खरिदकर्ताले प्रायः हामीलाई दुई-स्क्रू लाइनको लागि सोध्छन्। यसले सबैभन्दा महत्त्वपूर्ण प्रश्नलाई छोड्छ: हपरमा के प्रवेश गर्दैछ, र यो झोलामा पुग्नु अघि यो कत्तिको फरक हुनुपर्छ?
यदि सफा, एकसमान ग्रेन्युलहरू मात्र पग्लिन र फेरि काट्न आवश्यक छ भने, एक जटिल कम्पाउन्डिङ मेसिनले बिक्रीयोग्य गोली सुधार नगरी नियन्त्रण, सफाई कार्य र पहिरन बिन्दुहरू थप्छ। यदि धेरै पाउडरहरू, कलरन्टहरू र पोलिमरहरू एक सुसंगत कम्पाउन्ड हुनुपर्दछ भने, एक साधारण कन्भेइङ स्क्रूले वास्तविक गुणस्तर समस्यालाई अछुतो छोड्न सक्छ।
| उत्पादन शुल्क | उत्तम सुरुवात बिन्दु | किन | के जवाफ परिवर्तन गर्न सक्छ |
|---|---|---|---|
| एक स्थिर, क्रमबद्ध PE वा PP स्ट्रिम पुन: pelletizing | एकल पेंच | तल्लो रेखा जटिलता संग प्रत्यक्ष पिघलने, दबाव उत्पादन र निस्पंदन | आर्द्रता, गन्ध, प्रिन्ट, मिश्रित पिघल प्रवाह, additives वा भारी प्रदूषण |
| कम बल्क घनत्व संग पुनर्नवीनीकरण फिल्म फ्लेक्स | ईन्जिनियर गरिएको फिडिंगको साथ एकल पेंच | पहिलो बाधा फिड स्थिरता हुन सक्छ, मिश्रण होइन | गम्भीर वाष्पशील, मिश्रित पोलिमर वा नुस्खा सुधारले जुम्ल्याहा स्क्रूलाई समर्थन गर्न सक्छ |
| रंग वा additive masterbatch | समानान्तर जुम्ल्याहा पेंच | मोड्युलर मिश्रण तत्वहरू र नियन्त्रित घटक थप समर्थन फैलावट | मामूली फैलावट मागको साथ प्रमाणित प्रिमिक्स्ड रेसिपी विशेष एकल स्क्रूमा चल्न सक्छ |
| क्याल्सियम कार्बोनेट वा अन्य भरिएको यौगिक | समानान्तर जुम्ल्याहा पेंच | छुट्टै खुवाउने र कन्फिगर योग्य वितरण र फैलाउने क्षेत्रहरू | फिलर लोडिङ, कण फारम, घर्षण र आवश्यक गुण एकरूपता |
| बहुलक मिश्र धातु वा प्रतिक्रियाशील परिमार्जन | समानान्तर जुम्ल्याहा पेंच | निवास, मिश्रण र भेन्टिङ्ग प्रक्रिया क्षेत्र द्वारा व्यवस्थित गर्न सकिन्छ | प्रतिक्रिया गतिविज्ञान, गर्मी संवेदनशीलता र डाउनस्ट्रीम दबाव आवश्यकता |
| प्रयोगशाला वा पाइलट पुन: pelletizing | एकल पेंच | कम्प्याक्ट लेआउट, सरल सञ्चालन र सजिलो मर्मतसम्भार | प्रयोग आफैलाई लचिलो मोड्युलर कम्पाउन्डिङ आवश्यक हुन सक्छ |
| PVC कम्पाउन्ड | पहिले नुस्खा परिभाषित गर्नुहोस् | दुबै नन्हैया लाइन परिवारले PVC लाई सूचीबद्ध गर्दछ, तर तिनीहरूले फरक प्रक्रिया कर्तव्यहरू सेवा गर्छन् | पाउडर फिडिङ, थर्मल संवेदनशीलता, फिलर, प्लास्टिसाइजर, मिश्रण र गोली काट्ने विधि |
| उच्च-थ्रुपुट परिमार्जित प्लास्टिक | समानान्तर जुम्ल्याहा पेंच | उच्च प्रकाशित लाइन क्षमता प्लस मिक्सिंग, साइड-फिडिङ र डिभोलाटिलाइजेशन विकल्पहरू | एक्लै kg/h बाट आकार नगर्नुहोस्; टोक़, बल्क घनत्व र उत्पादन विशिष्टताले प्रयोगयोग्य दर सेट गर्दछ |
हाम्रो कारखाना दृश्य:सबैभन्दा सस्तो मेसिन भनेको अनावश्यक चरणहरू थप नगरी आवश्यक रूपान्तरण पूरा गर्ने लाइन हो। कहिलेकाहीँ त्यो एकल पेंच हो। कहिलेकाहीँ जुम्ल्याहा स्क्रूले दोहोर्याइएको मिश्रण, डबल एक्सट्रुसन वा अफ-स्पेक पेलेटहरूलाई रोक्छ। हामी खरिदकर्ताको पूर्व चयन गरिएको स्क्रू गणना भन्दा पूर्ण नुस्खा हेर्न चाहन्छौं।
एक pelletizing रेखा लिङ्क प्रक्रिया चरणहरूको एक श्रृंखला हो
दुबै लाइन प्रकारहरूलाई एक्स्ट्रुडर भन्दा बढी चाहिन्छ। नन्हैयाकोप्लास्टिक extruder मिसिन दायरापाँच कोर प्रणालीहरू वर्णन गर्दछ: खुवाउने; पेंच, ब्यारेल, तताउने र शीतलनको साथ प्लाष्टिकाइजिंग; ट्रान्समिसन; टाउको मर्ने; र आकार, चिसो र कर्षण। एक pelletizing परियोजना मा, निस्पंदन, काटन, सुकाउने वा स्क्रीनिंग र संग्रह श्रृंखला पूरा।
1. तयार पार्नुहोस् र खुवाउनुहोस्
इनपुट गोली, पाउडर, फ्लेक, फिल्म, एग्लोमेरेट वा मिश्रण हो कि भनेर परिभाषित गर्नुहोस्। बल्क घनत्व, ब्रिजिङ र फिड-दर स्थिरताले गुरुत्वाकर्षण हपर, जबर्जस्ती फिडर वा छुट्टै घटाउने-इन-वेट फिडरहरू आवश्यक छ कि छैन भनेर निर्धारण गर्दछ।
2. पिघल्नुहोस् र रूपान्तरण गर्नुहोस्
स्क्रू र ब्यारेल सामग्रीको तापक्रम वा कतरनी सीमा नाघेर पग्लन, अभिव्यक्त गर्न र मिश्रण गर्नुपर्छ। कम्पाउन्डिङको लागि, रेखालाई साइड फिडिङ, घुँडा खण्डहरू र वायुमण्डलीय वा भ्याकुम भेन्टहरू पनि आवश्यक पर्दछ।
3. फिल्टर र दबाव निर्माण
स्क्रिन परिवर्तकले पग्लिएको भौतिक प्रदूषण हटाउँछ। डाइलाई स्थिर दबाब र प्रवाह चाहिन्छ, त्यसैले स्क्रू डिस्चार्ज, पिघलने पम्प विकल्प र निस्पंदन क्षेत्र एक खण्डको रूपमा आकार हुनुपर्छ।
4. पिघल काट्नुहोस्
स्ट्र्यान्ड, वाटर-रिङ र पानीमुनि प्रणालीहरूले विभिन्न तरिकामा गोलीहरू सिर्जना गर्छन्। बल, चिपचिपाहट, पानी संवेदनशीलता, आउटपुट र परिवर्तन दिनचर्या बानी भन्दा बढी पिघल्छ।
5. चिसो, सुख्खा र वर्गीकृत
भण्डारण गर्नु अघि पानीको तापक्रम, बस्ने समय, पानी निकाल्ने र स्क्रिनिङले गोलीको तापक्रम, नमी, जरिवाना र आकारलाई असर गर्छ।
6. रेखा नियन्त्रण गर्नुहोस्
तापक्रम क्षेत्र, गति, मोटर सुरक्षा, दबाब, फिडर दर, भ्याकुम र अलार्महरूले प्रत्येक चरण स्थिर छ कि छैन भनेर अपरेटरलाई बताउनुपर्छ। एक्लै प्रदर्शनले प्रक्रियालाई नियन्त्रण गर्दैन।

जब एकल-स्क्रू पेलेटाइजिंग लाइन पर्याप्त छ
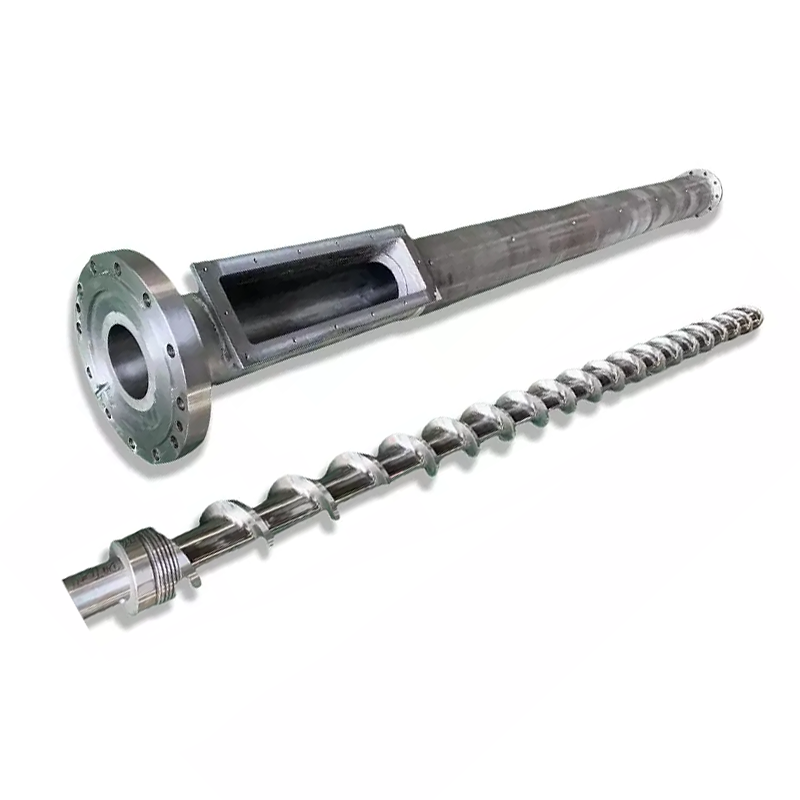
A एकल-स्क्रू एक्स्ट्रुडरनिरन्तर प्रसारण, पिघलने र दबाव उत्पादनमा मौलिक रूपमा बलियो छ। स्क्रू ज्यामिति, मिक्सर र अपरेटिङ पोइन्ट सामग्रीसँग मेल खाँदा यसले उपयोगी वितरण मिश्रण पनि प्रदान गर्न सक्छ। यसले पहिले नै क्रमबद्ध, मिश्रित वा सूत्रबद्ध फिडस्टकलाई पुन: पेलेटाइज गर्नको लागि एक समझदार आधार बनाउँछ।
नन्हैयाको एकल-स्क्रू पेलेटाइजिंग लाइनले एकल-स्क्रू एक्स्ट्रुडर, पिघलने फिल्टरेशन, डाइ हेड, वाटर कूलिङ, पेलेटाइजर र सङ्कलन एकाइलाई संयोजन गर्दछ। यसको सूचीबद्ध अनुप्रयोगहरूमा भर्जिन वा रिसाइकल प्लास्टिकहरू, प्रयोगशालाहरू, पायलट उत्पादन र इंजेक्शन मोल्डिंग, फिल्म उडाउने वा बाहिर निकाल्नका लागि गोलीहरू समावेश छन्। वैकल्पिक स्वचालित स्क्रिन परिवर्तन, भ्याकुम डिगासिङ र सहायक फिडिङले आधारभूत रेखालाई पूर्ण कम्पाउन्डिङ प्लेटफर्ममा परिणत नगरी थप कठिन फिड अवस्थाहरू ह्यान्डल गर्न अनुमति दिन्छ।
आधारभूत रूपमा एकल पेंच प्रयोग गर्नुहोस् जब:फिड नुस्खा बाहिर निकाल्नु अघि निश्चित छ; बहुलक परिवार र पिघल व्यवहार संगत छन्; फैलावट मुख्य उत्पादन दावी होइन; प्रदूषण निर्दिष्ट फिल्टर द्वारा ह्यान्डल गर्न सकिन्छ; अस्थिर हटाउने मध्यम छ; र आउटपुट अस्थिर फिड वा अत्यधिक पिघल तापमान जबरजस्ती बिना आयोजित गर्न सकिन्छ।


एकल स्क्रूको अर्थ "इन्जिनियरिङ् छैन।" ददानेदार पेंच डिजाइनअझै पनि फ्लेक फिडिङ, पग्लने लम्बाइ, भेन्ट पोजिसन, स्क्रिन रेसिस्टेन्स र पेलेटाइजिङ विधिमा परिवर्तन हुन्छ। एक लाइनमा पर्याप्त स्थापित शक्ति हुन सक्छ र अझै पनि बढ्छ किनभने हपरले असमान रूपमा सामग्री डेलिभर गर्दछ वा स्क्रूले भेन्टको नजिक आफ्नो पग्लिएको सील गुमाउँछ।
जब समानान्तर ट्विन-स्क्रू रेखाले यसको अतिरिक्त लागत कमाउँछ
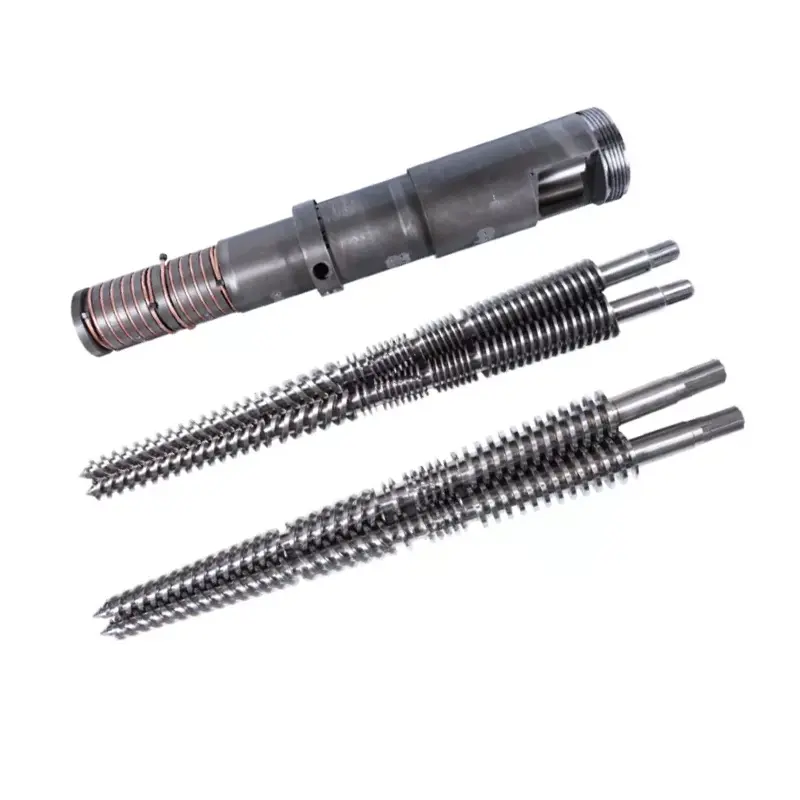
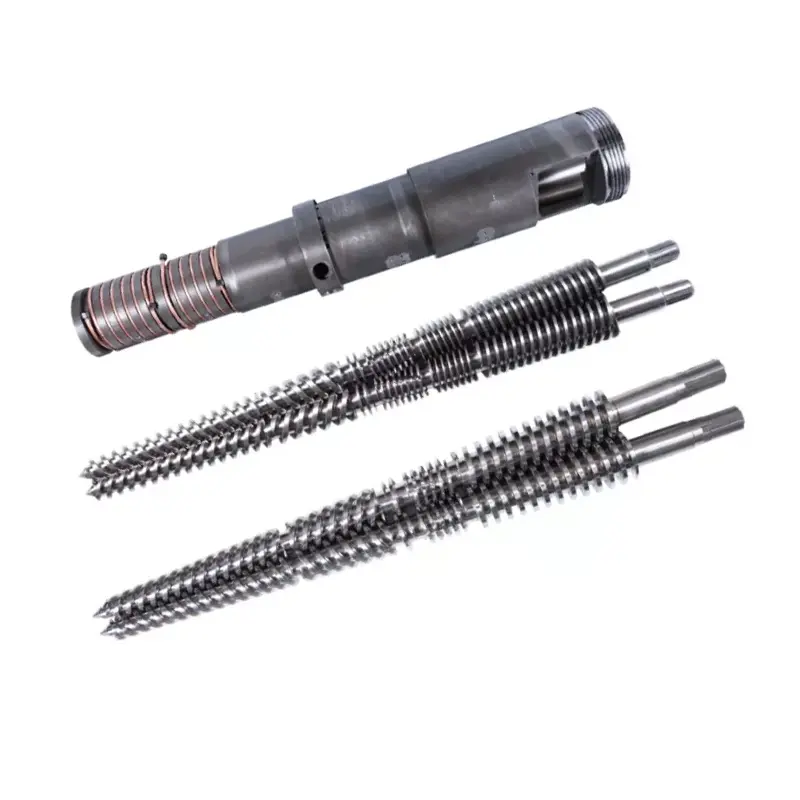
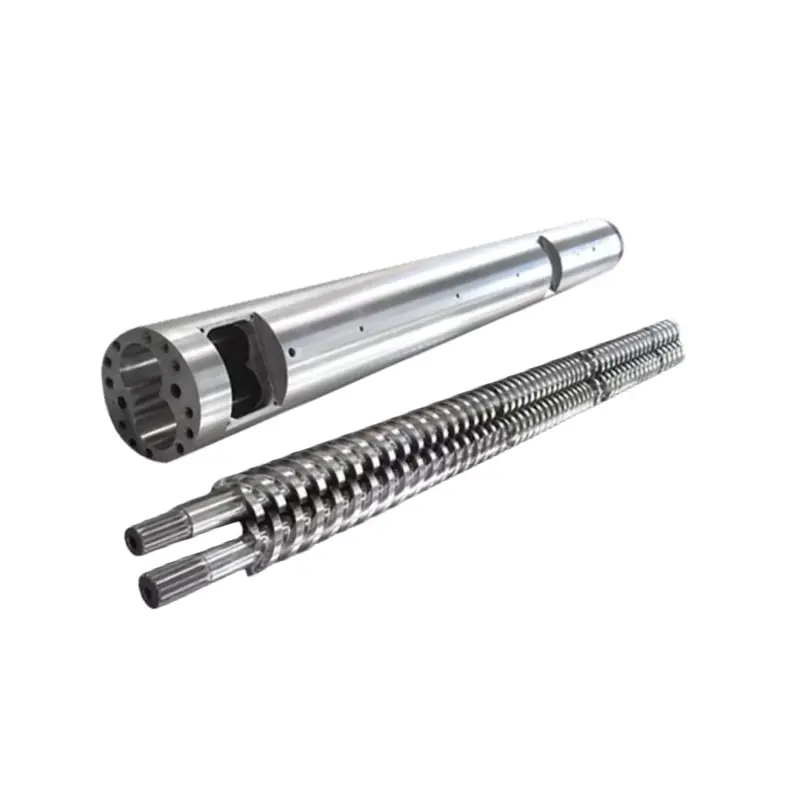
एक समानान्तर जुम्ल्याहा-स्क्रू रेखा मूल्यवान हुन्छ जब एक्सट्रुसनले ढाँचा परिवर्तन गर्नुपर्छ, केवल यसलाई पुन: आकार दिनु हुँदैन। नन्हैयाको लाइनले मोड्युलर स्क्रू तत्वहरू सहित उच्च-टर्क समानान्तर ट्विन-स्क्रू एक्स्ट्रुडर प्रयोग गर्दछ। यसको प्रक्रिया स्कोपमा मिश्रण र फैलाउने additives, fillers र colorants, साथै वैकल्पिक जुम्ल्याहा फिडिङ, भ्याकुम डिगासिङ र स्वचालित स्क्रिन परिवर्तन समावेश छ।
मोड्युलर ब्यारेल र स्क्रू ट्रेनले डिजाइनलाई मेसिनको साथमा विभिन्न कार्यहरू तोक्न दिन्छ: फिड पठाउनुहोस्, पोलिमर पग्ल्नुहोस्, फिलर डाउनस्ट्रीम थप्नुहोस्, वितरण वा फैलाउने कार्य लागू गर्नुहोस्, विघटनका लागि पग्लने सतह खोल्नुहोस्, पिघलिएको सील निर्माण गर्नुहोस् र डिस्चार्ज स्थिर गर्नुहोस्। ट्विन-स्क्रू एक्सट्रुसनमा अनुसन्धानले ज्यामितिलाई छिटो पग्लने र सुधारिएको मिक्सिङसँग जोड्छ, जबकि औद्योगिक कम्पाउन्डिङ सन्दर्भहरूले कन्भेइङ, प्लाष्टिकाइजिङ, मिक्सिङ, डिभोल्टाइलाइजिङ र प्रेसर बिल्ड-अपलाई छुट्टै प्रक्रिया क्षेत्रको रूपमा व्यवस्थित गर्दछ।
आधारभूत रूपमा समानान्तर जुम्ल्याहा पेंच प्रयोग गर्नुहोस् जब:धेरै अवयवहरू अलग-अलग मापन गर्नुपर्छ; वर्णक वा फिलर फैलावट नियन्त्रण मान; पाउडर सेवन गाह्रो छ; सूत्रीकरणलाई एक वा बढी भेन्टिङ्ग चरणहरू चाहिन्छ; उत्पादन परिवर्तन एक मोड्युलर पेंच नुस्खा आवश्यक छ; वा रेखा एक नियन्त्रित पासमा कम्पाउन्ड र पेलेटाइज हुनुपर्छ।


हाम्रो कारखाना दृश्य:एक जुम्ल्याहा-स्क्रू खरिद चाँडै असफल हुन्छ जब आपूर्तिकर्ताले केवल एक राल नाम र लक्ष्य kg/h प्राप्त गर्दछ। "पीपी प्लस फिलर" प्रक्रिया विनिर्देश होइन। हामीलाई फिलर प्रतिशत, कण फारम, बल्क घनत्व, आर्द्रता, घर्षण, फिडर योजना, फैलावट लक्ष्य र अनुमति पग्लिएको तापमान चाहिन्छ। ती विवरणहरूले तत्वहरू र ब्यारेल खण्डहरू निर्णय गर्छन् जुन खरिदकर्ताले वास्तवमा भुक्तान गरिरहेको छ।
पुनर्नवीनीकरण सामग्रीको लागि, चार समस्याहरू अलग गर्नुहोस्
रिसाइक्लिंग सोधपुछ अक्सर एक लेबल अन्तर्गत फिड अस्थिरता, नमी, प्रदूषण र खराब मिश्रण संयोजन: "पुनर्जनशील सामग्री।" प्रत्येक समस्यालाई फरक लाइन सुविधा चाहिन्छ। बढ्दो स्क्रू गतिले ती सबैलाई ठीक गर्न सक्दैन।
| समस्या देखियो | सम्भावित प्रक्रिया प्रश्न | निर्दिष्ट गर्न लाइन सुविधा | स्वीकृति प्रमाण |
|---|---|---|---|
| उत्पादन बढ्छ र घट्छ | कम घनत्व फ्लेक ब्रिजिङ वा असमान रूपमा खुवाउने? | जबरजस्ती खुवाउने, समूहीकरण वा घनत्व, स्थिर हपर ज्यामिति र फिडर नियन्त्रण | एक परिभाषित लगातार रन मा आउटपुट र मोटर लोड प्रवृत्ति |
| बुलबुले, गन्ध वा छिद्रपूर्ण गोलीहरू | कुन आर्द्रता र अस्थिर भार पग्लिन्छ? | उपयुक्त ठाउँमा सुकाउने, भेन्टिङ्ग स्थान, पग्लने सिल, भ्याकुम क्षमता र सतह नवीकरण | आर्द्रता वा अस्थिर परिणाम प्लस भिजुअल गोली सीमा |
| दबाब बढ्दै जान्छ | कति पग्लिएको प्रदूषण फिल्टरमा पुग्छ? | फिल्टर क्षेत्र, जाल अनुक्रम, स्क्रिन-परिवर्तक प्रकार, दबाव सेन्सर र अन्तराल परिवर्तन | लक्ष्य आउटपुटमा दबाव वृद्धि र स्क्रिन-परिवर्तन आवृत्ति |
| रंग वा गुणहरू भिन्न हुन्छन् | के फिड संरचना परिवर्तन हुँदैछ, वा मिश्रण अपर्याप्त छ? | अपस्ट्रीम क्रमबद्ध र पहिले मिश्रण; यदि नुस्खा सुधार वा फैलावट आवश्यक छ भने ट्विन-स्क्रू कम्पाउन्डिङ | सहमत रंग, पिघल-प्रवाह वा मेकानिकल-सम्पत्ति भिन्नता |
एसोसिएसन अफ प्लास्टिक रिसाइकलर्सले पिघलिएको निस्पंदनलाई धातु, काठ, कागज, थर्मोसेटहरू र अन्य पग्लिएको भौतिक प्रदूषण हटाउनको लागि राम्रो स्क्रिन मार्फत पिघलिएको प्लास्टिकलाई जबरजस्ती गर्ने भनेर परिभाषित गर्दछ। निस्पंदनले प्रत्येक घुलनशील बहुलक, गन्ध वा अस्थिर हटाउन सक्दैन। यसले प्रवाह प्रतिरोध पनि थप्छ, त्यसैले स्क्रिन प्याक, निस्पंदन क्षेत्र, डिस्चार्ज दबाब र परिवर्तन विधि सँगै निर्दिष्ट गर्नुपर्छ।


रेखाको भागको रूपमा pelletizing विधि छनौट गर्नुहोस्
स्क्रू चयनले धेरैजसो ध्यान प्राप्त गर्दछ, तर अस्थिर काटनले राम्रो-प्लास्टिकाइज्ड पिघललाई बिक्री गर्न नसकिने बनाउन सक्छ। नन्हैयाको एकल-स्क्रू लाइनमा पानी कूलिङ र पेलेटाइजर समावेश छ। यसको समानान्तर ट्विन-स्क्रू लाइनले वाटर-रिङ वा स्ट्र्यान्ड पेलेटाइजर प्रयोग गर्न सक्छ र सान्दर्भिक कूलिङ, स्क्रीनिङ र सङ्कलन खण्डहरू समावेश गर्दछ।
| विधि | प्रक्रिया | राम्रो सुरुवात बिन्दु | अर्डर गर्नु अघि प्रश्नहरू |
|---|---|---|---|
| पानी-बाथ स्ट्र्यान्ड | स्ट्र्यान्डहरू बाहिर निकाल्नुहोस्, कुण्डमा चिसो गर्नुहोस्, सतहको पानी हटाउनुहोस्, तान्नुहोस् र काट्नुहोस् | लचिलो कम्पाउन्डिङ र रिसाइकल गर्ने काम जहाँ अपरेटरहरूले स्टार्ट-अप स्ट्र्यान्डहरू व्यवस्थापन गर्न सक्छन् | के पिघलमा पर्याप्त स्ट्र्यान्ड बल छ? कति पटक रंग परिवर्तन हुन्छ? भाँचिएका तारहरू कसरी सम्हालिनेछन्? |
| ड्राई-कट वा बेल्ट-कूल्ड स्ट्र्यान्ड | काट्नु अघि हावा, पानी वा संयुक्त चिसोको साथ बेल्टमा तातो तारहरू बोक्नुहोस् | पानी-संवेदनशील, नाजुक, लोचदार वा अत्यधिक भरिएको सूत्रहरू | आवश्यक बेल्ट लम्बाइ, कूलिङ लोड, स्ट्र्यान्ड गति, भंगुरता र भुइँ ठाउँ |
| पानी-रिंग मर-अनुहार | मरेको अनुहारमा काट्नुहोस् र घुम्ने पानीको घण्टीमा गोलीहरू बोक्नुहोस् | कम्प्याक्ट, निरन्तर पेलेटाइजिंग जब पिघलले डाइमा सफासँग काट्छ | डाइ-होल फ्रिजिङ, ब्लेड लगाउने, पानीको तापक्रम, गोलीको आकार र डिवाटरिङ |
| पानीमुनि | पानीले भरिएको चेम्बर भित्र मरेको अनुहारमा काट्नुहोस्, त्यसपछि पानी र सुख्खा गर्नुहोस् | स्वचालित सञ्चालन र व्यापक औद्योगिक pelletizing शुल्क | न्यूनतम स्थिर दर, स्टार्ट-अप फोहोर, डाइ-प्लेट तताउने, पानी प्रणाली, ड्रायर र सफाई |
MAAG को ड्राई-कट बेल्ट प्रणालीहरू पानी-संवेदनशील, अत्यधिक भरिएको वा कमजोर उत्पादनहरूको लागि डिजाइन गरिएको छ, जबकि यसको पानीमुनि प्रणालीहरूले कम्पाउन्डहरू, मास्टरब्याच, रिसाइक्लिङ्ग र भर्जिन पोलिमरहरू कभर गर्दछ। यसले एउटा विधिलाई विश्वव्यापी रूपमा उत्कृष्ट बनाउँदैन। यसले देखाउँछ कि किन मर्ने पछि सामग्रीको व्यवहार खरिद निर्णयको भाग हुनुपर्छ।

नन्हैया एकल र समानान्तर ट्विन-स्क्रू लाइन डाटा
निम्न मानहरू Nanhaiya को हालको उत्पादन पृष्ठहरूबाट आउँछन्। तिनीहरू प्रकाशित कन्फिगरेसनहरू तुलना गर्न उपयोगी छन्। खरिद सम्झौताले स्वीकृत सामग्री, सहायक र परीक्षण सर्तहरूको लागि अन्तिम मानहरू दोहोर्याउनु पर्छ।
| वस्तु | नन्हैया एकल-स्क्रू पेलेटाइजिंग लाइन | नन्हैया समानान्तर ट्विन-स्क्रू पेलेटाइजिंग लाइन |
|---|---|---|
| प्रकाशित क्षमता | 100 kg/h | 300 देखि 600 kg/h |
| मुख्य शक्ति | 75 kW मुख्य मोटर | 160 किलोवाट |
| ताप शक्ति | 120 किलोवाट | अलग सूचीबद्ध छैन |
| स्क्रू प्रकार | एकल पेंच | समानान्तर जुम्ल्याहा पेंच |
| स्क्रू लम्बाइ र व्यास | अनुकूलित | अनुकूलित |
| प्रकाशित पेंच सामग्री | 38CrMoAlA | 38CrMoAlA |
| प्रकाशित सामग्री दायरा | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV र PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP र PPR |
| कोर लाइन उपकरण | एक्स्ट्रुडर, पिघल फिल्टरेशन, डाइ हेड, पानी कूलिंग, पेलेटाइजर र संग्रह | उच्च-टोर्क एक्स्ट्रुडर, पिघलने निस्पंदन, डाइ हेड, वाटर-रिंग पेलेटाइजर, कूलिंग र स्वचालित संग्रह |
| उत्पादन विवरण | नाइट्राइड स्क्रू र ब्यारेल, पेलेटाइजर, पानी ट्याङ्की, कम्पन स्क्रिन, साइलो र PLC नियन्त्रण | उच्च-कठोरता मिश्र धातु स्क्रू र ब्यारेल, मोड्युलर तत्वहरू, पिघलने पम्प, डाइ, वाटर-रिंग वा स्ट्र्यान्ड पेलेटाइजर, ट्रफ, भाइब्रेटिंग स्क्रिन र साइलो |
| विकल्पहरू | स्वचालित स्क्रिन परिवर्तक, भ्याकुम डिगासिङ र सहायक फिडिङ | भ्याकुम डिगासिङ, स्वचालित स्क्रिन परिवर्तक, फिलरका लागि जुम्ल्याहा फिडिङ र रिमोट निगरानी |
| प्रकाशित गियरबक्स अनुपात | सूचीबद्ध छैन | २.५:१ वा ३:१ |
| समर्थन | रिमोट स्थापना, कमीशन र सञ्चालन निर्देशन | स्थापना निर्देशन, कमीशन समर्थन र अपरेटर प्रशिक्षण |


नानहैया Zhoushan, Zhejiang मा आधारित छ, र स्क्रू, ब्यारेल र प्लास्टिक बाहिर निकाल्ने उपकरणहरू निर्माण गर्दछ। खरिदकर्ताहरूले कारखानाको समीक्षा गर्न सक्छन्उत्पादन उपकरण, प्रमाणपत्रहरूरसेवा प्रक्रियाप्राविधिक छलफल अघि।
तुलनालाई खरिद विनिर्देशमा बदल्नुहोस्
एक उपयोगी RFQ ले प्रतिस्पर्धी उद्धरणहरू तुलनात्मक बनाउँछ। यसले लाइनलाई सफा नमूनाको वरिपरि डिजाइन हुनबाट पनि रोक्छ जबकि उत्पादनले पछि गीला, धुलो वा कम घनत्वको फिड प्राप्त गर्दछ।
- प्रत्येक बहुलक ग्रेड र वजन प्रतिशत
- भर्जिन, पोस्ट-औद्योगिक वा पोस्ट-उपभोक्ता मूल
- गोली, पाउडर, फ्लेक, फिल्म वा एग्लोमेरेट फारम
- न्यूनतम र अधिकतम बल्क घनत्व
- ओसिलो, अस्थिर, गन्ध र धुने अवस्था
- प्रदूषण प्रकार, आकार र अपेक्षित प्रतिशत
- फिलर, पिग्मेन्ट, फाइबर र थप विवरण
- प्रत्येक अवयवको लागि आवश्यक खुवाउने विधि
- वर्तमान उत्पादन र लक्ष्य शुद्ध बिक्री योग्य उत्पादन
- अनुमति दिइएको पिघल-तापमान विन्डो
- निस्पंदन उत्कृष्टता र स्क्रिन-परिवर्तन योजना
- स्ट्र्यान्ड, वाटर-रिङ वा पानीमुनि पेलेटाइजिङ प्राथमिकता
- गोली आकार, आकार, नमी र जरिवाना सीमा
- आवश्यक रंग, पिघल-प्रवाह वा मेकानिकल परीक्षण
- उपलब्ध भोल्टेज, आवृत्ति, पानी र संकुचित हावा
- प्लान्ट लेआउट, हेडरूम र सामग्री-प्रवाह दिशा
- नियन्त्रण भाषा, डाटा लगिङ र सुरक्षा मानक
- स्पेयर पार्ट्स, कमीशन र प्रशिक्षण दायरा
आफैले "आउटपुट: 500 kg/h" नलेख्नुहोस्।सही सूत्रीकरण, फिड अवस्था, अनुमति अस्वीकार दर र परीक्षण अवधि बताउनुहोस्। ग्रस एक्स्ट्रुडर डिस्चार्ज सङ्कलन प्रणालीमा डेलिभर गरिएको सुक्खा, स्क्रिन गरिएको, बिक्रीयोग्य छर्राहरू जस्तै होइन।
यस चरणमा पहिरन संरक्षण पनि सम्बन्धित छ। घर्षण फिलर, ग्लास फाइबर र दूषित रिसाइक्लेटले स्क्रू र ब्यारेल सामग्री रणनीति परिवर्तन गर्न सक्छ। Nanhaiya को समीक्षा गर्नुहोस्समानान्तर ट्विन-स्क्रू कम्पोनेन्टहरू, एकल पेंचरस्पेयर पार्ट्सअपेक्षित फिडको साथ, अन्तमा सामान्य हार्ड-सफेस विकल्प थप्नुको सट्टा।
सामग्री र मापनयोग्य नतिजाहरूको साथ लाइन स्वीकार गर्नुहोस्
एक नो-लोड रोटेशन परीक्षणले एसेम्बली जाँच गर्दछ, तर यसले pelletizing प्रदर्शन प्रमाणित गर्दैन। कारखाना स्वीकृति परीक्षणले सहमत सामग्री वा स्पष्ट रूपमा दस्तावेज गरिएको बराबरको प्रयोग गर्नुपर्छ र खुवाउने, दबाब, भेन्टिङ्ग र काटन अस्थिरता उजागर गर्न पर्याप्त लामो समयसम्म चल्नु पर्छ।
- परीक्षण सामग्री पुष्टि गर्नुहोस्।रेकर्ड लट, सूत्र, फिड फारम, बल्क घनत्व, नमी र तयारी। राखिएको नमूना राख्नुहोस्।
- लाइन स्कोप र सुरक्षा प्रमाणित गर्नुहोस्।पोलिमर खुवाउनु अघि मोटर, हीटर, गार्ड, इन्टरलक, आपतकालीन स्टप, उपयोगिता, उपकरण र घुमाउरो जाँच गर्नुहोस्।
- स्थिर सञ्चालनमा पुग्नुहोस्।फिडर दर, स्क्रू गति, क्षेत्र सेटिङहरू, मापन गरिएको पिघलिएको तापक्रम, दबाब, टर्क वा मोटर लोड, भ्याकुम र कूलिङ-पानी अवस्थाहरू रेकर्ड गर्नुहोस्।
- बिक्रीयोग्य आउटपुट मापन गर्नुहोस्।परिभाषित समयको लागि स्क्रीनिंग पछि सुक्खा छर्राहरू तौल गर्नुहोस्। स्टार्ट-अप फोहोर, स्ट्र्यान्ड ब्रेक, एग्लोमेरेट्स र स्क्रिन परिवर्तनहरू अलग-अलग रेकर्ड गर्नुहोस्।
- गोली गुणस्तर परीक्षण।सहमत गोली आकार, जरिवाना, नमी, बल्क घनत्व, रंग, पग्लने प्रवाह, फैलावट वा डाउनस्ट्रीम मोल्डिंग परीक्षणहरू प्रयोग गर्नुहोस्।
- नियमित घटनालाई चुनौती दिनुहोस्।स्क्रिन परिवर्तन, सामान्य पुन: सुरु, फिडर रिकभरी वा रङ परिवर्तन प्रदर्शन गर्नुहोस् यदि यो दैनिक उत्पादनमा महत्त्वपूर्ण छ।
- मेसिन निरीक्षण गर्नुहोस्।भेन्ट क्यारीओभर, डाइ डिपोजिट, कटर अवस्था, असामान्य आवाज, चुहावट र दौड पछि पहुँचयोग्य सफाई बिन्दुहरू जाँच गर्नुहोस्।
हाम्रो कारखाना दृश्य:रेखालाई स्वीकार नगर्नुहोस् किनभने यो छोटकरीमा हेडलाइन आउटपुटमा पुग्छ। हामी एक स्थिर विन्डो खोज्छौं: फिडर भरी रहन्छ, दबाब बग्दैन, भेन्ट स्पष्ट रहन्छ, कटरले अत्यधिक जरिवाना सिर्जना गर्दैन र छर्राहरूले खरिदकर्ताको डाउनस्ट्रीम परीक्षण पूरा गर्दछ। स्थिर बिक्रीयोग्य आउटपुट महत्त्वपूर्ण छ।
बारम्बार सोधिने प्रश्नहरू
के एक ट्विन-स्क्रू पेलेटाइजिंग लाइन एकल-स्क्रू लाइन भन्दा सधैं राम्रो हुन्छ?
होइन। एक समानान्तर जुम्ल्याहा-स्क्रू रेखा बलियो हुन्छ जब प्रक्रियाले पोलिमरहरू मिलाउनु पर्छ, फिलरहरू वा पिग्मेन्टहरू फैलाउनु पर्छ, साइड फिडरहरू मार्फत सामग्रीहरू थप्नु पर्छ, वा महत्त्वपूर्ण अस्थिरताहरू हटाउनु पर्छ। स्थिर, तयार फिडस्टकलाई मुख्यतया पग्लने, निस्पंदन, दबाब उत्पादन र गोली काट्ने आवश्यकता हुँदा एकल-स्क्रू लाइन प्राय: अधिक प्रत्यक्ष छनौट हो।
रिसाइकल गरिएको PE वा PP को लागि कुन pelletizing लाइन राम्रो छ?
यो regrind को अवस्था मा निर्भर गर्दछ। एक क्रमबद्ध, धोएको र उचित रूपमा एकरूप PE वा PP स्ट्रिम सही फिडिङ, डिगासिङ र पिघल फिल्टर संग एकल-स्क्रू लाइन फिट हुन सक्छ। मिश्रित सूत्रहरू, फिलर थप्ने, गन्ध वा अस्थिर हटाउने, र एकरूपताको माग गर्ने समानान्तर जुम्ल्याहा-स्क्रू रेखालाई औचित्य दिन सक्छ।
मैले मास्टरब्याच वा अत्यधिक भरिएको कम्पाउन्डको लागि कुन लाइन रोज्नुपर्छ?
समानान्तर ट्विन-स्क्रू लाइनको साथ मूल्याङ्कन सुरु गर्नुहोस् किनभने मोड्युलर स्क्रू तत्वहरू र छुट्टै फिडिङ क्षेत्रहरूले वितरण र फैलावट मिश्रणमा थप नियन्त्रण दिन्छ। फिलर प्रकार, लोडिङ, बल्क घनत्व, घर्षण र आवश्यक फैलावटले अझै फिडर, स्क्रू कन्फिगरेसन र पहिरन प्याकेज निर्धारण गर्दछ।
के एकल-स्क्रू पेलेटाइजिंग लाइनले भ्याकुम डिगासिङ प्रयोग गर्न सक्छ?
हो। नन्हैयाले यसको एकल-स्क्रू पेलेटाइजिङ लाइनमा विकल्पको रूपमा भ्याकुम डिगासिङ प्रदान गर्दछ। भेन्ट पोजिसन, स्क्रू फिल लेभल, फिडको आर्द्रता, पिघलने सील र भ्याकुम क्षमताले सँगै काम गर्नुपर्छ ताकि सामग्री भेन्टमा बाढी नपरोस्।
स्ट्र्यान्ड र वाटर-रिंग पेलेटाइजिंग बीच के भिन्नता छ?
स्ट्र्यान्ड प्रणालीले निरन्तर स्ट्र्यान्डहरू बाहिर निकाल्छ, तिनीहरूलाई चिसो पार्छ र त्यसपछि तिनीहरूलाई बेलनाकार गोलीहरूमा काट्छ। पानीको घण्टी प्रणालीले मरेको अनुहारमा पिघलिएको भाग काट्छ र छर्राहरूलाई पानीमा लैजान्छ। सामग्री व्यवहार, थ्रुपुट, परिवर्तन आवश्यकताहरू, गोली आकार र अपरेटर संलग्नता विधि निर्णय गर्नुपर्छ।
नन्हैया पेलेटाइजिङ लाइनहरूले कति उत्पादन गर्न सक्छ?
नन्हैयाले आफ्नो सिंगल-स्क्रू पेलेटाइजिंग लाइनको लागि 100 kg/h र यसको समानान्तर ट्विन-स्क्रू पेलेटाइजिंग लाइनको लागि 300 देखि 600 kg/h लाई सूचीबद्ध गर्दछ। यी प्रकाशित उत्पादन कन्फिगरेसनहरू हुन्, त्यसैले अन्तिम उद्धरणले चयन गरिएको मेसिनको लागि सही सूत्रीकरण, फिड अवस्था र स्वीकृति आधार बताउनुपर्छ।
मैले पेलेटाइजिंग लाइन RFQ सँग कुन जानकारी पठाउनुपर्छ?
पोलिमर ग्रेड र प्रतिशतहरू, फिड फारम, बल्क घनत्व, आर्द्रता, प्रदूषण र अस्थिर स्तरहरू, additives र फिलरहरू, वर्तमान र लक्ष्य उत्पादन, गोली आकार, फिल्टर आवश्यकता, उपयोगिता अवस्था, बिरुवाको रूपरेखा, नियन्त्रण मानक र एक मापनयोग्य स्वीकृति परीक्षण पठाउनुहोस्।
व्यावसायिक खुलासा: नन्हैयाले यस गाइडमा जोडिएका पेलेटाइजिङ लाइनहरू, स्क्रूहरू, ब्यारेलहरू र एक्स्ट्रुजन कम्पोनेन्टहरू निर्माण गर्छ। अन्तिम चयन क्रेताको सामग्री, अनुमोदित लाइन स्कोप, प्राविधिक सम्झौता र स्वीकृति परीक्षणमा निर्भर गर्दछ।