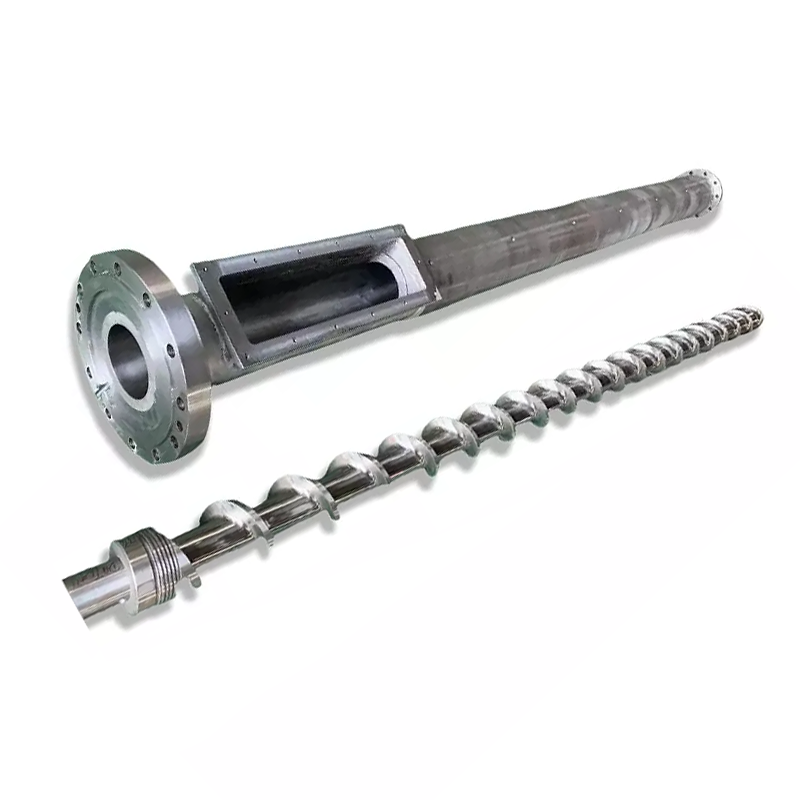
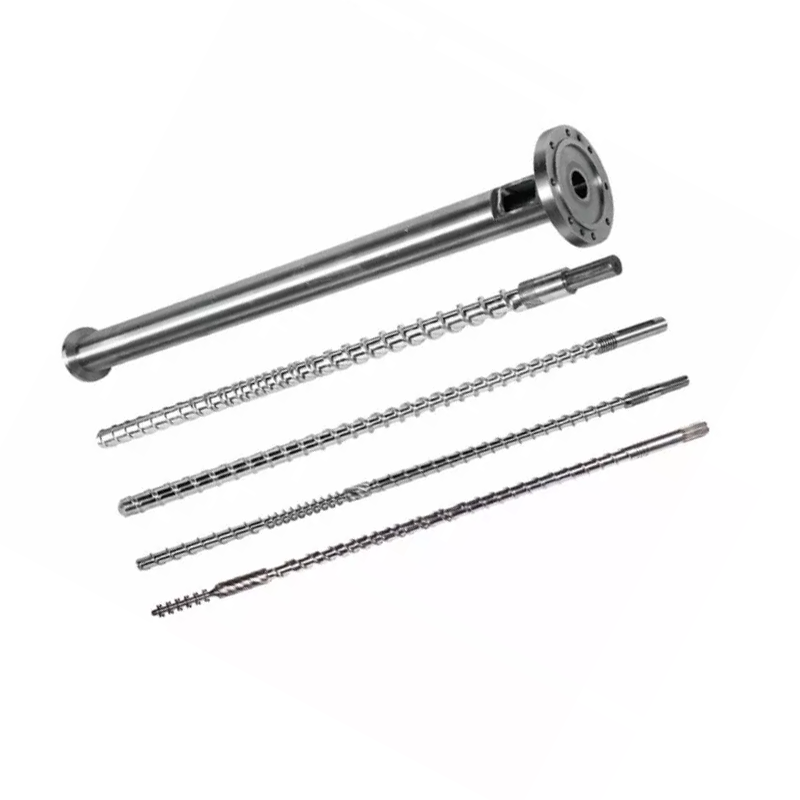
नयाँ भाग मेसिनमा नपुगेसम्म ब्यारेल फ्ल्यान्ज सरल देखिन्छ। त्यसपछि दर्ता, बोल्ट सर्कल, सील अनुहार वा पग्लिएको बाटोमा सानो त्रुटिले स्थापना रोक्न सक्छ। यो गाइडले पुरानो नमूना, मेसिन इन्टरफेस र अपरेटिङ ड्युटीलाई नियन्त्रित फ्ल्यान्ज स्पेसिफिकेशनमा कसरी परिणत गर्ने भनेर खरिद र मर्मत टोलीहरूलाई देखाउँछ।



छिटो जवाफ
एक किन्नको लागिextruder ब्यारेल flange, बोर, बाहिरी व्यास, मोटाई, पत्ता लगाउने दर्ता, बोल्ट ढाँचा, सील अनुहार, सामग्री, सतह उपचार र मिलन भागहरू पहिचान गर्ने एक नियन्त्रित रेखाचित्र पठाउनुहोस्। वास्तविक तापमान र दबाव आधार, एक्स्ट्रुडर वा डाइ-हेड मोडेल, मात्रा र निरीक्षण आवश्यकताहरू थप्नुहोस्।
"ANSI," "DIN," "JIS" वा "PN16" एक्लै शब्दहरूबाट अनुकूलन मेसिन फ्ल्यान्ज अर्डर नगर्नुहोस्। ती सन्दर्भहरूले मानक पाइप फ्ल्यान्जलाई मात्र परिभाषित गर्न सक्छ जब पूर्ण मानक पदनाम र सेवा आधार भनिन्छ। एक्स्ट्रुडर जडानलाई सामान्यतया यसको आफ्नै इन्टरफेस रेखाचित्र चाहिन्छ, एक पक्षले मान्यता प्राप्त फ्ल्यान्ज ढाँचा पछ्याउँदा पनि।
पहिले तपाई कुन प्रकारको फ्ल्यान्ज किन्दै हुनुहुन्छ भनेर पहिचान गर्नुहोस्
खरीद त्रुटिहरू प्रायः सुरु हुन्छ जब तीन फरक घटकहरू सबैलाई फ्ल्यान्ज भनिन्छ। एक मानक पाइप फ्ल्यान्ज, एक कस्टम एक्स्ट्रुडर ब्यारेल फ्ल्यान्ज र एक ट्रान्जिसन एडाप्टर फोटोमा समान देखिन सक्छ। तिनीहरू समान रूपमा निर्दिष्ट गरिएको छैन।
| कम्पोनेन्ट | यसलाई के परिभाषित गर्छ | मुख्य खरिद जोखिम |
|---|---|---|
| मानक पाइप फ्ल्यान्ज | सटीक मानक, संस्करण, नाममात्र आकार, वर्ग वा PN, अनुहार, सामग्री, बोर र जडान प्रकार | "DIN flange" जस्ता छोटो लेबलले एकभन्दा बढी आयामी र मूल्याङ्कन प्रणालीलाई जनाउन सक्छ |
| कस्टम एक्स्ट्रुडर ब्यारेल फ्ल्यान्ज | नियन्त्रित मेसिन रेखाचित्र, मिलन ब्यारेल वा एडाप्टर, दर्ता, बोल्ट ढाँचा, पिघल बोर, सील सुविधा र सेवा शुल्क | मेसिनरी इन्टरफेसको लागि पाइप-फ्लान्ज तालिका प्रयोग गर्दै जसमा अनुकूलन स्थान र प्रवाह सुविधाहरू छन् |
| डाइ-हेड एडाप्टर फ्ल्यान्ज | दुई इन्टरफेसहरू साथै आन्तरिक पिघलिएको संक्रमण, अभिमुखीकरण, समर्थन र सेन्सर वा स्क्रिन-प्याक आवश्यकताहरू | दुवै छेउ छुट्टाछुट्टै मिल्छ, तर जम्मा गरिएको प्रवाह मार्ग, केन्द्र रेखा वा बोल्ट अभिमुखीकरण गर्दैन। |
नन्हैयाको हालब्यारेल flange दायराराउन्ड स्टिल फ्ल्याङ्गहरू फ्ल्याङ्ग जडानहरू र अनुकूलन योग्य पोर्ट आकारहरू समावेश गर्दछ। ANSI, DIN र JIS ढाँचाहरू उपलब्ध छन्, साथै प्लास्टिक, रसायन, दाना र मेसिनरी अनुप्रयोगहरूको लागि पूर्ण रूपमा अनुकूलित आयामहरू।
हाम्रो कारखाना दृश्य:मानक नाम प्राविधिक कुराकानी सुरु हुन्छ; यसले रेखाचित्र समाप्त गर्दैन। हामी पहिले सोध्छौं कि भाग कहाँ बस्छ, के यसलाई पत्ता लगाउँछ, कुन कुराले यसलाई छाप्छ र यो के पास हुन्छ। ती कार्यहरू स्पष्ट भएपछि, सही आयामहरू नियन्त्रण गर्न धेरै सजिलो हुन्छ।


फ्ल्यान्ज फिट हुन्छ कि छैन भन्ने निर्णय गर्ने आयामहरू
उपयोगी रेखाचित्रले प्रकार्यबाट आकारलाई अलग गर्छ। बोल्ट प्वालहरूले क्ल्याम्प बल सिर्जना गर्दछ, रेजिस्टरले भागहरू पत्ता लगाउँदछ, अनुहारले सिल बोक्छ र बोरले पग्लने वा प्रक्रियाको माध्यम बोक्छ। एउटा सुविधालाई अर्कोको लागि क्षतिपूर्ति गर्न सोध्दा गाह्रो विधानसभा र अनिश्चित सील सिर्जना हुन्छ।
| रेखाचित्र सुविधा | किन यो महत्त्वपूर्ण छ | खरिदकर्ताले के बताउनु पर्छ |
|---|---|---|
| बाहिरी व्यास | हीटर, गार्ड वा समर्थनहरू नजिकको खाम, उपकरण पहुँच र क्लियरेन्स नियन्त्रण गर्दछ | नाममात्र आकार, सहिष्णुता र कुनै पनि प्रतिबन्धित क्षेत्र |
| केन्द्रीय बोर वा पिघलने बाटो | प्रवाह निरन्तरता र संयुक्त मा आन्तरिक चरण नियन्त्रण गर्दछ | व्यास, सहिष्णुता, संक्रमण आकार, दिशा र सतह आवश्यकता |
| समग्र र स्थानीय मोटाई | बोल्ट संलग्नता, कठोरता, पङ्क्तिबद्धता र जम्मा गरिएको लम्बाइलाई असर गर्छ | ड्याटम अनुहारहरू, मोटाईहरू, काउन्टरबोरहरू र हब लम्बाइ |
| दर्ता वा स्पिगट पत्ता लगाउँदै | बोल्ट-होल क्लियरेन्समा भर पर्नुको सट्टा केन्द्रित असेंबली स्थापना गर्दछ | पुरुष वा महिला विशेषता, व्यास, गहिराई, फिट र नेतृत्व |
| बोल्ट ढाँचा | क्ल्याम्पिङ जडान प्रदान गर्दछ र कोणीय अभिमुखीकरण फिक्स गर्दछ | मात्रा, पिच-सर्कल व्यास, प्वाल आकार, धागो, गहिराई र कोणीय डाटाम |
| सील अनुहार | ग्यास्केट, घण्टी, नाली वा धातु अनुहारको साथ अभिप्रेत सम्पर्क सिर्जना गर्दछ | फेसिङ प्रकार, आयाम, समाप्त, सील विशिष्टता र स्वीकार्य क्षति |
| ज्यामितीय नियन्त्रणहरू | बोर, दर्ता र सील अनुहार सही रूपमा सम्बन्धित राख्नुहोस् | Datums प्लस आवश्यक समतलता, लंबता, स्थिति, समाक्ष्यता वा रनआउट |
| अभिमुखीकरण सुविधाहरू | हीटरहरू, सेन्सर पोर्टहरू, किवेहरू, गार्डहरू वा असममित मिलन भागहरू पङ्क्तिबद्ध गर्नुहोस् | एउटा अस्पष्ट डाटामबाट घडी कोण |
ISO 286-1 ले सिलिन्डर सुविधाहरू र आधारभूत-प्वाल र आधारभूत-शाफ्ट अवधारणाहरू सहित रैखिक-आकार सहनशीलता र फिटहरूको लागि अन्तर्राष्ट्रिय प्रणाली प्रदान गर्दछ। ISO 1101 ले फारम, अभिमुखीकरण, स्थान र रनआउट नियन्त्रणहरूको लागि प्रतीक भाषा प्रदान गर्दछ। यी मापदण्डहरूले आवश्यकतालाई अभिव्यक्त गर्न मद्दत गर्दछ, तर डिजाइनरले अझै पनि कार्यात्मक डाटामहरू र स्वीकार्य मानहरू छनौट गर्नुपर्छ।
बोल्ट-होल क्लियरेन्स एक पत्ता लगाउने प्रणाली होइन।यदि जडान गरिएको डाइ हेड वा एडाप्टर ब्यारेल बोरसँग केन्द्रित हुनुपर्छ भने, दर्ता वा अन्य नियन्त्रित लोकेटिंग सुविधा परिभाषित गर्नुहोस्। दुईवटा मिसाइलाइन बोरहरू सँगै जोड्दा बोल्टहरू कडा पार्नुले अनुहार, सिल वा फास्टनरहरूलाई क्षति पुर्याउन सक्छ र हानिकारक आन्तरिक चरण छोड्न सक्छ।

ANSI, DIN, JIS र PN पूर्ण खरिद विवरणहरू छैनन्
Nanhaiya ले ANSI, DIN र JIS विकल्प वा अनुकूलित मानक प्रदान गर्दछ। त्यो दायरा उपयोगी हुन्छ जब फ्ल्यान्ज स्थापित प्लान्ट पाइपिङमा जोडिन्छ वा अवस्थित क्षेत्रीय ढाँचासँग मेल खान्छ। उद्धरण अझै पनि सही कागजात, संस्करण, नाममात्र आकार, मूल्याङ्कन, अनुहार, सामग्री र कुनै पनि परियोजना परिमार्जन आवश्यक छ।
ASME B16.5, उदाहरणका लागि, NPS 1/2 बाट NPS 24 बाट पाइप फ्ल्याङ्गहरू र फ्ल्याङ्गेड फिटिङहरूका लागि शीर्षक छ। यसको दायराले दबाव-तापमान मूल्याङ्कन, सामग्री, आयाम, सहिष्णुता, मार्किङ र परीक्षणलाई सम्बोधन गर्दछ। यो यसको दायरा भित्र कम्पोनेन्टहरूका लागि बलियो ढाँचा हो, तर यसको शीर्षकले प्रत्येक एक्स्ट्रुडर जडानलाई B16.5 flange मा परिणत गर्दैन।
व्यावहारिक भिन्नता:यदि फ्ल्यान्ज दबाव-पाइपिङ सीमाको भाग हो भने, लागू पाइपिङ नियमहरू र योग्य इन्जिनियरिङ समीक्षा प्रयोग गर्नुहोस्। यदि यो अनुकूलन मेसिन इन्टरफेस हो भने, यसलाई अनुमोदित उपकरण रेखाचित्र र अपरेटिङ ड्युटीको साथ नियन्त्रण गर्नुहोस्। यदि यसले दुवै भूमिकाहरू प्रदर्शन गर्दछ भने, खरिद प्याकेजले आवश्यकताहरूको दुवै सेटहरू पूरा गर्नुपर्छ।
मानक ढाँचा
मानक संख्या, वर्ष वा संस्करण, साइज, वर्ग वा PN, अनुहार, सामग्री समूह र मिलन घटक बताउनुहोस्। कुनै पनि विचलन स्पष्ट रूपमा सूचीबद्ध गर्नुहोस्।
अनुकूलन ढाँचा
हस्ताक्षरित रेखाचित्रलाई प्राधिकरण बनाउनुहोस्। मानकको सन्दर्भले अझै पनि चयन गरिएका थ्रेडहरू, फिटहरू, प्रतीकहरू वा परीक्षण विधिहरू परिभाषित गर्न सक्छ।
मिश्रित इन्टरफेस
कुन अनुहार मानक पालना गर्छ र कुन अनुहार अनुकूलित छ देखाउनुहोस्। दुबै छेउहरू बीचको आन्तरिक संक्रमण र कोणीय सम्बन्ध परिभाषित गर्नुहोस्।
हाम्रो कारखाना दृश्य:"पुरानो flange जस्तै" उपयोगी सन्दर्भ हो, तर यो एक निरीक्षण आवश्यकता होइन। हामीले रेखाचित्रमा सही इन्टरफेस राख्छौं र खरिदकर्तालाई अनुमोदन गर्न सोध्छौं। यसले उत्पादन, निरीक्षण र स्थापना टोलीहरूलाई उही जवाफ दिन्छ जब मापन प्रश्न गरिन्छ।
दबाव वर्ग तापमान र सामग्रीबाट अलग गर्न सकिँदैन
नन्हैयाको ब्यारेल फ्ल्यान्ज पृष्ठले PN6, PN10, PN16, PN25, PN40 र PN63 विकल्पहरू सूचीबद्ध गर्दछ। यी उपलब्ध स्पेसिफिकेशन कोटीहरूको रूपमा व्यवहार गर्नुहोस्, एक विश्वव्यापी कार्य-दबाव कथनको रूपमा होइन। एक प्रयोगयोग्य मूल्याङ्कन शासक मानक, सामग्री, तापक्रम, ज्यामिति, बोल्टिङ, सिल र प्रणाली डिजाइनमा निर्भर गर्दछ।
पोलिमर प्रशोधनले सर्तहरू थप्छ जुन छोटो फ्ल्यान्ज लेबलले वर्णन गर्न सक्दैन। जडानले तातो पग्लने, तताउने र शीतलन चक्र, मेसिन कम्पन, डाइ-हेडको वजन, एसेम्बली लोड र सफाई देख्न सक्छ। सामान्य र अधिकतम अवस्थाहरू राज्य गर्नुहोस्, तर डिजाइन अवस्थाहरू नियमित प्रक्रिया सेटिङहरूबाट अलग राख्नुहोस्।
| ड्यूटी इनपुट | निर्मातालाई किन चाहिन्छ | संलग्न गर्न प्रमाण |
|---|---|---|
| सामान्य र अधिकतम तापक्रम | सामग्री व्यवहार, सिल चयन, थर्मल आन्दोलन र मूल्याङ्कन आधारलाई असर गर्छ | प्रक्रिया पाना, हीटर सेटिङहरू र मापन अपरेटिङ दायरा |
| सामान्य र अधिकतम दबाव | लागू डिजाइन विधि अन्तर्गत मेकानिकल र सील शुल्क परिभाषित गर्दछ | उपकरण दायरा, सञ्चालन रेकर्ड र डिजाइन आवश्यकता |
| दबाव माध्यम | पग्लिएको पोलिमर, ग्यास, तरल वा बिरुवाको पाइपिङलाई विभिन्न डिजाइन र सफाई नियन्त्रणहरू आवश्यक पर्न सक्छ | सामग्रीको नाम, सूत्र, सुरक्षा डेटा र प्रक्रिया रेखाचित्र |
| बाह्य भार | भारी डाइ हेड वा असमर्थित पाइपिंगले फ्ल्यान्जमा झुकाउने भार थप्न सक्छ | विधानसभा वजन, गुरुत्वाकर्षण केन्द्र, समर्थन र स्थापना रेखाचित्र |
| थर्मल चक्र | बारम्बार विस्तार र संकुचनले प्रीलोड, पङ्क्तिबद्धता र सीललाई असर गर्न सक्छ | फ्रिक्वेन्सी सुरु गर्नुहोस् र बन्द गर्नुहोस् र ताप र शीतलन अनुक्रम |
| लागू कोड वा ग्राहक नियम | गणना, सामग्री रेकर्ड, मार्किंग, परीक्षण र स्वीकृति जिम्मेवारी निर्धारण गर्दछ | सटीक कागजात, संस्करण र परियोजना विशिष्टता |
चुहावटको लागि स्ट्यान्ड-अलोन उपचारको रूपमा उच्च PN नम्बर चयन नगर्नुहोस्।चुहावट अनुहारको क्षति, गलत छाप, विकृति, प्रदूषण, खराब पङ्क्तिबद्धता, अनुपयुक्त बोल्टिङ वा थर्मल आन्दोलनबाट आउन सक्छ। कक्षा परिवर्तन गर्नु अघि वा कडा बनाउने विधि फेला पार्नुहोस्।


वास्तविक वातावरणको लागि सामग्री र सतह उपचार छनौट गर्नुहोस्
नन्हैयाले कार्बन स्टील, स्टेनलेस स्टील र मिश्र धातुबाट ब्यारेल फ्ल्यान्जहरू उत्पादन गर्दछ। उपलब्ध सतह उपचारहरूमा स्यान्डब्लास्टिङ, ग्याल्भेनाइजेसन र निकल प्लेटिङ समावेश छ, ग्राहक आवश्यकताहरूका लागि उपलब्ध अन्य उपचारहरू। अनुमोदित रेखाचित्रले एक विस्तृत सामग्री परिवार मात्र होइन, सटीक ग्रेड र उपचार दायरा बताउनु पर्छ।
| विकल्प | किन एक खरीददारले यसलाई विचार गर्न सक्छ | स्वीकृति अघि समाधान गर्न प्रश्नहरू |
|---|---|---|
| कार्बन स्टील | सामान्य मेसिनरी शक्ति र किफायती निर्माण जहाँ वातावरण नियन्त्रण गरिन्छ | सटीक ग्रेड, जंग संरक्षण, वेल्डेबिलिटी, तापमान आधार र खुला सतहहरू |
| स्टेनलेस स्टील | क्षरण प्रतिरोध वा एक परिभाषित प्रक्रिया वातावरण को लागी एक क्लीनर खुला सतह | सटीक ग्रेड, रासायनिक एक्सपोजर, ग्यालिंग जोखिम, मिलन सामग्री र निर्माण मार्ग |
| मिश्र धातु इस्पात | मेकानिकल वा थर्मल ड्यूटी जसले निर्दिष्ट मिश्र धातु र उपचार मार्गको लागि कल गर्दछ | ग्रेड, गर्मी उपचार, कठोरता, कठोरता, machinability र निरीक्षण रेकर्ड |
| स्यान्डब्लास्ट गरिएको सतह | सतह तयारी वा निर्दिष्ट बाह्य समाप्त | कुन अनुहारहरू उपचार गरिन्छ र कुन परिशुद्धता वा सील अनुहारहरू सुरक्षित हुनुपर्छ |
| जस्ती वा निकल प्लेटेड सतह | सहमत वातावरणको लागि अतिरिक्त सतह संरक्षण | कोटिंग सामग्री, मोटाई मापदण्ड, मास्क क्षेत्र, आयामी भत्ता र मरम्मत विधि |
कोटिंगले अनुपयुक्त आधार सामग्री, कमजोर ज्यामिति वा क्षतिग्रस्त सील अनुहारलाई सुधार गर्दैन। यदि रेखाचित्रले मास्क गरिएका सतहहरू र अन्तिम आयामहरू परिभाषित गर्दैन भने यसले क्लोज-फिटिंग दर्तालाई पनि परिवर्तन गर्न सक्छ। सहिष्णुता उपचार गर्नु अघि वा एसेम्बलीको लागि तयार भएको भागमा लागू हुन्छ भन्ने निर्णय गर्नुहोस्।
हाम्रो कारखाना दृश्य:हामीले काम गर्ने अनुहारहरूलाई सुरक्षित बाह्य अनुहारहरूबाट अलग गर्छौं। सील जग्गा, पत्ता लगाउने व्यास वा टाइट बोरले दुर्घटनावश कोटिंग प्राप्त गर्नु हुँदैन। रेखाचित्रमा उपचार सीमाहरू चिन्ह लगाउने समाप्त भागहरू आइपुगे पछि तिनीहरूलाई समाधान गर्नु भन्दा धेरै सुरक्षित छ।



प्रतिस्थापन ब्यारेल फ्ल्यान्ज कसरी मापन गर्ने
पुरानो भागले मूल्यवान भौतिक प्रमाण प्रदान गर्दछ, तर यसले अब उप्रान्त ज्यामितिलाई प्रतिनिधित्व नगर्न सक्छ। रेजिस्टर लगाउन सकिन्छ, अनुहार मर्मतको क्रममा स्किम गर्न सकिन्छ र तातोले प्लेटलाई विकृत गर्न सक्छ। मौलिक मेसिन वा एसेम्बली रेखाचित्र उपलब्ध हुँदा सबैभन्दा राम्रो सुरुवात अधिकार रहन्छ।
- स्थापित विधानसभा फोटो।रेकर्ड प्रवाह दिशा, कम्पोनेन्ट क्रम, केन्द्ररेखा, समर्थन, हीटर, सेन्सर र disassembly अघि पहुँच।
- दुवै मिलन अवयवहरू पहिचान गर्नुहोस्।ब्यारेल, एडाप्टर, स्क्रिन चेन्जर, कन्फ्लुन्स कोर, गियरबक्स-साइड संरचना वा प्रत्येक अनुहारमा जोडिएको डाइ हेड नोट गर्नुहोस्।
- प्रमाण परिवर्तन नगरी सफा गर्नुहोस्।पोलिमर हटाउनुहोस् र किनाराहरू गोलाकार नगरी वा असफलताको व्याख्या गर्ने पहिरन चिन्हहरू पालिस नगरी।
- तथ्याङ्कहरू स्थापना गर्नुहोस्।रेकर्डिङ आयामहरू अघि प्राथमिक सील वा माउन्टिङ अनुहार, बोर वा दर्ता अक्ष र एक कोणीय विशेषता छनौट गर्नुहोस्।
- प्रत्येक इन्टरफेस मापन गर्नुहोस्।रेकर्ड बोर, बाहिरी व्यास, मोटाई, प्रत्येक चरण र गहिराई, बोल्ट ढाँचा, थ्रेडहरू, काउन्टरबोरहरू, अनुहार सुविधाहरू र अभिमुखीकरण।
- मिलन भागहरू मापन गर्नुहोस्।एक प्रतिलिपि लगाएको फ्ल्यान्जले पुरानो त्रुटि पुन: उत्पादन गर्न सक्छ। वास्तविक पुरुष र महिला दर्ताहरू, उपलब्ध बोल्ट संलग्नता र सिल स्थान प्रमाणित गर्नुहोस्।
- नयाँ रेखाचित्रमा विवादहरू समाधान गर्नुहोस्।नमूना, मूल रेखाचित्र र मिलन मापन तुलना गर्नुहोस्, त्यसपछि उद्देश्य कार्य पुनर्स्थापना गर्ने आयाम अनुमोदन गर्नुहोस्।
न्यूनतम फोटो सेट:एउटा स्थापित सिंहावलोकन, दुबै फ्ल्यान्ज अनुहारहरू, एक साइड दृश्य, ब्यारेल वा डाइ-हेड नेमप्लेट, प्रत्येक चिन्ह वा भाग नम्बर, छाप, र क्षतिको नजिकको दृश्य। अभिमुखीकरणको लागि भागको छेउमा स्केल राख्नुहोस्, तर परिप्रेक्ष्य फोटोहरूबाट महत्वपूर्ण आयामहरू कहिल्यै गणना नगर्नुहोस्।
ट्विन-स्क्रू वा बहु-घटक परियोजनाहरूको लागि, कोणीय अभिमुखीकरण सावधानीपूर्वक जाँच गर्नुहोस्। एक बोल्ट ढाँचा सिमेट्रिक हुन सक्छ जबकि पिघल खोल्ने, हीटर टर्मिनल, सेन्सर पोर्ट वा समर्थन छैन। असेंबली सँगै बोल्ट गर्न सकिन्छ र अझै पनि प्रयोग गर्न नसकिने स्थितिमा घुमाउन सकिन्छ।
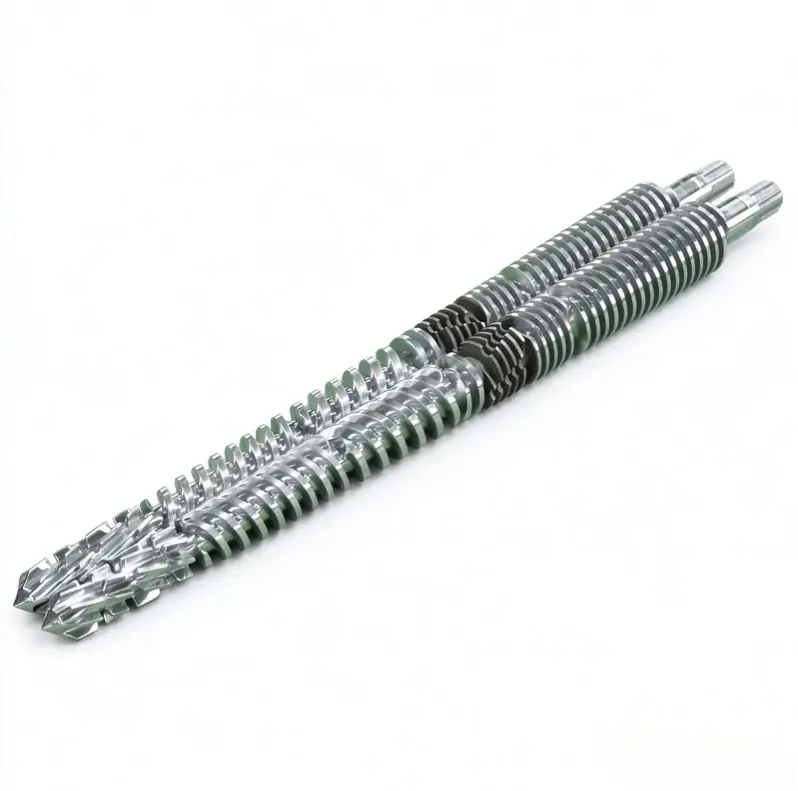
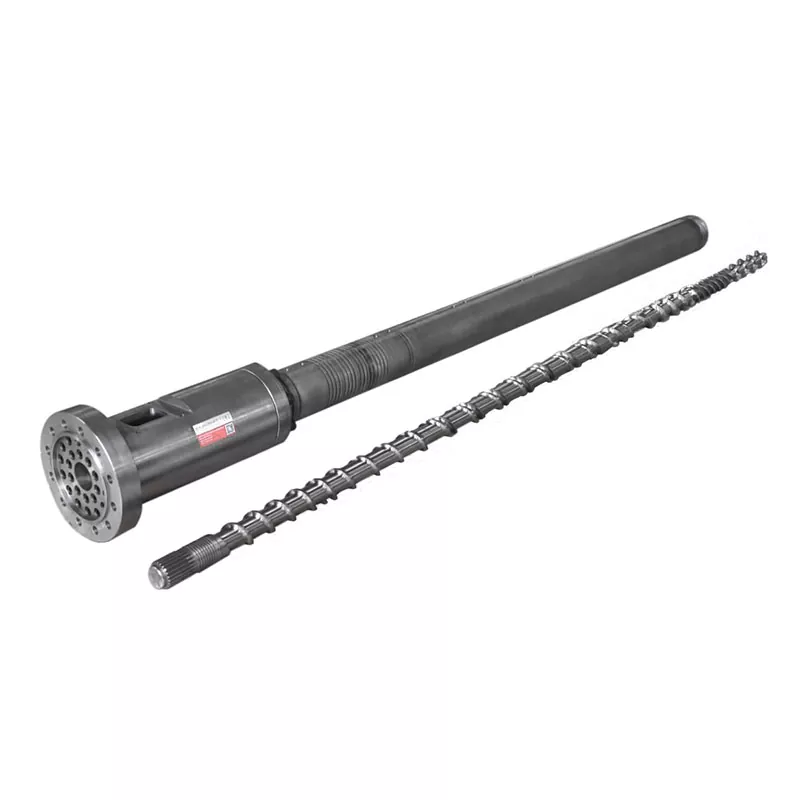
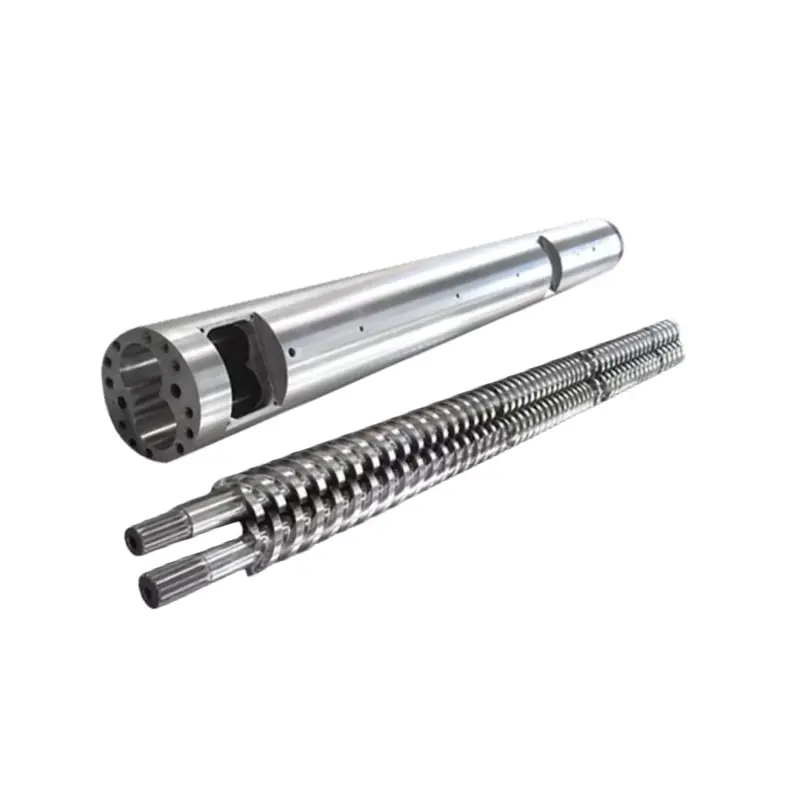
सम्बन्धित उत्पादन परिवार साझेदारी गर्नुहोस् ताकि आपूर्तिकर्ताले प्रणाली बुझून्। नन्हैयाले समर्थन गरेका छन्एकल पेंच, समानान्तर जुम्ल्याहा पेंचरशंक्वाकार जुम्ल्याहा पेंच बैरलअनुप्रयोगहरू, प्लसextruder संगम कोरर अनुकूलित मर इन्टरफेस।
मेसिन क्षमताले रेखाचित्रलाई समर्थन गर्दछ, तर यसलाई प्रतिस्थापन गर्दैन
नन्हैयाकोउत्पादन उपकरणपृष्ठ 0.02 मिमी को सीएनसी ड्रिलिंग र मिलिङ स्थिति शुद्धता सूची। यसले अनियमित स्क्रू उडानहरू र विशेष फ्ल्यान्ज संरचनाहरूको लागि पाँच-अक्ष मेसिनिङ पनि पहिचान गर्दछ। यी क्षमताहरू जटिल प्वाल ढाँचा र flange सुविधाहरू सान्दर्भिक छन्।
मेसिनको प्रकाशित स्थिति क्षमता स्वचालित रूपमा प्रत्येक समाप्त फ्ल्यान्जको सहनशीलता होइन। वास्तविक स्वीकृति रेखाचित्र, प्रक्रिया मार्ग, फिक्स्चर, सामग्री अवस्था, गर्मी उपचार वा कोटिंग अनुक्रम र सहमत निरीक्षण विधिबाट आउँछ।
| निर्माण चरण | नियन्त्रण प्रश्न | उपयोगी खरीददार रेकर्ड |
|---|---|---|
| सामग्री रसिद | के सामग्री अर्डरमा उल्लेख गरिएको ठ्याक्कै ग्रेड र फारमसँग मेल खान्छ? | सामाग्री प्रमाणपत्र जब अनुबंध मा निर्दिष्ट |
| डाटाम मेसिनिंग | कुन अनुहार र अक्षले पछिका सुविधाहरू नियन्त्रण गर्नेछ? | स्पष्ट मिति योजना संग स्वीकृत रेखाचित्र |
| बोर र दर्ता मेसिनिङ | के मिलन व्यास, गहिराई र फिट सही क्रम मा उत्पादन गरिन्छ? | महत्वपूर्ण इन्टरफेस सुविधाहरूको लागि आयामी रिपोर्ट |
| प्वाल उत्पादन | के पिच सर्कल, कोणीय अभिमुखीकरण, थ्रेड र गहिराई सही रूपमा सन्दर्भ गरिएको छ? | ढाँचा निरीक्षण परिणाम र थ्रेड प्रमाणिकरण |
| अनुहार परिष्करण | के सिल ज्यामिति, समतलता र सतह आवश्यकताहरू सुरक्षित छन्? | निर्दिष्ट अनुहार निरीक्षण र सतह रेकर्ड |
| गर्मी वा सतह उपचार | के उपचारले आकार, समतलता, कठोरता वा सुरक्षित क्षेत्रहरू परिवर्तन गर्छ? | आवश्यकता अनुसार उपचार प्रमाणपत्र र अन्तिम आयामी निरीक्षण |
| अन्तिम अंकन र प्याकिङ | के बिरुवाले परिमार्जन, अभिमुखीकरण र संभोग संयोजन पहिचान गर्न सक्छ? | पार्ट मार्किङ, निरीक्षण रिलीज र सुरक्षित प्याकेजिङ्ग |



हाम्रो कारखाना दृश्य:एक सहिष्णुता एक कारण र एक निरीक्षण विधि हुनुपर्छ। हामी भेट्टाउने, सिल गर्ने र पङ्क्तिबद्ध गर्ने सुविधाहरूलाई कडा गर्छौं जहाँ विधानसभालाई नियन्त्रण चाहिन्छ। प्रत्येक आयाममा सबैभन्दा सानो सम्भावित सहिष्णुता लागू गर्नाले मात्र लागत थप्छ र वास्तवमा उपयुक्त निर्णय गर्ने सुविधाहरूबाट विचलित हुन सक्छ।
के सामान्य flange समस्याहरु तपाईलाई भनिरहेका छन्
एक जडान समस्या विरलै एक फोटो द्वारा निदान गरिन्छ। लक्षण देखा पर्दा रेकर्ड गर्नुहोस्, चाहे तापक्रम वा दबाबमा परिवर्तन हुन्छ, र ठ्याक्कै कहाँ चुहावट, चाल वा क्षति सुरु हुन्छ। एक पटकमा एउटा नियन्त्रित चर परिवर्तन गर्नुहोस्।
| समस्या देखियो | सम्भावित कारणहरू छानबिन गर्न | खरिद पाठ |
|---|---|---|
| नयाँ फ्ल्यान्ज दर्तामा प्रवेश गर्दैन | गलत व्यास वा फिट, पत्ता लगाउने अनुहारमा कोटिंग, बुर, फोहोर, थर्मल अवस्था वा मिलन-भाग विकृति | राज्यको अन्तिम उपचार गरिएको आयाम, फिट, लीड-इन र निरीक्षण तापमान |
| बोल्ट प्वालहरू पङ्क्तिबद्ध गर्दैनन् | गलत पिच सर्कल, प्वाल गणना, एङ्गुलर ड्याटम, ह्यान्डनेस, थ्रेड वा रेखाचित्र संशोधन | देखिने अभिमुखीकरण सुविधाबाट पूर्ण ढाँचाको आयाम गर्नुहोस् |
| तताउने समयमा चुहावट देखिन्छ | थर्मल आन्दोलन, अनुपयुक्त सिल, अनुहार विकृति, प्रिलोडको हानि वा अनुमोदित आधार बाहिर तापमान | प्रणाली समीक्षामा थर्मल चक्र, सिल विशिष्टता र बोल्टिङ विधि समावेश गर्नुहोस् |
| चुहावट एक क्षेत्र मा रहन्छ | स्थानीय अनुहार क्षति, दूषितता, असमान समतलता, गलत संरेखण वा बाह्य झुकाउने भार | अनुहार नियन्त्रणहरू निर्दिष्ट गर्नुहोस् र संलग्न विधानसभा समर्थन गर्नुहोस् |
| पोलिमर जोडमा घट्छ | आन्तरिक चरण, मृत खल्ती, कुनै न कुनै क्षति, चुहावट मार्ग वा इन्टरफेस नजिकको अत्यधिक निवास | जम्मा भएको पग्लिएको मार्गलाई नियन्त्रण गर्नुहोस्, न केवल बाह्य फ्ल्यान्ज आयामहरू |
| फास्टनरहरू बारम्बार ढीला वा असफल हुन्छन् | गलत फास्टनर स्पेसिफिकेशन, असमान एसेम्बली, थर्मल साइकल चलाउने, कम्पन, ओभरलोड वा विकृत अनुहारहरू | जिम्मेवार इन्जिनियरलाई पूर्ण जोइन्टको लागि बोल्टिङ र कस्ने परिभाषित गर्नुहोस् |
| जंग जडान मा सुरु हुन्छ | अनुपयुक्त सामग्री, क्षतिग्रस्त कोटिंग, फँसिएको प्रदूषण, असंगत वातावरण वा ग्याल्भेनिक अवस्था | सामग्री र उपचार चयन गर्नु अघि वास्तविक रासायनिक र सफाई वातावरण वर्णन गर्नुहोस् |
थप टोक़ एक निदान होइन।अत्यधिक कसले थ्रेडहरू, बोल्टहरू, अनुहारहरू, सिलहरू वा जडान गरिएका उपकरणहरूलाई क्षति पुर्याउन सक्छ। मेसिनलाई अलग गर्नुहोस् र सुरक्षित बनाउनुहोस्, त्यसपछि योग्य कर्मचारीहरूलाई पूर्ण जोइन्ट निरीक्षण गर्नुहोस् र अनुमोदित असेंबली प्रक्रिया पालना गर्नुहोस्।
यदि flange a मा जडान हुन्छपाइप एक्सट्रुजन मर टाउको, समर्थन र केन्द्र रेखा साथै संयुक्त जाँच गर्नुहोस्। यदि यो नजिक जडान हुन्छप्लास्टिक extruder गियरबक्सवा ब्यारेल समर्थन, मेसिन संरचनाले इन्टरफेसलाई पङ्क्तिबद्धताबाट बाहिर निकालेको छैन भनेर प्रमाणित गर्नुहोस्।
एक्स्ट्रुडर ब्यारेल फ्ल्यान्ज RFQ चेकलिस्ट
पूर्ण RFQ ले आपूर्तिकर्तालाई खरिदकर्ताले स्थापना गर्ने अपेक्षा गरेको भाग उद्धृत गर्न अनुमति दिन्छ। सम्भव भएसम्म संशोधन-नियन्त्रित रेखाचित्र संलग्न गर्नुहोस् र अझै पनि ईन्जिनियरिङ् पुष्टि आवश्यक पर्ने प्रत्येक वस्तुमा चिन्ह लगाउनुहोस्।
- Flange प्रकार्य र सटीक स्थापना स्थिति
- मेसिन निर्माता, मोडेल र धारावाहिक सन्दर्भ
- दुवै मिलन घटक रेखाचित्र वा भाग संख्या
- बाहिरी व्यास र सबै स्थानीय खाम सीमाहरू
- केन्द्रीय बोर र आन्तरिक संक्रमण ज्यामिति
- समग्र मोटाई, हबहरू, चरणहरू र विश्रामहरू
- व्यास, गहिराई, फिट र लीड-इनहरू दर्ता गर्नुहोस्
- बोल्ट मात्रा, पिच सर्कल र कोणीय डाटाम
- क्लियरेन्स-प्वाल, काउन्टरबोर वा थ्रेड विवरणहरू
- सील अनुहार, नाली, ग्यास्केट वा सील विशिष्टता
- आवश्यक फारम, अभिमुखीकरण र स्थिति नियन्त्रणहरू
- सटीक सामग्री ग्रेड र गर्मी उपचार
- सतह उपचार, मास्किङ र अन्तिम आयामहरू
- सामान्य र डिजाइन तापमान जानकारी
- सामान्य र डिजाइन दबाव जानकारी
- मध्यम, बहुलक सूत्र र सफाई एक्सपोजर
- बाह्य भार, समर्थन र थर्मल चक्र
- लागू मानक, संस्करण र परियोजना नियमहरू
- मात्रा, स्पेयर-पार्ट रणनीति र मार्किंग
- सामग्री, उपचार र निरीक्षण कागजातहरू
- आवश्यक फिट जाँच वा सहमत प्रणाली परीक्षण
- प्रतिस्थापनको लागि फोटो र अवस्था रिपोर्ट
हाम्रो कारखाना दृश्य:तस्बिरहरूले हामीलाई कहाँ हेर्ने भनेर बताउँछन्, नमूनाहरूले हामीलाई अहिले के अवस्थित छ र रेखाचित्रहरूले हामीलाई के उत्पादन गर्ने भनेर बताउँछन्। एक बलियो प्रतिस्थापन आदेश उपलब्ध हुँदा सबै तीन प्रयोग गर्दछ। यदि तिनीहरू असहमत छन् भने, हामी सबैभन्दा सुविधाजनक मापन छनोट गर्नुको सट्टा अनुमोदन कोर्नमा रोक्छौं।
संभोग इन्टरफेस वरिपरि स्वीकृति निर्माण गर्नुहोस्
निरीक्षणले रेखाचित्र समीक्षाको क्रममा पहिचान गरिएका जोखिमहरू पालना गर्नुपर्छ। एउटा साधारण फ्ल्यान्जलाई छोटो आयामी रिपोर्ट चाहिन्छ। दबाव-सीमा कम्पोनेन्ट, विशेष एडाप्टर वा क्लोज-फिट प्रतिस्थापनलाई जिम्मेवार ईन्जिनियरिङ् प्रक्रिया अन्तर्गत थप रेकर्डहरू, साक्षी निरीक्षण वा प्रणाली परीक्षण आवश्यक पर्दछ।
| स्वीकृति गेट | प्रमाण | रिलिज प्रश्न |
|---|---|---|
| रेखाचित्र अनुमोदन | तथ्याङ्क, आयाम, सहिष्णुता, सामग्री, उपचार र नोटहरूको साथ हस्ताक्षर गरिएको संशोधन | के रेखाचित्रले अनुमानहरूमा भर नभई अभिप्रेत मिलन सम्मेलनको वर्णन गर्दछ? |
| सामाग्री र उपचार | आवश्यक प्रमाणपत्रहरू भाग वा उत्पादन धेरैसँग लिङ्क गरिएको छ | के अभिलेखहरू अर्डरमा भनिएको ग्रेड र उपचारसँग मेल खान्छ? |
| आयामी निरीक्षण | बोर, दर्ता, मोटाई, बोल्ट ढाँचा, सिल ज्यामिति र निर्दिष्ट ज्यामितीय नियन्त्रणहरूको लागि परिणामहरू | के कार्यात्मक सुविधाहरू सबै प्रक्रिया पछि स्वीकृत सीमा भित्र छन्? |
| दृश्य अवस्था | अनुहार, थ्रेड, कोटिंग, किनारा र मार्किंग को फोटो र निरीक्षण | के सील र पत्ता लगाउने सतहहरू सफा, सुरक्षित र अस्वीकार्य क्षतिबाट मुक्त छन्? |
| मिलन जाँच | क्रेता द्वारा आपूर्ति गरिएको मिलन भागहरू, गेजहरू वा एक सहमत निरीक्षण फिक्स्चरसँग फिट गर्नुहोस् | के सभाले जबरजस्ती नभई उद्देश्यले पत्ता लगाउने, उन्मुख गर्ने र बाँधेर राख्छ? |
| प्रणाली वा दबाव परीक्षण | सहमत प्रक्रिया, जिम्मेवार अनुमोदन र आवश्यक पर्दा रेकर्ड परिणाम | फ्ल्यान्जको वास्तविक दायरा र संचालन नियमहरूको लागि सही परीक्षण गरिएको थियो? |
| ढुवानी रिलीज | भाग पहिचान, सुरक्षा, प्याकिङ सूची र कागजात प्याक | के प्राप्त गर्ने बिरुवाले सही संशोधन पहिचान, संरक्षण र स्थापना गर्न सक्छ? |
स्थापना समर्थन वा मर्मत योजनाको लागि, Nanhaiya को समीक्षा गर्नुहोस्प्राविधिक सेवा। आपूर्तिकर्ता चयन पनि समावेश हुन सक्छकम्पनी प्रोफाइल, उत्पादन उपकरणर वर्तमानप्रमाणपत्रहरू.
बारम्बार सोधिने प्रश्नहरू
एक्स्ट्रुडर ब्यारेल फ्ल्यान्ज उद्धृत गर्न के जानकारी आवश्यक छ?
बाहिरी व्यास, बोर, मोटाई, पत्ता लगाउने रजिष्टर, बोल्ट मात्रा, बोल्ट-प्वाल वा थ्रेड साइज, पिच-सर्कल व्यास, प्वाल अभिमुखीकरण, सील अनुहार र मिलन घटकको लागि नियन्त्रित रेखाचित्र वा स्पष्ट आयामहरू पठाउनुहोस्। एक्स्ट्रुडर मोडेल, सामग्री, सञ्चालन तापमान र दबाव आधार, सतह उपचार, मात्रा र आवश्यक निरीक्षण कागजातहरू थप्नुहोस्।
के ANSI, DIN वा JIS एक ब्यारेल flange निर्दिष्ट गर्न पर्याप्त छ?
होइन। मानक पाइप फ्ल्यान्जको लागि सही मानक नम्बर, संस्करण, साइज, मूल्याङ्कन, फेसिङ, सामग्री र मिलन कम्पोनेन्ट आवश्यक हुन्छ। कस्टम एक्स्ट्रुडर वा डाइ-हेड फ्ल्यान्जलाई नियन्त्रित मेसिनरी रेखाचित्र पनि आवश्यक पर्न सक्छ किनभने यसको दर्ता, पिघलने मार्ग, बोल्ट अभिमुखीकरण र समग्र ज्यामिति पाइप-फ्लान्ज मानक बाहिर जान सक्छ।
PN6, PN10, PN16, PN25, PN40 र PN63 को नन्हैया फ्ल्यान्ज पृष्ठमा के हो?
तिनीहरू नन्हैया ब्यारेल फ्ल्याङ्गहरूका लागि सूचीबद्ध दबाव-वर्ग विकल्पहरू हुन्। तिनीहरू प्रत्येक सामग्री र तापमानको लागि विश्वव्यापी काम-दबाव ग्यारेन्टी होइनन्। खरिद विनिर्देशले चयन गरिएको PN वर्गलाई सटीक मानक, आयाम, सामग्री, तापक्रम आधार, बोल्टिङ, सिल र लागू हुने प्रणाली डिजाइन नियमहरूसँग जडान गर्नुपर्छ।
मैले ब्यारेल फ्ल्यान्जको लागि कुन सामग्री छनौट गर्नुपर्छ?
नन्हैयाले कार्बन स्टील, स्टेनलेस स्टील र एलोय स्टिल विकल्पहरू प्रदान गर्दछ। चयनले लोड, तापक्रम, जंगको जोखिम, पोलिमर वा additives संग सम्पर्क, वेल्डिङ आवश्यकताहरू, मिलन-भाग सामग्री, सतह उपचार र डिजाइन नियम नियमहरू विचार गर्नुपर्छ। सामग्री परिवारद्वारा मात्र अर्डर गर्नुको सट्टा स्वीकृत रेखाचित्रमा सही ग्रेड बताउनुहोस्।
मैले प्रतिस्थापन एक्स्ट्रुडर फ्ल्यान्ज कसरी नाप्ने?
बोर, बाहिरी व्यास, समग्र मोटाई, रेजिस्टर व्यास र गहिराइ, बोल्ट मात्रा, प्वाल वा थ्रेड साइज, पिच-सर्कल व्यास, कोणीय अभिमुखीकरण र सील सुविधाहरू मापन गर्नुहोस्। मिलन भाग, प्रवाह दिशा र विधानसभा स्थिति रेकर्ड गर्नुहोस्। मूल मेसिन रेखाचित्रसँग मापनहरू तुलना गर्नुहोस् किनभने हटाइएका भागहरू पहिरिएका, विकृत वा पहिले मर्मत गरिएको हुन सक्छ।
किन स्थापना पछि एक्स्ट्रुडर फ्ल्यान्ज चुहावट हुन्छ?
सम्भावित कारणहरूमा क्षतिग्रस्त वा अनुपयुक्त सील अनुहार, गलत ग्यास्केट वा सिल, फ्ल्यान्ज-अनुहार विरूपण, खराब दर्ता पङ्क्तिबद्धता, प्रदूषण, असमान बोल्टिङ, अनुपयुक्त फास्टनर, थर्मल आन्दोलन वा स्वीकृत डिजाइन बाहिरको दबाब र तापमान अवस्था समावेश छ। थप कडा बल लागू गर्नु अघि कारण पत्ता लगाउनुहोस्।
के एक आपूर्तिकर्ताले नमूनाबाट लगाएको ब्यारेल फ्ल्यान्ज प्रतिलिपि गर्न सक्छ?
एक भौतिक नमूना उपयोगी छ, तर यो मात्र अधिकार हुनु हुँदैन। पहिरन, जंग, पुन: मेसिनिंग, मर्मत र थर्मल विकृतिले महत्वपूर्ण आयामहरू परिवर्तन गर्न सक्छ। उपलब्ध हुँदा मौलिक रेखाचित्र प्रयोग गर्नुहोस्, मिलन अवयवहरू मापन गर्नुहोस् र प्रतिस्थापन रेखाचित्र स्वीकृत हुनु अघि कुन आयामहरू पुनर्स्थापित गरिनेछ भनेर सहमत हुनुहोस्।
कस्टम ब्यारेल फ्ल्यान्ज कसरी स्वीकार गर्नुपर्छ?
पहिले रेखाचित्र अनुमोदन गर्नुहोस्, त्यसपछि आदेश द्वारा आवश्यक सामग्री र उपचार रेकर्ड प्रमाणीकरण गर्नुहोस्। रेखाचित्र विरुद्ध बोर, दर्ता, मोटाई, बोल्ट ढाँचा, सील ज्यामिति र निर्दिष्ट फारम वा स्थिति नियन्त्रणहरू निरीक्षण गर्नुहोस्। व्यावहारिक हुँदा मिलन भागहरूसँग फिट पुष्टि गर्नुहोस्, र लागू इन्जिनियरिङ प्रक्रिया अन्तर्गत सहमत प्रणाली वा दबाव परीक्षण मात्र प्रदर्शन गर्नुहोस्।
प्राविधिक सन्दर्भ
- नन्हैया ब्यारेल फ्ल्यान्ज: पहिलो-पक्ष सामग्री, मानक, सतह उपचार, PN विकल्प, अनुप्रयोग र उत्पादन छविहरू।
- नन्हैया उत्पादन उपकरण: पहिलो-पक्ष मेसिनिंग क्षमताहरू र प्रकाशित उपकरण स्थिति डेटा।
- ASME B16.5-2020 सिंहावलोकन: आधिकारिक ASME स्कोप र पाइप flanges र flanged फिटिंग लागि सामग्री।
- ISO 286-1: 2010: रेखीय आकार र फिटहरूमा सहिष्णुताका लागि कोड प्रणालीको आधिकारिक ISO विवरण।
- ISO 1101: 2017: फारम, अभिमुखीकरण, स्थान र रनआउटको लागि ज्यामितीय सहिष्णु भाषाको आधिकारिक ISO विवरण।
मानकहरू किन्न वा तिनीहरूका आधिकारिक प्रकाशकहरू मार्फत पहुँच गर्नुपर्दछ जब तिनीहरूको पूर्ण आवश्यकताहरू आवश्यक हुन्छ। जिम्मेवार इन्जिनियरले उत्पादन वा परीक्षण गर्नु अघि लागू संस्करण, अधिकार क्षेत्र र परियोजना नियमहरू पुष्टि गर्नुपर्छ।
सम्पादकीय नोट: यो गाइडले नन्हैयाको हालको उत्पादन विकल्पहरूलाई एप्लिकेसन-विशेष इन्जिनियरिङ निर्णयहरूबाट अलग गर्छ। अन्तिम दबाव डिजाइन, बोल्टिङ, सील, सामग्री ग्रेड, सहिष्णुता र स्वीकृति आवश्यकताहरू अनुमोदित खरीद विशिष्टतामा पुष्टि हुनुपर्छ।