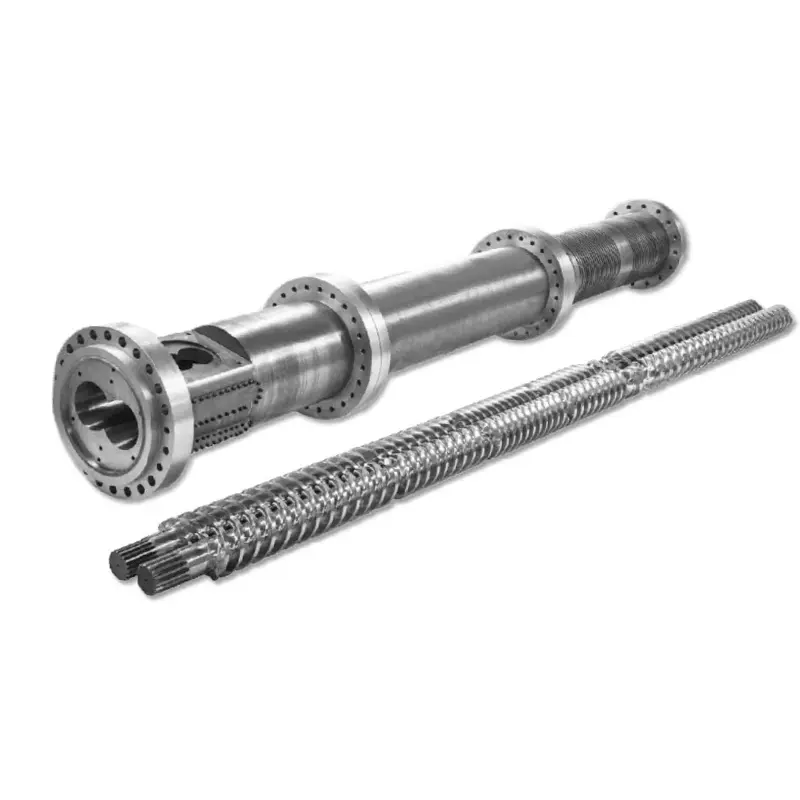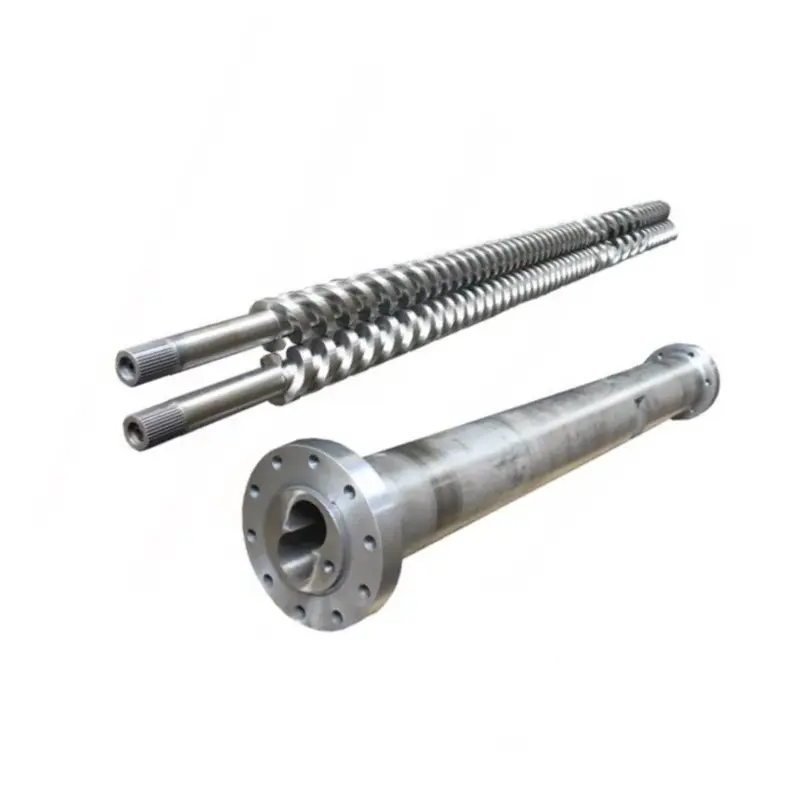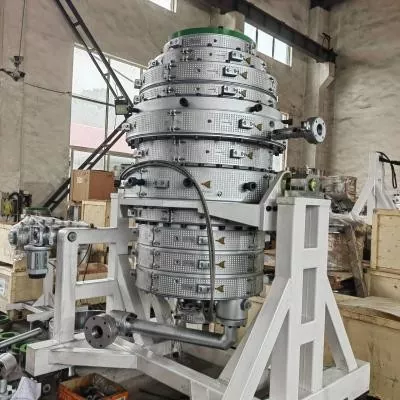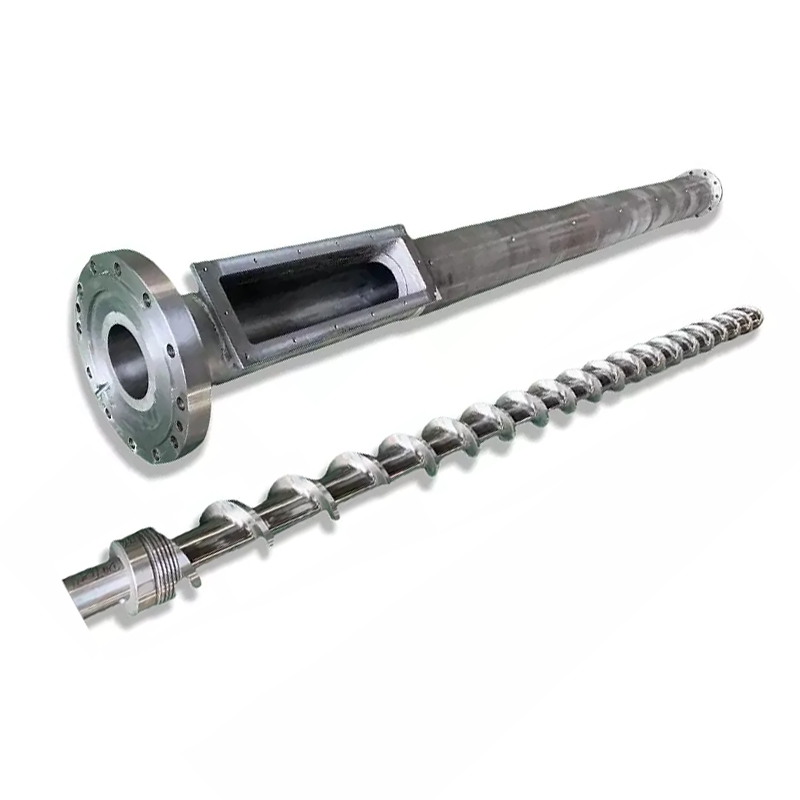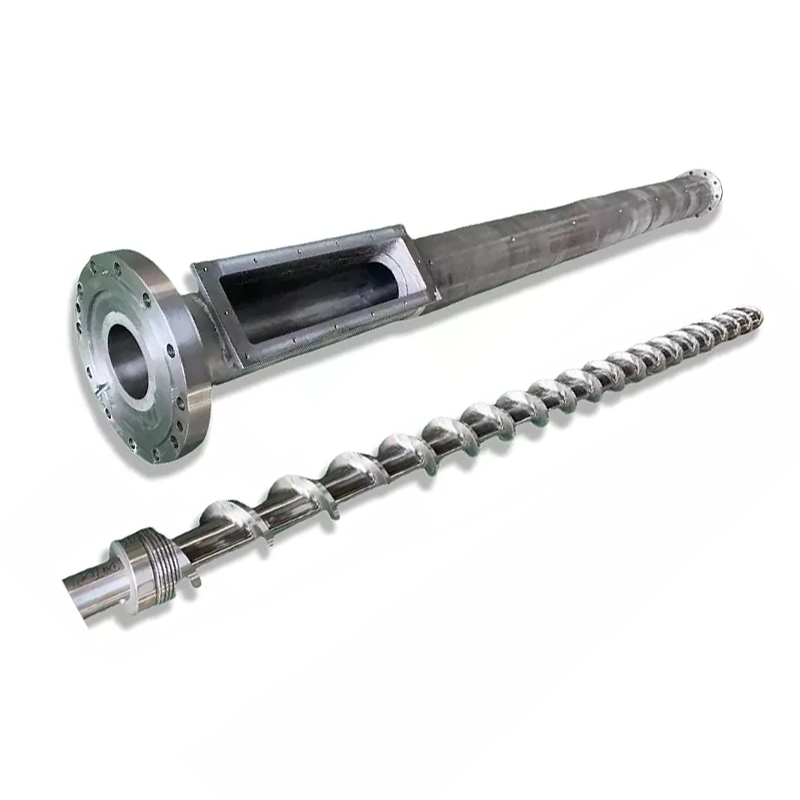

स्क्रू ब्यारेलले वास्तवमा के गर्छ
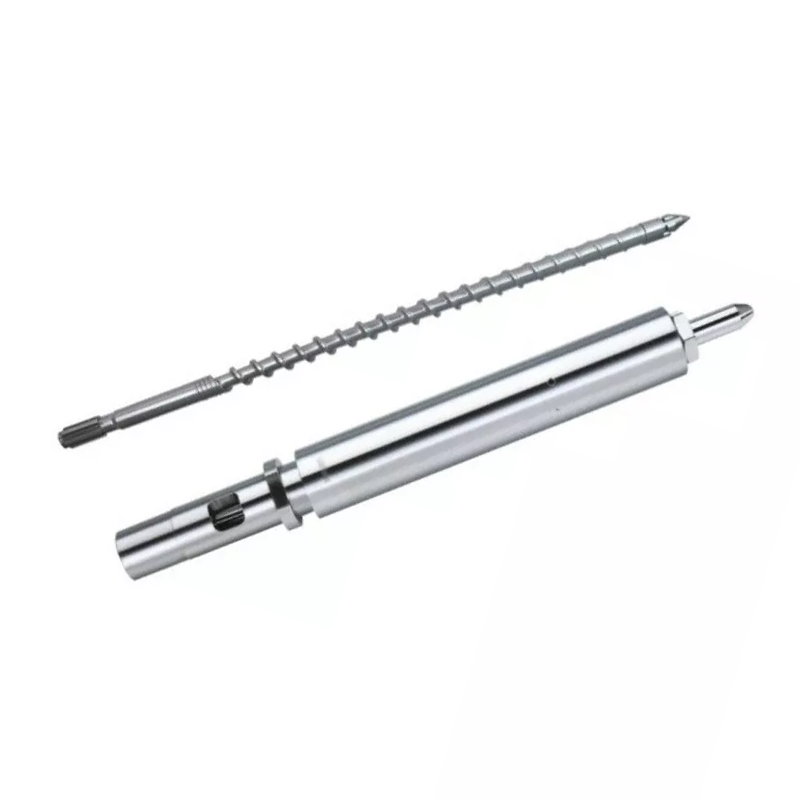
पेंच र ब्यारेल मिल्दो जोडीको रूपमा काम गर्दछ। यहाँ प्रत्येक चक्र अनुक्रम छ:
- खुवाउने- प्लास्टिकका छर्राहरू हपरबाट फिड जोनमा खस्छन्।
- पिघल्दै- घुमाउने पेंचले कतरनी गर्मी उत्पन्न गर्दछ। ब्यारेल हीटरको साथ संयुक्त, छर्राहरू पग्लिन्छ र कम्प्रेस हुन्छ।
- मिटरिङ- इन्जेक्सन अघि पिघल तापमान र दबाब मा एक समान हुन्छ।
- इंजेक्शन- स्क्रू प्लन्जर जस्तै अगाडि बढ्छ, पग्लिएको प्लास्टिकलाई मोल्डमा धकेल्छ।
प्रत्येक डिजाइन चर - ज्यामिति, क्षेत्र अनुपात, सतह उपचार - ती चार चरणहरू कत्तिको राम्ररी हुन्छ असर गर्छ। ती मध्ये कुनै एकमा बेमेल उत्पादन समस्याको रूपमा देखा पर्दछ।
निर्णय १: L/D अनुपात
L/D अनुपात (स्क्रू फ्लाइट लम्बाइ यसको व्यास द्वारा विभाजित) विशिष्ट पानामा सबैभन्दा महत्त्वपूर्ण संख्या हो। यसले निवास समय, मिश्रण गुणस्तर, र गर्मी वितरण नियन्त्रण गर्दछ।धेरै जसो सामान्य-उद्देश्य इंजेक्शन मोल्डिंग अनुप्रयोगहरूले 20:1 प्रयोग गर्दछ।
| राल | L/D सिफारिस गर्नुभयो |
|---|---|
| PP, PE, PS (मानक) | १८:१ – २०:१ |
| एबीएस, पीसी | २०:१ – २४:१ |
| PVC (तातो-संवेदनशील) | १६:१ – २०:१ |
| PET | २०:१ – २२:१ |
| नायलन (PA) | १८:१ – २०:१ |
| GF-प्रबलित सामग्री | २०:१ – २४:१ |
निर्णय २: सङ्कुचन अनुपात
कम्प्रेसन अनुपात (CR) ले फिड जोनबाट मिटरिङ जोनमा स्क्रू च्यानल कति साँघुरो हुन्छ भनेर नाप्छ। उच्च सीआरले पिघललाई अझ आक्रामक रूपमा कम्प्रेस गर्छ — बिस्तारै नरम हुने अनाकार रेजिनका लागि राम्रो। तल्लो CR हल्का छ, जुन तपाईंलाई गर्मी-संवेदनशील वा फाइबरले भरिएको सामग्रीहरूको लागि आवश्यक छ।
| राल | सङ्कुचन अनुपात |
|---|---|
| ABS, PC, PMMA (अनाकार) | ३.० - ३.५:१ |
| PP, PE, नायलॉन (अर्ध क्रिस्टलीय) | २.५ - ३.०:१ |
| PVC | २.० - २.५:१ |
| PET | २.३ - २.६:१ |
| GF-प्रबलित (≥15%) | २.० - २.५:१ |
निर्णय 3: क्षेत्र अनुपात
एक मानक इंजेक्शन पेंच तीन क्षेत्रहरूमा विभाजित हुन्छ। प्रत्येक क्षेत्रको अनुपात कुल L/D जत्तिकै महत्त्वपूर्ण छ।
- फिड जोन (L1):गहिरो च्यानलहरू जसले हपरबाट ठोस गोलीहरू स्वीकार गर्दछ। लामो = अधिक थ्रुपुट क्षमता।
- सङ्कुचन क्षेत्र (L2):च्यानलको गहिराई क्रमशः घट्दै जान्छ। धेरै जसो पिघलिन्छ यहाँ।
- मिटरिङ जोन (L3):उथले, लगातार च्यानलहरू। इन्जेक्सन अघि एकसमान पिघल तापमान र दबाव सुनिश्चित गर्दछ।
| राल | फिड (L1) | सङ्कुचन (L2) | मिटरिङ (L3) |
|---|---|---|---|
| PP / PE | ५०% | २५% | २५% |
| एबीएस / पीसी | ४०% | ४०% | २०% |
| PET | ४०% | ४०% | २०% |
| नायलन (PA) | 35-45% | 35-40% | २०–२५% |
| PVC | ३५% | ५०% | १५% |
निर्णय 4: स्क्रू ब्यारेल सामग्री
38CrMoALA - मानक आधार रेखा
नन्हैयाको इन्जेक्शन मोल्डिङ स्क्रूबाट निर्माण गरिन्छ38CrMoALA मिश्र धातु इस्पात, तातो उपचार र निभाइयो। यो आधार सामग्रीले मानक थर्मोप्लास्टिकहरू जस्तै PE, PP, PS, र ABS लाई राम्रोसँग ह्यान्डल गर्दछ, लगभग सेवा जीवनको साथ।10,000-20,000 घण्टासामान्य सञ्चालन अवस्था अन्तर्गत।
नाइट्राइडिङ
५००–५६० डिग्री सेल्सियसमा ग्यास नाइट्राइडिङले नाइट्राइड तह बनाउँछ0.5-0.8mm मोटाईको कठोरता संग950–1050 HV (~62 HRC)। यसले उपचार नगरिएको स्टिलको तुलनामा ३०-४०% ले पहिरन प्रतिरोधलाई सुधार गर्छ। भरिएका वा हल्का भरिएका सामग्रीहरू चल्ने अधिकांश इन्जेक्शन मोल्डिङ अनुप्रयोगहरूको लागि मानक।

नन्हैया उत्परिवर्ती (अकस्मात) इंजेक्शन मोल्डिङ स्क्रू — PP, PE, र नायलन जस्ता क्रिस्टलीय रेजिनहरूको लागि उपयुक्त।
Bimetallic - घर्षण अनुप्रयोगहरूको लागि
बिमेटेलिक ब्यारेलहरूमा उच्च-मिश्र धातुको पहिरन-प्रतिरोधी अस्तर हुन्छ जुन ब्यारेल बोरमा धातुको रूपमा बाँडिएको हुन्छ। नन्हैयाको द्विधातु प्रक्रियाले एक प्राप्त गर्दछ62 HRC को भित्री बोर कठोरताब्यारेल भित्री भागको उच्च पहिरन क्षेत्र वरिपरि कडा मिश्र धातु स्प्रे वेल्डिंग मार्फत।
| आवेदन | स्क्रू सामाग्री | बैरल उपचार |
|---|---|---|
| PE, PP, PS (भरिएको छैन) | 38CrMoALA नाइट्राइड | मानक नाइट्राइड |
| ABS, PC, नायलॉन (न भरिएको) | 38CrMoALA नाइट्राइड | मानक नाइट्राइड |
| PA + GF ≤ 30% | 38CrMoALA, quenched + टेम्पर्ड | नाइट्राइड वा बाईमेटलिक |
| GF सामग्री 15-50% | Bimetallic / TC उडान किनाराहरू | बाइमेटलिक |
| पीवीसी / संक्षारक रेजिन | जंग प्रतिरोधी मिश्र धातु | बाइमेटलिक (CR ग्रेड) |
| कार्बन फाइबर भरिएको | टंगस्टन कार्बाइड | TC-स्प्रे गरिएको बोर |
निर्णय 5: स्क्रू व्यास र शट साइज
तपाईंको वास्तविक शट बीचमा पर्नु पर्छ35% र 70%स्क्रूको अधिकतम शट क्षमताको। 35% भन्दा कम, सामग्री धेरै लामो ब्यारेलमा बस्छ र गिरावटको जोखिम हुन्छ। 70% माथि, पेंच चक्र भित्र पर्याप्त छिटो रिकभर गर्न सक्दैन।
तल नन्हैयाबाट उपलब्ध सामान्य कन्फिगरेसनहरू छन्:
| इंजेक्शन रकम (g) | स्क्रू Ø × लम्बाइ (मिमी) | ब्यारेल Ø × लम्बाइ (मिमी) |
|---|---|---|
| ३०-९० | Φ३०×९०० | Φ85×860 |
| ६०–१२५ | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| १२५–३०० | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| ३००–५०० | 50×1300 | Φ125×1260 |
| ५००–७०० | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ१६०×१६८५ |
| १०००–१५०० | Φ160×3500 | Φ270×3200 |
| १३००–२५०० | Φ१७०×३४१५ | Φ317×3380 |

नन्हैया क्रमिक इन्जेक्सन मोल्डिङ स्क्रू — ABS, PC, र PMMA जस्ता अनाकार रेजिनका लागि राम्रो।
चेतावनी चिन्ह तपाईंको हालको स्क्रू कामको लागि गलत छ
- कालो दाग वा जलेको दाग- अत्याधिक बस्ने समय वा तातो ठाउँबाट अपमानजनक सामग्री। ब्यारेल तापमान क्षेत्र र स्क्रू क्लियरेन्स जाँच गर्नुहोस्।
- असंगत शट वजन- प्रायः एक पटक लगाएको नन-रिटर्न भल्भ वा ब्याकफ्लो अनुमति दिने अत्यधिक स्क्रू-टू-ब्यारेल क्लियरेन्स।
- सतहमा अंकहरू खेल्नुहोस्- पिघलमा चिस्यान वा ग्यास। अपर्याप्त पूर्व-सुकाउने वा राम्रोसँग भेन्टिङ्ग नभएको स्क्रू ज्यामिति संकेत गर्न सक्छ।
- ढिलो रिकभरी / लामो चक्र समय- प्लाष्टिकीकरण क्षमता अपर्याप्त छ। स्क्रू व्यास सम्भवतः वृद्धि गर्न आवश्यक छ।
- रंग परिवर्तनहरूमा उच्च स्क्र्याप- मिटरिङ क्षेत्रमा खराब मिश्रण। एक Maddock वा बाधा मिश्रण तत्व स्क्रू मा थपिएको अक्सर यो समाधान गर्दछ।
उद्धरण अनुरोध गर्दा तपाइँको निर्मातालाई के भन्नुहोस्
- मेसिन ब्रान्ड र मोडेल— वा गैर-मानक मेसिनहरूको लागि बोर व्यास र फ्ल्यान्ज आयामहरू
- प्राथमिक राल(हरू)- फिलर प्रकार र लागू भएमा प्रतिशत समावेश गर्नुहोस्
- शट साइज दायरा- ग्राममा न्यूनतम र अधिकतम
- लक्ष्य चक्र समय
- वर्तमान समस्याहरू तपाईंले समाधान गर्न खोज्दै हुनुहुन्छ- यदि कुनै
Nanhaiya बाट प्राविधिक सिफारिस प्राप्त गर्नुहोस्
हामी 12 घण्टा भित्र जवाफ दिन्छौं। हाम्रो ईन्जिनियरिङ् टोलीले तपाईंको मेसिन र रालको लागि सही स्क्रू ज्यामिति, सामग्री ग्रेड, र आयामहरू निर्दिष्ट गर्न सक्छ - तपाईंले उद्धरण गर्न प्रतिबद्ध हुनु अघि।