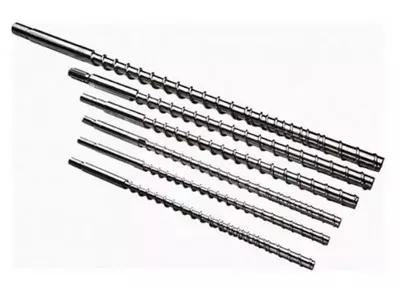
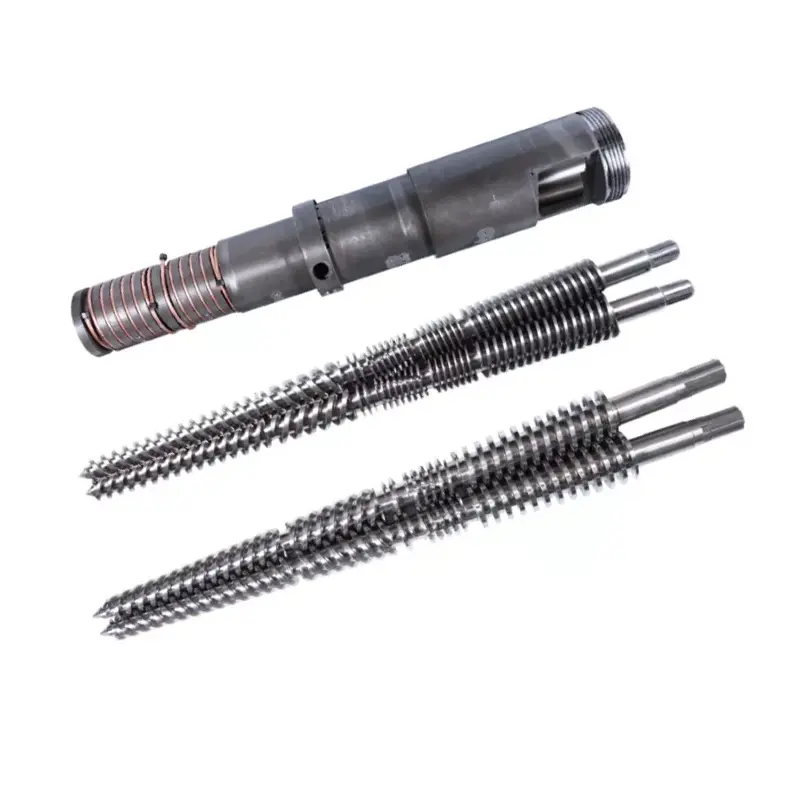
इंजेक्शन स्क्रू एल/डी अनुपातकाम गर्ने लम्बाइलाई स्क्रू व्यासद्वारा विभाजित गरिएको छ, र अधिकांश इन्जेक्शन स्क्रूहरू 18:1 देखि 25:1 सम्म चल्छन्। यहाँ कुनै विशेष पानाले तपाईंलाई बताउँदैन: तपाईंले पहिले नै स्वामित्वमा रहेको मेसिनमा L/D परिवर्तन गर्न सक्नुहुन्न। लम्बाइ ब्यारेल द्वारा तय गरिएको छ। तपाईले के परिवर्तन गर्न सक्नुहुन्छपेंच व्यास, र एक निश्चित ब्यारेलमा जुन एक छनौटले L/D, शट क्षमता, र इंजेक्शन दबाबलाई विपरीत दिशाहरूमा सँगै लैजान्छ। सानो स्क्रूले उच्च L/D, सानो शट र थप दबाब दिन्छ। त्यो ट्रेडलाई तपाइँको राल र तपाइँको भागमा मिलाउनुहोस्, र धेरै जसो L/D प्रश्नहरू आफैंले जवाफ दिनुहोस्।
इन्जेक्शन स्क्रूमा L/D अनुपात भनेको के हो
L/D पेंचको कार्य लम्बाइ हो (L) यसको बाहिरी व्यास (D) द्वारा विभाजित। चौडा भन्दा २२ गुणा लामो पेचको L/D 22:1 हुन्छ।
अनुपात आकार संग मापन। 22:1 मा 40 mm स्क्रू को 880 mm को कार्य लम्बाइ छ। 22:1 मा 80 मिमी स्क्रू 1,760 मिमी लामो छ। समान अनुपात, धेरै फरक मेसिनहरू।
अनुपातले वास्तवमा के वर्णन गर्दछस्क्रूले आफ्नो काम कति रनवे गर्नुपर्छ। खुवाउने, पिघलाउने, र मिटरिङ सबै त्यो लम्बाइमा हुन्छ। अधिक लम्बाइको अर्थ अधिक पिघलने क्षमता र अधिक मिश्रण। कम लम्बाइको अर्थ दुबैको कम, र सामग्री तातो बस्नको लागि कम समय हो।
धेरै जसो इन्जेक्शन स्क्रूहरू 18:1 र 25:1 को बीचमा अवतरण हुन्छन्, 20:1 देखि 22:1 सामान्य-उद्देश्यका मेसिनहरूमा साझा आधारमा। स्तम्भ गाईडले हाम्रोमा पूर्ण तस्विर समेट्छइंजेक्शन मोल्डिंग पेंच बैरल गाइड.
किन इंजेक्शन L/D एक्सट्रुजन L/D भन्दा छोटो छ
एक्स्ट्रुडरहरू सामान्यतया 25:1 देखि 33:1 सम्म चल्छन्। इंजेक्शन स्क्रूहरू छोटो रहन्छन्, र कारण चक्र हो, परम्परा होइन।
एक्स्ट्रुडर स्क्रू निरन्तर घुमिरहन्छ। सामाग्री एक छेउमा प्रवेश गर्दछ, मार्फत सर्छ, र अर्कोबाट छोड्छ। केही पर्खदैन।
एक इंजेक्शन पेंच फट मा काम गर्दछ। यो एक शटलाई प्लाष्टिकाइज गर्न घुमाउँछ, फिर्ता लिन्छ, त्यसपछि रोकिन्छ। यसले इन्जेक्सन गर्छ, र मोल्ड चिसो हुन्छ। त्यो सबै समयमा, ब्यारेलमा पहिले नै पिघल स्थिर रहन्छ र तातो रहन्छ।
त्यो पर्खाइ नै सम्पूर्ण भिन्नता हो। लामो ब्यारेलले धेरै पग्लन्छ, र एक इन्जेक्शन मेसिनमा, अधिक पिघल्नु भनेको थप सामग्रीहरू थप चक्रहरूमा पर्खनु हो। गर्मी-संवेदनशील रालको लागि, अतिरिक्त लम्बाइ अतिरिक्त क्षमता होइन। यो अतिरिक्त थर्मल इतिहास हो।
त्यसैले इन्जेक्शन डिजाइनले पिघलने क्षमतालाई बस्ने समयको विरुद्धमा सन्तुलनमा राख्छ, जबकि एक्सट्रुसनले प्राय: पिघलने क्षमता मात्र खरीद गर्छ।
तपाईलाई कसैले नभनेको कुरा: तपाईले L/D परिवर्तन गर्न सक्नुहुन्न
L/D को बारेमा लेखहरू तपाईले नम्बर छान्नु भएको जस्तो कुरा गर्छन्। एउटा मेसिनमा तपाईले पहिले नै स्वामित्व राख्नुहुन्छ, तपाईले गर्नुहुन्न।
L ब्यारेल द्वारा तय गरिएको छ।ब्यारेल मेसिनको फ्रेममा बोल्ट गरिएको मेशिन गरिएको दबाव पोत हो, यसको हीटर जोनहरू, फिड घाँटी, र सबै एक लम्बाइको वरिपरि माउन्ट गर्ने। कसैले ब्यारेल लामो बनाउँदैन।
त्यसैले L/D मा बाँकी रहेको चर मात्र D हो, स्क्रू व्यास। व्यास परिवर्तन गर्नुहोस्, र यसको साथ अनुपात परिवर्तन गर्नुहोस्, किनभने रेखा माथिको लम्बाइ कहिल्यै सर्दैन।
यसैले मेसिन निर्माणकर्ताहरूले एउटै मेसिनको लागि दुई वा तीन स्क्रू व्यासहरू सूचीबद्ध गर्छन्। तिनीहरूले तपाईंलाई तीन शट आकारहरू प्रस्ताव गर्दैनन्। तिनीहरूले तपाईंलाई ट्रेड-अफ कर्भमा तीन बिन्दुहरू प्रस्ताव गर्दै छन्, र शट साइज मात्र चलिरहेको चीजहरू मध्ये एक हो।
स्क्रू व्यास: लीभर जसले सबै कुरा सार्छ
एक निश्चित ब्यारेलमा, एक छनौटले एकै पटक चार चीजहरू सार्छ। यो तालिका बुझ्नुहोस् र तपाइँ इंजेक्शन L/D बुझ्नुहुन्छ।
| यदि तपाइँ एक छनौट गर्नुभयो भने ... | सानो पेंच व्यास | ठूलो पेंच व्यास |
|---|---|---|
| एल/डी अनुपात | उच्च(उस्तै L, सानो D) | तल्लो(उस्तै L, ठूलो D) |
| शट क्षमता | सानो(स्ट्रोकको प्रति मिमी कम मात्रा) | ठुलो |
| इंजेक्शन दबाब उपलब्ध छ | उच्च(सानो क्षेत्रमा समान बल) | तल्लो |
| पग्लने क्षमता प्रति शट | अझ राम्रो(कम सामग्रीको लागि अधिक L/D) | कम उदार |
| दिइएको भागको लागि निवास समय | छोटो(शटले सानो ब्यारेलको बढी प्रयोग गर्दछ) | लामो |
| सूट | साना परिशुद्धता भागहरू, पातलो पर्खालहरू, उच्च चिपचिपाहट र गर्मी-संवेदनशील रेजिनहरू | ठूला शटहरू, कमोडिटी रेजिनहरू, बाक्लो खण्डहरू |
दबाब पङ्क्ति फेरि पढ्नुहोस्, किनकि यसले मानिसहरूले अपेक्षा गरेभन्दा धेरै कामहरू निर्धारण गर्दछ। मेसिनको हाइड्रोलिक वा इलेक्ट्रिक ड्राइभले स्क्रूको पछाडि एक निश्चित बल प्रदान गर्दछ। दबाव क्षेत्र द्वारा विभाजित बल हो। एउटा सानो स्क्रूको अनुहारको क्षेत्र कम हुन्छ, त्यसैले उही बलले उच्च पग्लने दबाब उत्पन्न गर्छ।
त्यसकारण पातलो पर्खाल र उच्च चिपचिपापनको काम प्रायः सानो पेंचमा अवतरण हुन्छ: यसले पग्लन सक्ने टाइट गुहामा धकेल्न सक्छ जुन ठूलो पेंचले भर्न सक्दैन। यसको साथ आउने उच्च L/D बोनस हो, संयोग होइन।
र निवास पङ्क्ति पनि पढ्नुहोस्। यो एक हो जसले चुपचाप निर्णय गर्दछ कि तपाइँको पीसी पहेंलो छ कि छैन।

कसरी L/D ले शट साइजलाई असर गर्छ
कडा रूपमा, L/D ले शट साइज सेट गर्दैन। व्यास र स्ट्रोक गर्छ: शट भोल्युम पेंचको क्रस-सेक्शनल क्षेत्रलाई यसले कति टाढाको यात्रा गर्छ भनेर गुणा गर्छ।
तर वास्तविक मेसिनमा तपाईंले तिनीहरूलाई अलग गर्न सक्नुहुन्न, किनकि तपाईंको शट सेट गर्ने उही व्यासले तपाईंको L/D पनि सेट गर्दछ। सानो परिशुद्धता भागको लागि सानो पेंच छान्नुहोस्, र तपाईंले उही क्षणमा उच्च L/D रोज्नुभएको छ।
व्यावहारिक नतिजा एक सुखद छ। तपाईंलाई सानो शट दिने स्क्रूले तपाईंलाई सामग्रीको प्रति ग्राम थप पग्लने लम्बाइ र उच्च इंजेक्शन दबाब दिन्छ। ती तीन गुणहरू एउटै कामहरू अनुरूप छन्, जसको कारणले गर्दा व्यापार धेरै पटक सफासँग काम गर्दछ।
जहाँ यो खुसी हुन रोक्छ जब तपाईं गलत पेंच मा एक भाग जबरजस्ती। ठूलो-व्यासको स्क्रूमा एकदमै सानो शट चलाउनुहोस् र तपाईंले दुवैमा सबैभन्दा खराब प्राप्त गर्नुहुन्छ: कम L/D, तपाईंको शटको सापेक्ष ठूलो ब्यारेल भोल्युम, र सामग्री जुन धेरै लामो समयसम्म तातोमा घुम्छ।
निवास समय: गुणस्तर हत्यारा तपाईं गणना गर्न सक्नुहुन्छ
बस्ने समय भनेको पोलिमरको दिइएको टुक्रा ब्यारेल भित्र इन्जेक्सन गर्नु अघि कति समयसम्म तातो रहन्छ भन्ने हो। यो इन्जेक्सन मोल्डिङमा सबैभन्दा अन्डररेट गरिएको संख्या हो, र तपाइँ यसलाई तीस सेकेन्डमा अनुमान गर्न सक्नुहुन्छ।
बस्ने समय ≈ (ब्यारेल शट क्षमता ÷ तपाईको शट साइज) × साइकल समय
एउटै एकाइहरूमा दुवै क्षमताहरू। मेसिनको मूल्याङ्कनबाट शट क्षमता लिनुहोस्।
एक उदाहरण काम गर्नुहोस्। 200 ग्राम शट क्षमतामा मूल्याङ्कन गरिएको मेसिन, 30-सेकेन्डको चक्रमा 20 ग्राम भाग चलाउँदै। अनुपात 10 हो, त्यसैले पिघल लगभग दस चक्रहरूमा बस्छ। निवास समय लगभग 300 सेकेन्ड, वा पाँच मिनेट हो।
पिघल तापक्रममा पाँच मिनेट PC, POM, PET, वा PVC को लागि लामो समय हो। तपाईंको सेटिङहरूको बारेमा केहि गलत छैन। ब्यारेलको लागि यो भाग एकदम सानो छ, र सामग्री पकिरहेको छ जब यो आफ्नो पालो पर्खन्छ।
अब त्यो कामलाई सानो स्क्रूमा सार्नुहोस्। शट क्षमता 80 ग्राम मा घट्छ। उही 20 ग्राम भागले अब ब्यारेलको एक चौथाई प्रयोग गर्दछ, पग्लने दसको सट्टा चार चक्रमा बस्छ, र बस्ने समय लगभग दुई मिनेटमा आउँछ।
तपाईंले कुनै सेटपोइन्ट परिवर्तन गर्नुभएन। तपाईंले स्क्रू व्यास परिवर्तन गर्नुभयो, र गिरावट समस्या यसको साथ गयो।
20-80% शट क्षमता ब्यान्ड
सामान्यतया उद्धृत उद्योग निर्देशन भनेको मेसिनको मूल्याङ्कन गरिएको शट क्षमताको लगभग 20% र 80% बीचमा आफ्नो शट राख्नु हो। तपाईंको मेसिनको म्यानुअल विरुद्ध ब्यान्ड पुष्टि गर्नुहोस्, तर यसको पछाडि तर्क जताततै राखिएको छ।
ब्यान्ड मुनि, निवास समय लामो चल्छ। सामग्रीले गर्मीको माध्यमबाट धेरै यात्राहरू गर्छ, र गर्मी-संवेदनशील रेजिनहरू घट्छन्। यो माथिको सूत्र समातेको असफलता हो।
ब्यान्ड माथि,दुई कुरा बिग्रन्छ । उचित कुशन समाउनको लागि पर्याप्त ब्यारेल बाँकी छैन, त्यसैले प्याकिङले शटमा असंगत शट हुन्छ। र स्क्रूसँग लगभग पूर्ण ब्यारेल सामग्री पगाल्न कम समय र लम्बाइ हुन्छ, त्यसैले पिघलने गुणस्तरले ठ्याक्कै पीडित हुन्छ जब तपाइँ यसको धेरै सोध्दै हुनुहुन्छ।
ब्यान्डको बिचमा जमिन र मेसिनमा काम गर्ने ठाउँ छ। यदि तपाईंको भाग बाहिर बस्छ भने, सही समाधान फरक पेंच व्यास, वा फरक मेसिन हो, प्रक्रिया सेटिङहरूको वीर सेट होइन।
कसरी L/D पिघल गुणस्तरलाई असर गर्छ
लम्बाइ पग्लने क्षमता हो, र पिघलने क्षमता गुणस्तर हो।
थप L/D ले पूर्ण पग्लन दिन्छ।ठोस छर्राहरूले तातो ब्यारेल पर्खाल विरुद्ध यात्रा गर्न थप छ, त्यसैले तिनीहरूमध्ये थोरै पग्लने रूपमा बाँच्छन्। कडा स्पेकहरू र भागमा लेन्स-आकारको समावेशहरू पग्लने विफलताहरू हुन्, र लम्बाइ तिनीहरूसँग लड्छ।
अधिक L/D ले अधिक समरूप पग्लन्छ।तापक्रम बराबर हुन्छ, रङ र फिलरले राम्रोसँग वितरण गर्दछ, र चेक रिङ्मा आइपुगेको पिघल शटदेखि शटमा थप एकरूप हुन्छ। त्यो फराकिलो प्रक्रिया विन्डोको रूपमा देखा पर्दछ।
थप L/D ले थप थर्मल इतिहास पनि दिन्छ।उही लम्बाइ जुन राम्ररी पग्लन्छ पनि सामग्री लामो समयसम्म राख्छ, र PVC, PC, POM, र PET को लागि, त्यो लागत हो, लाभ होइन।
त्यसोभए पिघलको गुणस्तर एक मामला होइन अझ राम्रो छ। यो एक सन्तुलन हो: पूर्ण रूपमा पग्लिन पर्याप्त लम्बाइ, यति धेरै ब्यारेल भोल्युम छैन कि सामग्री प्रयोग गर्न धेरै लामो पर्खन्छ। जब पिघलने क्षमता तपाइँको विशिष्ट बाधा हो, एक बाधा स्क्रू ब्यारेल को एक मिलिमिटर थपे बिना यसलाई उठाउँछ।
राल र भाग द्वारा L/D र व्यास छनौट गर्दै
ट्रेडहरू सँगै राख्नुहोस् र छनोट राल र भागबाट बाहिर जान्छ।
| तिम्रो अवस्था | तिर झुके | किन |
|---|---|---|
| सानो, पातलो पर्खाल परिशुद्धता भागहरू | सानो पेंच, उच्च L/D | उच्च इंजेक्शन दबाबले पातलो खण्डहरू भर्छ; राम्रो पिघलने प्रति ग्राम; छोटो निवास |
| गर्मी-संवेदनशील राल (PC, POM, PET, PVC) | शटको लागि सानो पेंच; L/D ब्यान्डको छोटो अन्त | निवास समय शत्रु हो। ब्यारेल क्षमताको सापेक्ष शट ठूलो राख्नुहोस् |
| उच्च चिपचिपापन ईन्जिनियरिङ् राल | सानो पेंच, उच्च L/D | भर्नको लागि दबाब चाहिन्छ र राम्ररी पग्लन लम्बाइ चाहिन्छ |
| ठूला शटहरू, कमोडिटी राल (PE, PP, PS) | ठूलो पेंच, तल्लो L/D | क्षमता नेतृत्व; यी रेजिनहरूले कम पग्लने लम्बाइलाई सहन सक्छ |
| बाक्लो पर्खाल भागहरू, ढिलो चक्र | ठुलो स्क्रू, निवास हेर्ने ठाउँ | लामो चक्र निवास समय गुणा। कमिट गर्नु अघि पुन: गणना गर्नुहोस् |
| गिलास भरिएको वा घर्षण यौगिक | भाग प्रति व्यास; परिवर्तन गर्नुहोस्सतह | L/D भाग पछ्याउँछ। पहिरनको उत्तर एक बाईमेटलिक बोर हो, फरक लम्बाइ होइन |
| उच्च आउटपुटमा पग्लन्छ | समान व्यास; बाधा पेंच | तपाईंलाई पग्लने क्षमता चाहिन्छ, ब्यारेल लम्बाइ होइन। बैरल जे भए पनि परिवर्तन हुँदैन |
अन्तिम दुई पङ्क्तिहरूमा ध्यान दिनुहोस्। मोल्डरहरूले हामीलाई ल्याउने दुईवटा सामान्य समस्याहरू L/D समस्याहरू होइनन्, र तिनीहरूलाई समाधान गर्न फरक स्क्रू व्यास किन्दा पैसा बर्बाद हुन्छ।
इंजेक्शन मोल्डिङमा सामान्य L/D गल्तीहरू
- बाहिर निकाल्ने L/D प्रतिलिपि गर्दै।इन्जेक्सन स्क्रूमा लागू गरिएको एक्स्ट्रुडर टेबलबाट ३०:१ नम्बरले इन्जेक्सन मोल्डिङ परिभाषित गर्ने निवास समय समस्यालाई बेवास्ता गर्छ। दुईवटा मेसिनले फरक फरक काम गर्छ।
- लामो समय मान्न राम्रो छ।अधिक लम्बाइ अधिक पग्लिन्छरथप थर्मल इतिहास। ताप-संवेदनशील रालमा, दोस्रोले जित्छ र सामग्री घट्छ।
- शट-टु-क्षमता अनुपात बेवास्ता गर्दै।हामीले ज्यामितिमा पत्ता लगाएको सबैभन्दा सामान्य गुणस्तर समस्या भनेको ठूलो ब्यारेलमा पकाउने सानो भाग हो। कसैले यसलाई जाँच गर्दैन, किनभने यो कुनै पनि सेटिङ स्क्रिनमा छैन।
- विश्वास L/D अवस्थित मेसिनमा परिवर्तन गर्न सकिन्छ।यो सक्दैन। ब्यारेलले एल सेट गर्दछ। केवल व्यास तपाइँको छनोट गर्न हो।
- पग्लने समस्याको लागि L/D लाई दोष दिँदै।यदि अनपल्टहरू उच्च उत्पादनमा मात्र देखा पर्छन् भने, तपाईंको पग्लने क्षमता छोटो छ, तपाईंको ब्यारेल होइन। एक बाधा स्क्रूले एउटै ब्यारेलमा फिक्स गर्दछ।
- लुगा समस्याको लागि L/D लाई दोष दिँदै।एउटै स्क्रू गतिमा झर्ने आउटपुटलाई क्लियरेन्स लगाइन्छ, ज्यामिति होइन। तपाईंले कुनै पनि कुरालाई पुन: डिजाइन गर्नु अघि यसलाई मापन गर्नुहोस्।

दायाँ स्क्रू कसरी अर्डर गर्ने
एक स्क्रू निर्माताले तपाईंले तिनीहरूलाई भन्नुभएको कुराबाट डिजाइन गर्दछ। यी पठाउनुहोस्, र व्यास र ज्यामिति सिफारिस निम्नानुसार छ।
- मेसिन ब्रान्ड, मोडेल, र वर्तमान पेंच व्यास।एउटा नेमप्लेट तस्बिरले धेरै जसो कभर गर्दछ, र यसले हामीलाई तपाईले भित्र काम गरिरहनुभएको ब्यारेल लम्बाइ बताउँछ।
- मेसिनको रेटेड शट क्षमता,यदि तपाइँ यो जान्नुहुन्छ, र तपाइँको वास्तविक भाग वजन।
- साइकल समय।माथिका दुई नम्बरहरूको साथ, तपाईंको लागि निवास समय गणना गर्न सकिन्छ।
- राल, ग्रेड, र फिलर सामग्री।यसले कम्प्रेसन प्रोफाइल र सतहको उपचारलाई व्यास जत्तिकै चलाउँछ।
- तिमीले चाहेको दोष हट्यो।निवासमा पहेंलो बिन्दुहरू। पिघलने क्षमतामा विन्दु पग्लन्छ। छोटो शटहरू दबाबमा वा चेक रिङमा बिन्दु। प्रत्येकको फरक जवाफ छ।
- एउटा रेखाचित्र, वा तपाईंको लगाइएको पेंच।या त हामीलाई तपाईंको मेसिनमा निर्माण गर्न दिन्छ। CMM उपकरणमा ± ०.०१ मिमि र ज्यामिति पुन: निर्माण गरिएको मापन गरिएको भाग।
किन नन्हैया संग काम गर्नुहोस्
हामीलाई भागको वजन, चक्र समय, र मेसिन मोडेल पठाउनुहोस्, र हामीले तपाइँलाई केहि उद्धृत गर्नु अघि हामी निवास-समय अंकगणित चलाउनेछौं। कहिलेकाहीँ जवाफ फरक पेंच व्यास हो। कहिलेकाहीँ यो तपाईसँग पहिले नै रहेको ब्यारेलमा बाधा पेंच हो। कहिलेकाहीँ यस्तो हुन्छ कि तपाईको काम फरक मेसिनमा हुन्छ, र हामी त्यसो भन्छौं।
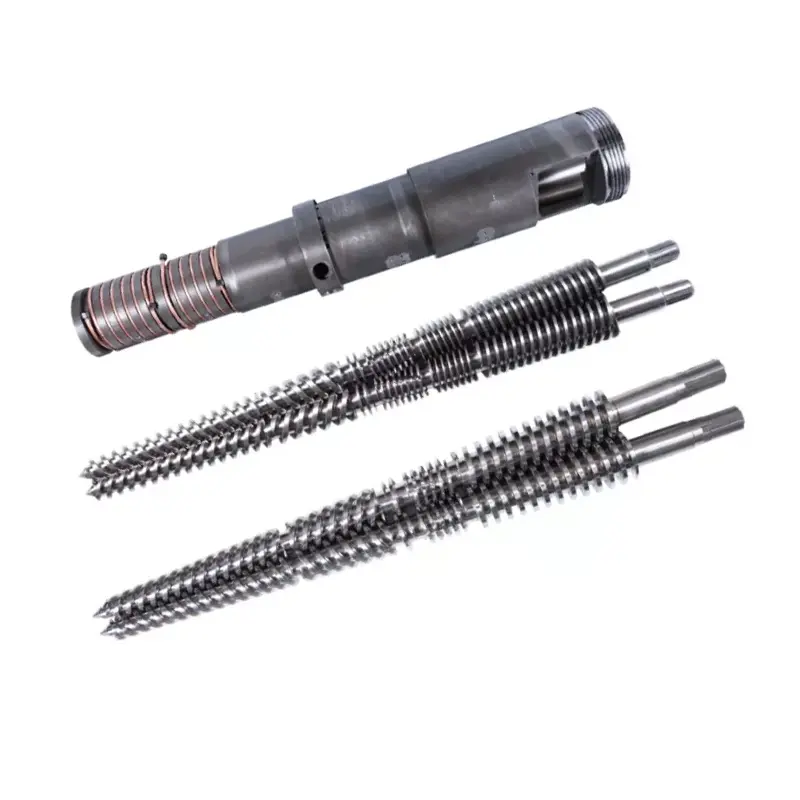
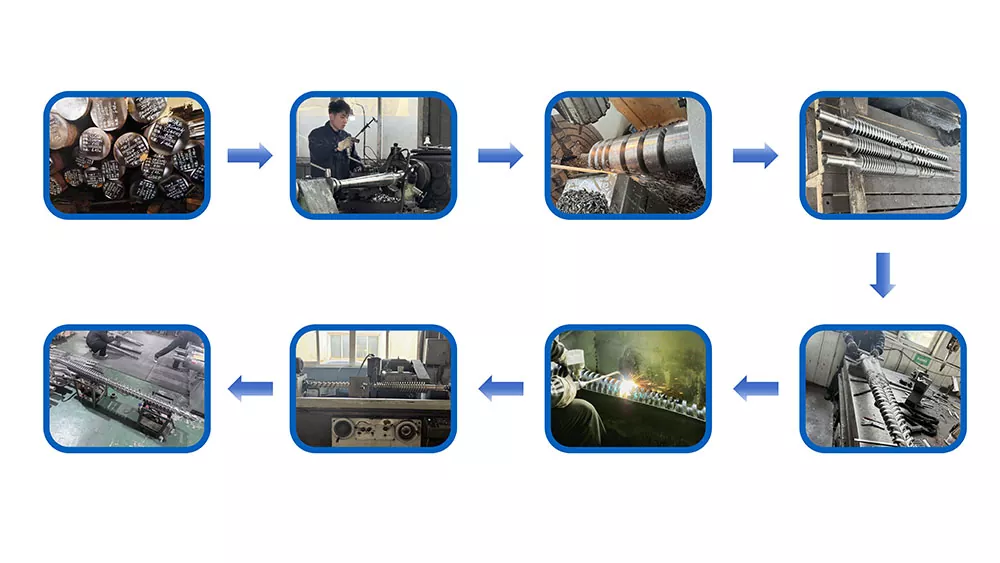
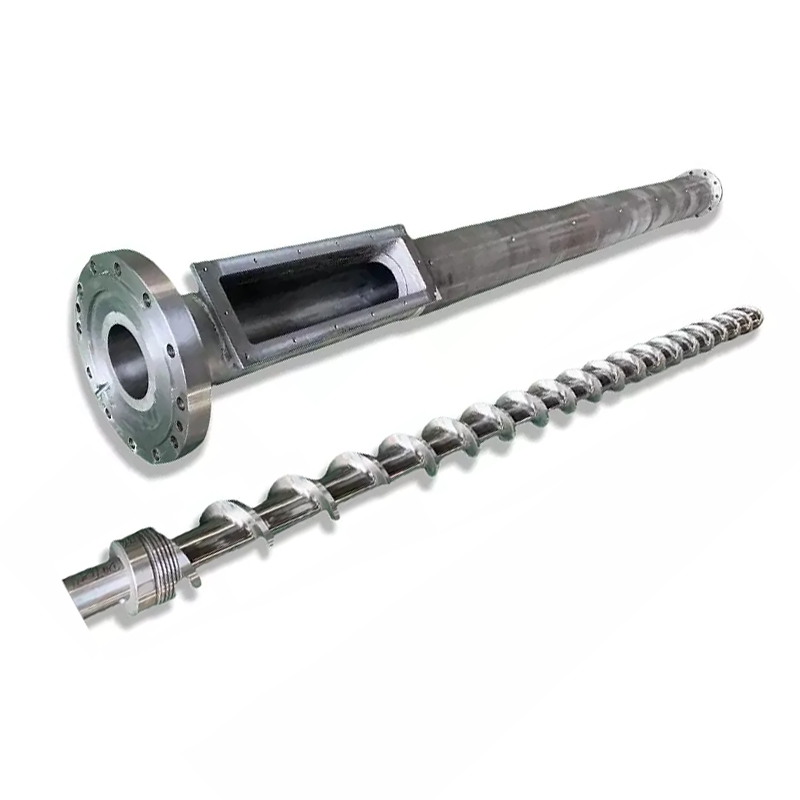
जब नयाँ पेंचको जवाफ, नन्हैयाले निर्माण गरेको छइंजेक्शन मोल्डिंग स्क्रूर बीस वर्ष भन्दा बढीको लागि ब्यारेलहरू, 38CrMoAlA, 42CrMo, SKD-61, र स्टेनलेस स्टील, 2.5-3 मिमी टंगस्टन-बेयरिङ मिश्र धातु तहको साथ 62 HRC मा जहाँ फिडले यसको माग गर्दछ।
हामी तपाईंको रेखाचित्र, मेसिन मोडेल, वा पहिरिएको नमूना, संग निर्माण गर्छौंप्रतिस्थापनप्रमुख मेसिन ब्रान्डहरूसँग उपयुक्त, एक सेटको न्यूनतम अर्डर, र १२ घण्टा भित्र उद्धरण।
पहेँलो, अनपल्ट, वा छोटो शटहरू लड्दै हुनुहुन्छ? आफ्नो मेसिन मोडेल, भाग वजन, चक्र समय, र राल पठाउनुहोस्। हामी तपाईंलाई यो L/D, व्यास, पिघलने क्षमता, वा पहिरन, र 12 घण्टा भित्र उद्धरण हो कि भनेर बताउनेछौं।
एक स्क्रू सिफारिस प्राप्त गर्नुहोस्बारम्बार सोधिने प्रश्नहरू
एक इंजेक्शन मोल्डिंग पेंच को लागी एक विशिष्ट L/D अनुपात के हो?
धेरै जसो इन्जेक्शन स्क्रूहरू 18:1 र 25:1 को बीचमा चल्छन्, 20:1 देखि 22:1 सामान्य-उद्देश्यका मेसिनहरूमा साझा आधारमा। तातो-संवेदनशील रेजिनहरू छोटो छेउको पक्षमा हुन्छन् किनभने सामग्रीले कम समय तातो खर्च गर्दछ। ईन्जिनियरिङ् प्लास्टिकहरू जसलाई राम्ररी पग्लन आवश्यक छ, लामो अन्तको पक्षमा हुन्छ।
के म मेरो इंजेक्शन मोल्डिङ मेसिनमा L/D अनुपात परिवर्तन गर्न सक्छु?
प्रत्यक्ष होइन । लम्बाइ ब्यारेल द्वारा तय गरिएको छ, जुन मेसिनमा मिसिएको छ। तपाईले के परिवर्तन गर्न सक्नुहुन्छ स्क्रू व्यास हो, र किनभने L उस्तै रहन्छ, सानो व्यासले स्वचालित रूपमा उच्च L/D दिन्छ। त्यो एकल छनोटले तपाइँको शट क्षमता र उपलब्ध इंजेक्शन दबाब पनि परिवर्तन गर्दछ।
के L/D अनुपातले शट साइजलाई असर गर्छ?
अप्रत्यक्ष रूपमा, र अविभाज्य रूपमा। शट भोल्युम स्क्रू व्यास र स्ट्रोकबाट आउँछ, L/D बाट होइन। तर एक निश्चित ब्यारेलमा, तपाईंको शट सेट गर्ने व्यासले तपाईंको L/D पनि सेट गर्दछ। सानो शटको लागि सानो स्क्रू छनौट गर्नुहोस्, र तपाइँ एकै समयमा उच्च L/D र उच्च इंजेक्शन दबाब प्राप्त गर्नुहुन्छ।
म कसरी इंजेक्शन मोल्डिंग मा निवास समय गणना गर्छु?
मेसिनको मूल्याङ्कन गरिएको शट क्षमतालाई तपाईंको वास्तविक शट साइजद्वारा विभाजन गर्नुहोस्, त्यसपछि साइकल समयद्वारा गुणन गर्नुहोस्। 30-सेकेन्ड चक्रमा 20 ग्राम भाग चलाउने 200 ग्राम मेसिनले लगभग 300 सेकेन्ड, वा पाँच मिनेट, निवास दिन्छ। त्यो पिघल तापक्रममा PC, POM, PET, वा PVC होल्ड गर्न लामो समय हो।
किन इंजेक्शन L/D एक्स्ट्रुजन L/D भन्दा छोटो हुन्छ?
किनभने इन्जेक्शन स्क्रूले फटमा काम गर्छ। यसले शटलाई प्लाष्टिकाइज गर्छ, त्यसपछि मेसिनले इन्जेक्सन गर्दा र मोल्ड चिसो हुँदा रोकिन्छ, र ब्यारेलमा पग्लिएको पूरै समय तातो रहन्छ। एक्स्ट्रुडर निरन्तर चल्छ र केहि पनि पर्खदैन। इन्जेक्शन मेसिनमा अतिरिक्त ब्यारेल लम्बाइ अतिरिक्त थर्मल इतिहास हो, अतिरिक्त पिघलने क्षमता मात्र होइन, त्यसैले इंजेक्शन स्क्रूहरू छोटो रहन्छन्।
मेरो शटले ब्यारेल क्षमताको कति प्रतिशत प्रयोग गर्नुपर्छ?
सामान्य रूपमा उद्धृत मार्गदर्शन लगभग 20% देखि 80% मूल्याङ्कन गरिएको शट क्षमता हो, र तपाईंको मेसिन म्यानुअल अधिकार हो। त्यो ब्यान्ड मुनि, निवास समय लामो र गर्मी-संवेदनशील सामग्री घट्छ। यसको माथि, त्यहाँ उचित कुशनको लागि ठाउँ छैन र लगभग पूर्ण ब्यारेल पग्लन कम समय छ।
इंजेक्शन मोल्डिङको लागि उच्च L/D राम्रो छ?
स्वतः होइन। थप लम्बाइले थप पूर्ण पग्लन्छ र थप एकसमान पग्लन्छ, जसले गुणस्तर सुधार गर्दछ। यसले लामो समयसम्म थप सामग्री तातो राख्छ, जसले गर्मी-संवेदनशील रेजिनहरू घटाउँछ। दायाँ L/D ले तपाईंको सामग्रीलाई आवश्यकभन्दा लामो समयसम्म नराखिकन पूर्ण रूपमा पगाल्छ।
मेरा अंगहरू पहेँलो हुँदैछन्। के यो L/D समस्या हो?
सामान्यतया यो एक निवास-समय समस्या हो, जुन शट-साइज-देखि-ब्यारेल-क्षमता समस्या हो। पहिले निवास गणना चलाउनुहोस्। यदि सानो भागले ठूलो ब्यारेलमा पकाएको छ भने, कुनै तापक्रम सेटिङ र कुनै स्क्रू ज्यामितिले यसलाई ठीक गर्दैन। सानो पेंच व्यास, वा सानो मेसिन, हुनेछ।