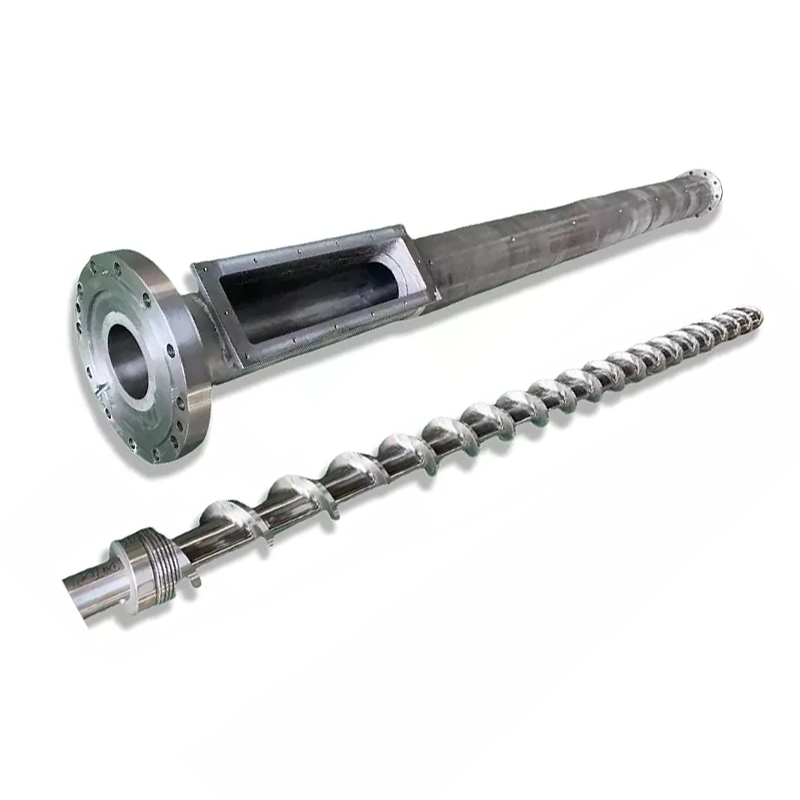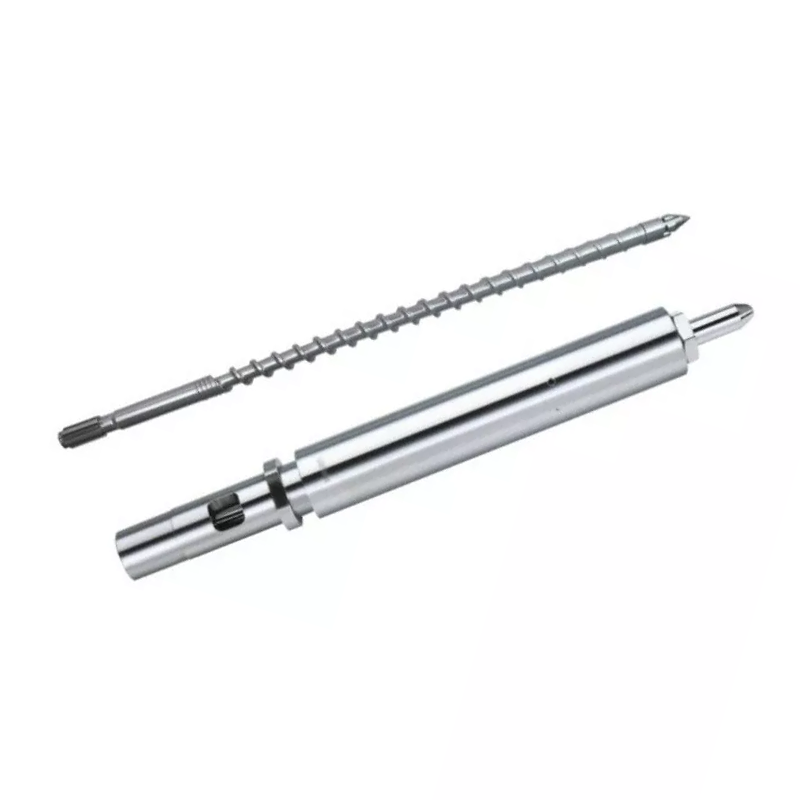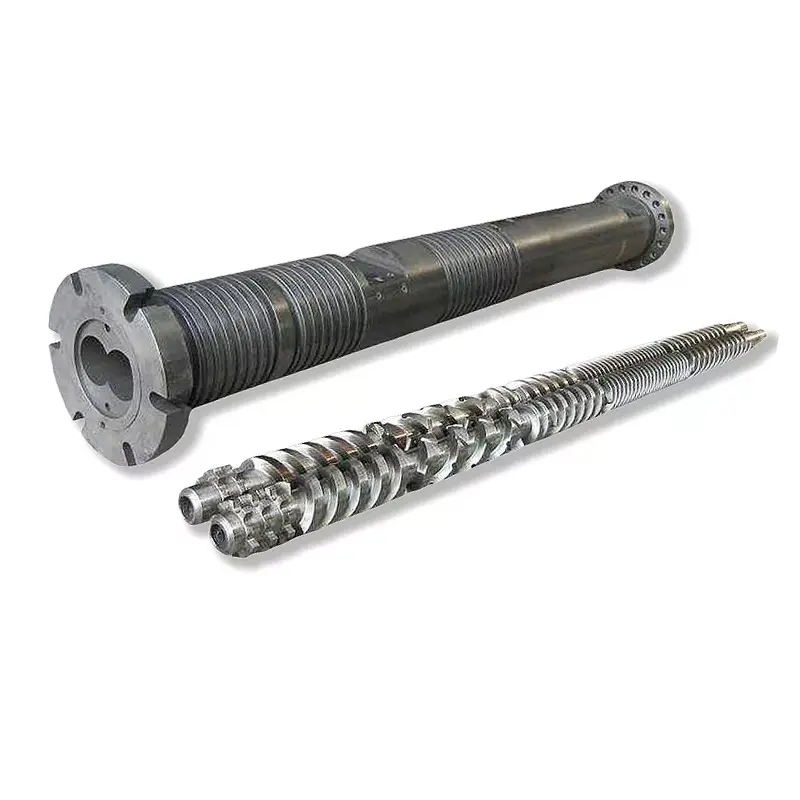
स्क्रू आरपीएम आफैमा आउटपुट डायल होइन। गति परिवर्तनले ठोस पदार्थहरू ढुवानी, पग्लने समय, कतरनी, दबाब उत्पादन र निवास समय परिवर्तन गर्दछ, त्यसैले उपयोगी नतिजालाई पिघलिएको तापक्रम, मोटर लोड, दबाब र उत्पादनको गुणस्तरसँग न्याय गरिनुपर्छ।

छिटो जवाफ
बढ्दो स्क्रू गतिले सामान्यतया ड्र्याग फ्लो र सामग्री प्रक्रियामा प्रवेश गर्ने दर बढाउँछ, तर सम्बन्ध असीमित वा पूर्ण रैखिक हुँदैन। थप rpm ले कतरनी तातो पनि थप्न सक्छ, बस्ने समय छोटो पार्न सक्छ र कमजोर फिड वा पग्लने खण्डलाई उजागर गर्न सक्छ।
एक पटकमा एउटा नियन्त्रित चर परिवर्तन गर्नुहोस्, स्थिर अवस्थाको लागि पर्खनुहोस्, त्यसपछि उत्पादन तुलना गर्नुहोस्, तापमान प्रोफाइल, दबाब, मोटर लोड र उत्पादन गुणस्तर। ड्राइभ छिटो घुम्न सक्ने भए तापनि ती मध्ये एउटाले स्वीकृत सीमामा पुग्दा रोक्नुहोस्।
एक्स्ट्रुडरलाई एक जडान गरिएको प्रणालीको रूपमा पढ्नुहोस्
सामाग्री बल्क ठोस रूपमा प्रवेश गर्दछ, एक संकुचित ओछ्यान बन्छ, पग्लन्छ, मिक्स गर्दछ र एक प्रतिबन्धित प्रवाह मार्ग मार्फत छोड्छ। मोटरले मेकानिकल ऊर्जा आपूर्ति गर्दछ जबकि ब्यारेल हीटर र कूलिंग सर्किटहरू प्रक्रियासँग ताप विनिमय गर्दछ। स्क्रू र डाइले दबाब कर्तव्य साझा गर्दछ।
2016 को औद्योगिक स्तरको अध्ययनले 135 अपरेटिङ परिस्थितिहरूको लागि तीन पोलिमर, तीन स्क्रू ज्यामिति, पाँच गति र तीन तापमान अवस्थाहरू परीक्षण गर्यो। लेखकहरूले ऊर्जा माग र पिघल तापमान भिन्नता सँगै मापन गरे। तिनीहरूको नतिजाहरू सामग्री, स्क्रू र सर्तहरूसँग परिवर्तन भयो, जसका कारण एक विश्वव्यापी rpm-to-आउटपुट नियम अविश्वसनीय छ।
हाम्रो कारखाना दृश्य:उत्तम अपरेटिङ पोइन्ट इन्भर्टरले स्वीकार गर्ने उच्च आरपीएम होइन। यो उच्चतम स्थिर उत्पादन अवस्था हो जुन स्वीकृत मोटर, गियरबक्स, दबाब, तापमान र उत्पादन-गुणस्तर सीमा भित्र रहन्छ। यदि एक सीमा चाँडै आइपुग्छ भने, छिटो ड्राइभ वा नयाँ स्क्रू अर्डर गर्नु अघि त्यो बाधा पहिचान गर्नुहोस्।
स्क्रू गति बढ्दा के परिवर्तन हुन्छ
उच्च आरपीएमले ब्यारेलको तुलनामा स्क्रू सतहलाई छिटो सार्छ। एक स्थिर दायरामा, यसले ठोस ढुवानी र पिघलने सन्देश बढाउन सक्छ। यसले कतरनको दर, मेकानिकल ऊर्जा इनपुट, पग्लिनको लागि उपलब्ध समय र सामग्रीको अनुभवमा स्क्रू क्रान्तिहरूको संख्या पनि परिवर्तन गर्दछ।
पिघल-तापमान परिवर्तनको दिशा सार्वभौमिक छैन। एक 2014 HDPE अध्ययनले तीन रेजिन चिपचिपाहटहरू, तीन स्क्रू ज्यामितिहरू र धेरै गति र सेट तापमानहरू प्रयोग गर्यो। यसले स्क्रू प्रकार, राल चिपचिपाहट, सेट तापमान र गति सबै प्रभावित ऊर्जा प्रयोग र पिघल स्थिरता पत्ता लगायो।
एकल-उडान स्क्रूले एक महत्वपूर्ण गति देखायो जहाँ पिघलने गुणस्तर बिग्रियो, जबकि परीक्षण गरिएको बाधा स्क्रूले राम्रो तापमान एकरूपता कायम राख्यो।


ब्यारेल सेट तापमान पिघल तापमान होइन
नियन्त्रकले हीटर-जोन लक्ष्य र सामान्यतया ब्यारेल पर्खाल नजिकको तापमान प्रदर्शन गर्दछ। च्यानल भित्रको पोलिमरले विरूपण र घर्षणबाट मेकानिकल ऊर्जा पनि प्राप्त गर्दछ। चिसोले त्यो तापको अंश हटाउन सक्छ, तर अन्तिम पग्लने एउटा नियन्त्रक पढाइले सुझाव दिएको भन्दा तातो, चिसो वा कम समान रहन सक्छ।
परिभाषित स्थानमा पग्लिएको तापक्रम मापन गर्नुहोस् र सेन्सर विधि बताउनुहोस्। 2006 पोलिमर इन्जिनियरिङ् र विज्ञान अध्ययनले पिघल प्रवाहमा थर्मोकोपल ग्रिड प्रयोग गर्यो। यसले एकल-फ्लाइटेड स्क्रूको साथ उच्च थ्रुपुटमा कम-तापमान क्षेत्रहरू फेला पार्यो, जबकि म्याडक मिक्सरको साथ परीक्षण गरिएको अवरोध स्क्रूले राम्रो पग्लन र कम भिन्नता हासिल गर्यो।
प्रत्येक हीटर जोनलाई कम नगर्नुहोस् किनभने मापन गरिएको पिघल तातो छ।यदि स्क्रूले धेरैजसो तातो सिर्जना गरिरहेको छ भने, आक्रामक कमीले ठोस ओछ्यानलाई चिसो छोड्न सक्छ जबकि शियर उच्च रहन्छ। पूरै प्रोफाइल परिवर्तन गर्नु अघि जहाँ पिघलिन्छ, हीटर आउटपुट, कूलिंग प्रतिक्रिया र मोटर लोड समीक्षा गर्नुहोस्।
किन आउटपुट एक सीधा रेखा मा rpm पछि रोकिन्छ
कम गतिमा, राम्रोसँग खुवाइएको एक्स्ट्रुडरले rpm र मास फ्लो बीचको नजिकको रेखीय सम्बन्ध देखाउन सक्छ। त्यो सम्बन्ध कमजोर हुन्छ जब छर्राहरूले च्यानललाई समानुपातिक रूपमा भर्दैनन्, बल्क घनत्व परिवर्तन हुन्छ, फिड घाँटी चिप्लिन्छ, पग्लिन्छ, वा डाउनस्ट्रीम प्रतिरोधले दबाव-प्रवाह सन्तुलन परिवर्तन गर्दछ।
स्टटगार्ट विश्वविद्यालयको २०२२ को अध्ययनले उच्च स्क्रू गतिमा चिकनी, हेलिकली ग्रूभ्ड र एक्सियल ग्रुभ्ड फिड जोनहरूको तुलना गर्यो। यसले एक थ्रेसहोल्ड फेला पार्यो जुन थ्रुपुट ननलाइनर भयो, र त्यो गोली आकार र आकारले त्यो थ्रेसहोल्डलाई असर गर्यो। यसले व्यावहारिक कारखाना नियमलाई समर्थन गर्दछ: वास्तविक फिडस्टक साथै पोलिमर नाम रेकर्ड गर्नुहोस्।



नन्हैयाको प्रकाशित गति र आउटपुट दायरा कसरी पढ्ने
नन्हैयाले यसको दुबैमा निम्न पारिवारिक तालिका प्रकाशित गर्दछएकल स्क्रू श्रेणीर PE/PP उच्च गति पृष्ठ। यो कम्पनीको उत्पादन दायरा पहिचान गर्न उपयोगी छ। यो एक अनिर्दिष्ट सामग्री र मर लागि एक अपरेटिङ ग्यारेन्टी होइन।
| मोडेल | L/D | प्रकाशित आउटपुट | प्रकाशित गति | चलाउने मोटर |
|---|---|---|---|---|
| NHY20 | २०:१ | 3 देखि 5 kg/h | 10 देखि 60 rpm | १.१ / १.५ / २.२ किलोवाट |
| NHYZS25 | २५:१ | 5 देखि 8 kg/h | 10 देखि 60 rpm | २.२ / ३.० / ४.० किलोवाट |
| NHY30 | २५:१ | 5 देखि 10 kg/h | 10 देखि 60 rpm | २.२ / ३.० / ४.० किलोवाट |
| NHY45 | २५:१ देखि ३६:१ | 10 देखि 120 kg/h | 10 देखि 150 rpm | 5.5 देखि 22 किलोवाट |
| NHY65 | २५:१ देखि ३६:१ | 60 देखि 300 kg/h | 20 देखि 150 rpm | 22 देखि 75 किलोवाट |
| NHY75 | २५:१ देखि ३६:१ | 200 देखि 450 kg/h | 20 देखि 150 rpm | 30 देखि 132 किलोवाट |
| NHY90 | २५:१ देखि ३६:१ | 180 देखि 600 kg/h | २० देखि ११० आरपीएम | 30 देखि 185 किलोवाट |
| NHY120 | २५:१ देखि ३६:१ | 320 देखि 1000 kg/h | 20 देखि 90 rpm | 75 देखि 280 किलोवाट |
| NHY150 | २५:१ देखि ३६:१ | 400 देखि 1300 kg/h | 20 देखि 75 rpm | 90 देखि 400 किलोवाट |
स्रोत: Nanhaiya वेबसाइट, अगस्ट 31, 2026 मा जाँच गरियो। प्रत्येक पङ्क्तिमा विस्तृत श्रृंखला मानहरू समावेश छन्। उच्चतम आउटपुट, गति र मोटर नम्बरलाई एक अनुमानित मेसिन कन्फिगरेसनमा संयोजन नगर्नुहोस्।
नन्हैया वेबसाइटको दावी:PE/PP उच्च-गति पृष्ठले बताउँछ कि अनुकूलित स्क्रू संरचना र उच्च-टोर्क गियरबक्सले परम्परागत उपकरणहरूको तुलनामा दक्षता दोब्बर बनाउन सक्छ, र यसको डिजाइनले PP एक्स्ट्रुजन तापमान कम गर्न सक्छ।
पृष्ठले तुलना गर्ने मेसिन, राल, डाइ, परीक्षण विधि वा स्वीकृति विन्डोलाई उल्लेख गर्दैन। ROI वा खरिद ग्यारेन्टी प्रविष्ट गर्नु अघि परियोजना-विशेष परीक्षण प्रोटोकल आवश्यक पर्ने आपूर्तिकर्ता दावीहरूको रूपमा दुवै कथनहरूलाई व्यवहार गर्नुहोस्।
संयोजनको व्याख्या गर्नुहोस्, पृथक पठन होइन
| एक rpm वृद्धि पछि प्रवृत्ति | सम्भावित व्याख्या | अर्को जाँच |
|---|---|---|
| आउटपुट बढ्छ, दबाब र लोड स्थिर रहन्छ, गुणस्तर होल्ड | रेखा अझै पनि यसको उपयोगी अपरेटिङ विन्डो भित्र हुन सक्छ | पिघल-तापमान एकरूपता र डाउनस्ट्रीम शीतलन क्षमता पुष्टि गर्नुहोस् |
| आरपीएम बढ्छ तर आउटपुट लाभ कम हुन्छ | फिड क्षमता, पिघलने वा डाउनस्ट्रीम प्रतिरोध सीमित हुन सक्छ | फिड स्थिरता, विशिष्ट आउटपुट, फिल्टर र डाइ प्रेसर जाँच गर्नुहोस् |
| पिघल तापक्रम र मोटर लोड चाँडै बढ्छ | मेकानिकल ऊर्जा र प्रतिरोध बढ्दै गएको छ | राल चिपचिपापन, स्क्रू ज्यामिति, फिल्टर अवस्था र गर्मी प्रोफाइल समीक्षा गर्नुहोस् |
| औसत पिघल तापक्रम घट्छ तर भिन्नता बढ्छ | ढिलो वा अपूर्ण पिघलिएको हुन सक्छ | उत्पादन दोषहरू निरीक्षण गर्नुहोस् र स्क्रूको पिघलने क्षमतासँग तुलना गर्नुहोस् |
| आउटपुट र मोटर लोड संग दबाव चक्र | समस्या फिड, पिघलने, तापमान नियन्त्रण वा प्रतिबन्ध हुन सक्छ | प्रयोग गर्नुहोस्बढ्दो निदान गाइड |
| फिल्टर वा डाइ परिवर्तन पछि लोड बढ्छ | डाउनस्ट्रीम प्रतिरोधले सञ्चालन बिन्दु परिवर्तन गर्यो | एउटै सामग्री र दरमा सफा र फोहोर दबाब तुलना गर्नुहोस् |


नियन्त्रणहरू पछ्याउनुको सट्टा नियन्त्रित चरण परीक्षण प्रयोग गर्नुहोस्
- एक स्थिर सामग्री धेरै र उत्पादन छान्नुहोस्।रेकर्ड राल ग्रेड, गोली वा regrind फारम, additives, नमी र भर्खरको सामग्री अनुक्रम।
- आधाररेखा स्थापना गर्नुहोस्।वास्तविक आरपीएम, फिड, आउटपुट, पग्लिएको तापक्रम, दबाब, मोटर लोड, जोन रिडिङहरू र लाइन स्थिर भएपछि उत्पादनको गुणस्तर रेकर्ड गर्नुहोस्।
- एउटा स्वीकृत चर परिवर्तन गर्नुहोस्।लाइन प्रक्रिया द्वारा परिभाषित वृद्धि र स्थिरीकरण समय प्रयोग गर्नुहोस्। गति, फिड र तापमान सँगै परिवर्तन नगर्नुहोस्।
- औसत र भिन्नता दुवै तुलना गर्नुहोस्।स्वीकार्य औसतले साइकल चलाउने दबाब वा असमान पिघल-तापमान प्रोफाइल लुकाउन सक्छ।
- पहिलो सीमित अवस्था चिन्ह लगाउनुहोस्।यो मोटर लोड, दबाब, पिघल गुणस्तर, आयामी स्थिरता, शीतलन क्षमता वा सतह दोष हुन सक्छ।
- स्वीकृत सीमा भित्र मात्र दोहोर्याउनुहोस्।उपयोगी अधिकतम पुग्छ जब अर्को वृद्धिले धेरै कम आउटपुट दिन्छ वा स्वीकृति बाहिर मापन गरिएको अवस्थालाई धक्का दिन्छ।
हाम्रो कारखाना दृश्य:पाँचवटा स्थिर अपरेटिङ प्वाइन्टहरू पठाउने ग्राहकले हामीलाई अधिकतम एक आरपीएम पठाउने ग्राहकभन्दा बढी उपयोगी डिजाइन प्रमाण दिन्छ। प्रवृतिले रेखाले प्रभावकारिता कहाँ गुमाउँछ र अर्को परिवर्तन फिड खण्ड, स्क्रू ज्यामिति, पहिरनको अवस्था वा डाउनस्ट्रीम उपकरणमा हो कि होइन भनेर देखाउँछ।
जब प्रक्रिया प्रवृत्तिले हार्डवेयरमा फर्काउँछ
उच्च rpm ले अत्याधिक स्क्रू-टु-ब्यारेल क्लियरेन्स, एक सानो आकारको फिड खण्ड, पग्लिने खण्ड जुन पछाडि परेको छ, वा धेरै दबाव हानि सिर्जना गर्ने मिक्सर मर्मत गर्न सक्दैन। यसले ती सीमाहरू हेर्न सजिलो बनाउन सक्छ। तिनीहरूलाई प्रतिलिपि गर्नु अघि पहिरिएका घटकहरू सफा गर्नुहोस् र नाप्नुहोस्।
प्रयोग गर्नुहोस्बाधा, परम्परागत र मिश्रण पेंच तुलनाजब गति संग एकरूपता पग्लन्छ। प्रयोग गर्नुहोस्लुगा मापन गाइडजब सफा प्रवाह मार्ग र स्थिर सामग्रीको साथ विशिष्ट आउटपुट घट्छ।
नन्हैयाकोउपकरण पृष्ठयसको सीएनसी लेथले ६ मिटरसम्म वर्कपीस मेसिन गर्न सक्छ र यसको ड्रिलिंग र मिलिङ उपकरणमा ०.०२ एमएम पोजिसनिङ एक्युरेसी रहेको बताउँछ। ती कारखाना-स्तर प्रकाशित क्षमताहरू हुन्। स्वीकृत रेखाचित्रले अझै पनि अर्डरको लागि आयाम र निरीक्षण बिन्दुहरू परिभाषित गर्नुपर्छ।

उच्च-आउटपुट एकल स्क्रू समीक्षाको लागि डेटा
- मेसिन निर्माता, मोडेल र स्क्रू व्यास
- मूल र हालको पेंच र ब्यारेल मापन
- राल ग्रेड, गोली फारम, regrind र additives
- स्वीकृत गुणस्तरको साथ सामान्य र लक्ष्य उत्पादन
- मोटर, गियरबक्स अनुपात र रेटेड टर्क डाटा
- वास्तविक rpm, मोटर लोड र ऊर्जा प्रवृत्ति
- ब्यारेल सेटपोइन्टहरू र वास्तविक क्षेत्र पढाइहरू
- पिघल तापमान स्थान र सेन्सर विधि
- दबाव प्रवृत्ति, फिल्टर र मर विवरण
- कूलिङ, हल-अफ र डाउनस्ट्रीम सीमा
- दोष र राखिएको नमूनाहरूको फोटोहरू
- मूल रेखाचित्र र जडान आयामहरू
बारम्बार सोधिने प्रश्नहरू
के बढ्दो स्क्रू गतिले सधैं एक्स्ट्रुडर आउटपुट बढाउँछ?
होइन। स्थिर अपरेटिङ विन्डो भित्र स्क्रू गतिको साथ आउटपुट बढ्न सक्छ, तर फिड क्षमता, गोली फारम, स्क्रू ज्यामिति, पिघलने क्षमता, डाइ प्रतिरोध, मोटर लोड र पहिरन परिणाम सीमित गर्न सक्छ। उच्च गतिमा, विशिष्ट उत्पादन खस्न सक्छ वा पग्लन कम समान हुन सक्छ।
के ब्यारेल सेटको तापक्रम पग्लिएको तापक्रम जस्तै हो?
न। ब्यारेल सेटपोइन्टहरूले हीटर जोनहरू नियन्त्रण गर्दछ, जबकि पोलिमरले स्क्रू रोटेशन र शियरबाट मेकानिकल ऊर्जा पनि प्राप्त गर्दछ। उपयुक्त सेन्सरको साथ परिभाषित स्थानमा पिघलिएको मापन गर्नुहोस् र नियन्त्रक सेटपोइन्टलाई वास्तविक पग्लिएको तापक्रमको रूपमा व्यवहार गर्नुको सट्टा विधि रेकर्ड गर्नुहोस्।
स्क्रूको गति बढ्दा किन पग्लने तापक्रम बढ्न सक्छ?
उच्च स्क्रू गतिले कतरनी दर र मेकानिकल ऊर्जा इनपुट बढाउन सक्छ। पिघल्ने तापमान कति परिवर्तन हुन्छ राल चिपचिपापन, स्क्रू ज्यामिति, भरण, ब्यारेल प्रोफाइल र डाउनस्ट्रीम प्रतिरोधमा निर्भर गर्दछ। केही स्क्रू र सामग्री संयोजनहरूले यसको सट्टा एक महत्वपूर्ण गति भन्दा बाहिर कमजोर वा अपूर्ण पग्लन देखाउन सक्छ।
rpm बढ्दा पनि किन आउटपुट बढ्न रोक्न सक्छ?
फिड खण्ड समानुपातिक रूपमा भरिन रोक्न सक्छ, गोली पर्ची परिवर्तन हुन सक्छ, बल्क घनत्व भिन्न हुन सक्छ, पिघलने क्षमता पुग्न सक्छ, वा मर र फिल्टर प्रतिरोध प्रणाली प्रतिबन्धित हुन सक्छ। एक लगाएको पेंच र ब्यारेलले पनि चुहावट बढाउन सक्छ र उपयोगी पम्पिङ घटाउन सक्छ।
अपरेटरहरूले स्क्रू गति परिवर्तन गरेपछि के रेकर्ड गर्नुपर्छ?
वास्तविक स्क्रू गति, फिड दर, आउटपुट, पिघलिएको तापक्रम र भिन्नता, पिघलिएको दबाब र भिन्नता, मोटर लोड, क्षेत्रको तापक्रम, शीतलन प्रतिक्रिया, उत्पादनको गुणस्तर र नयाँ स्थिर अवस्थामा पुग्न अनुमति दिइएको समय रेकर्ड गर्नुहोस्।
उच्च-आउटपुट एकल स्क्रू समीक्षाको लागि मैले कुन डाटा पठाउनुपर्छ?
राल ग्रेड र फारम, additives र फिलर, आवश्यक आउटपुट, वर्तमान rpm, मोटर र गियरबक्स डाटा, ब्यारेल प्रोफाइल, पिघल तापमान र दबाव प्रवृत्ति, डाइ र फिल्टर विवरण, स्क्रू र ब्यारेल रेखाचित्र, पहिरन मापन र उत्पादन दोष वा उत्पादन सीमा तपाईंले समाधान गर्न आवश्यक पठाउनुहोस्।
सम्पादकीय नोट: Nanhaiya उत्पादन विशिष्टता र दाबी कम्पनी-प्रकाशित जानकारी रूपमा पहिचान गरिएको छ। स्वतन्त्र अनुसन्धानले प्रक्रिया सम्बन्धहरूलाई समर्थन गर्दछ, कुनै नन्हैया मोडेलको लागि ग्यारेन्टी होइन। अन्तिम सीमा र स्वीकृति सर्तहरू सामग्री, मेसिन, अनुमोदित रेखाचित्र र परियोजना परीक्षण योजना आवश्यक छ।