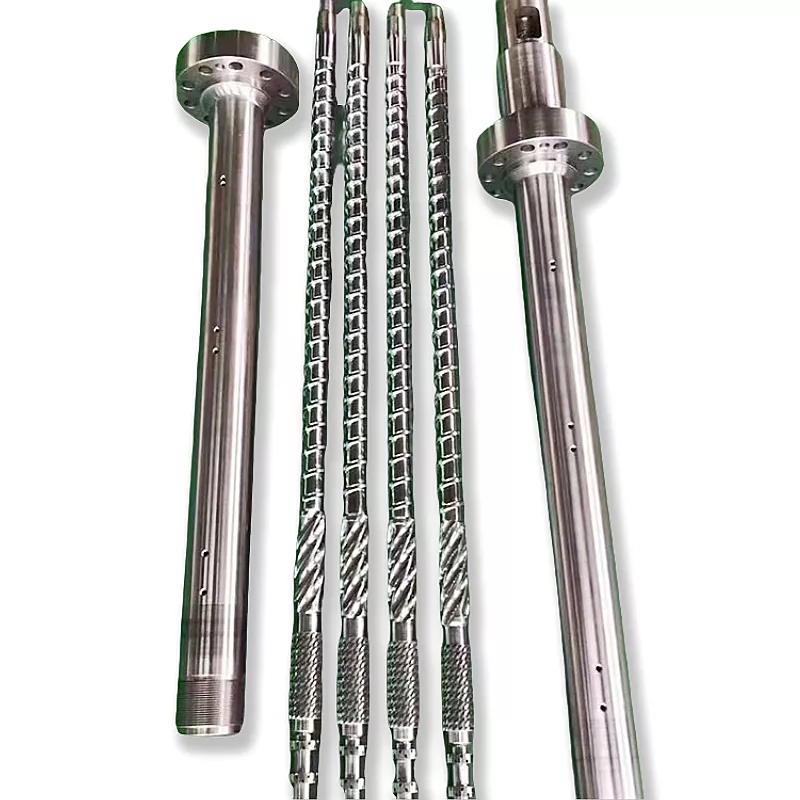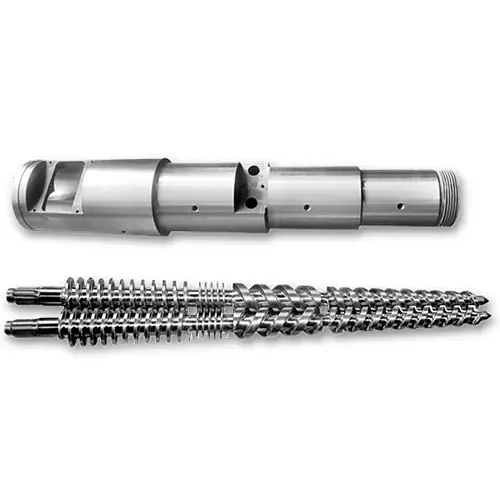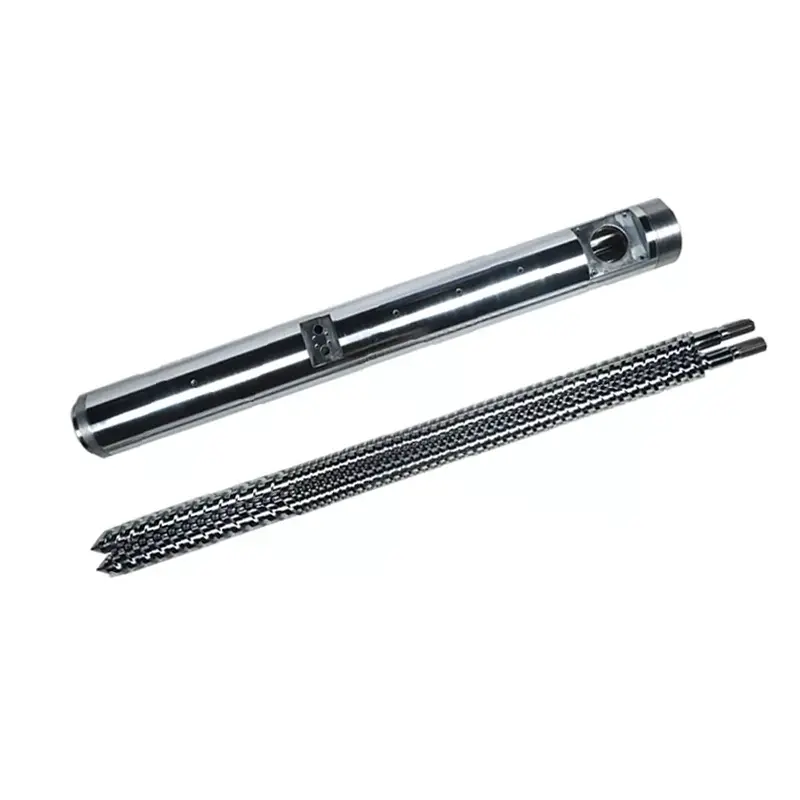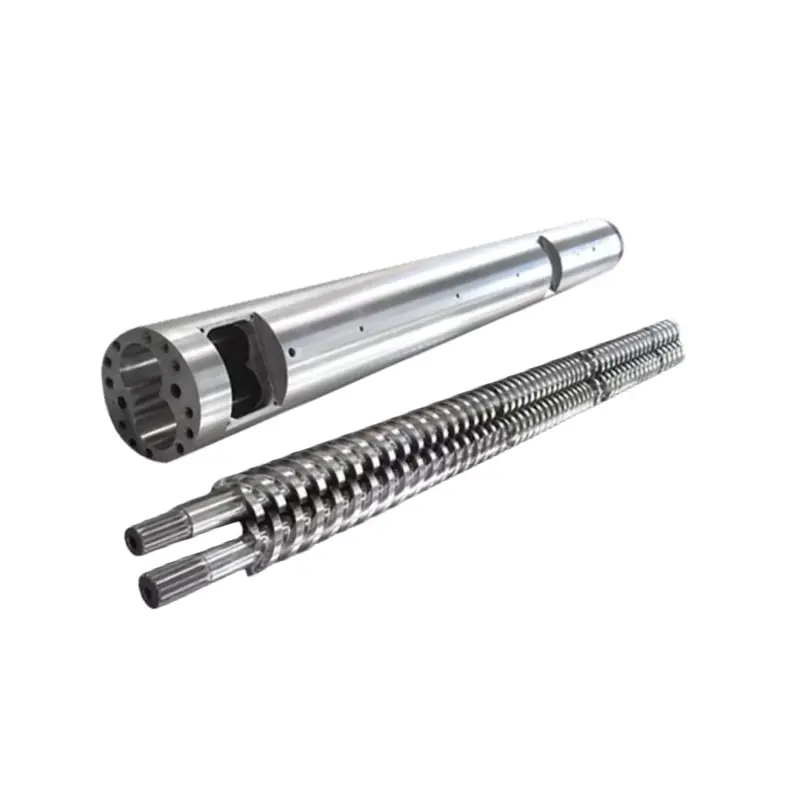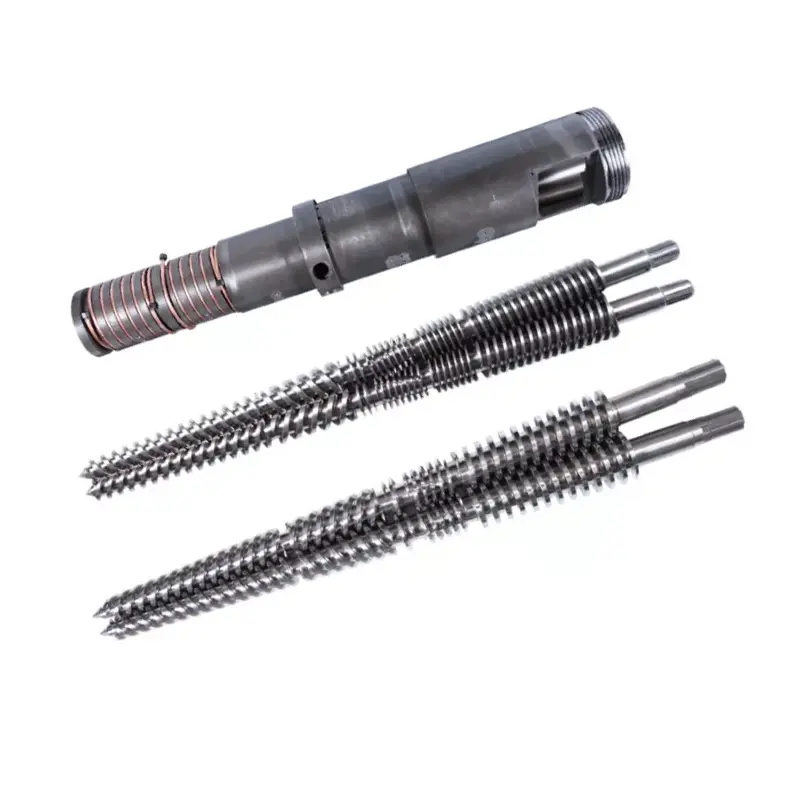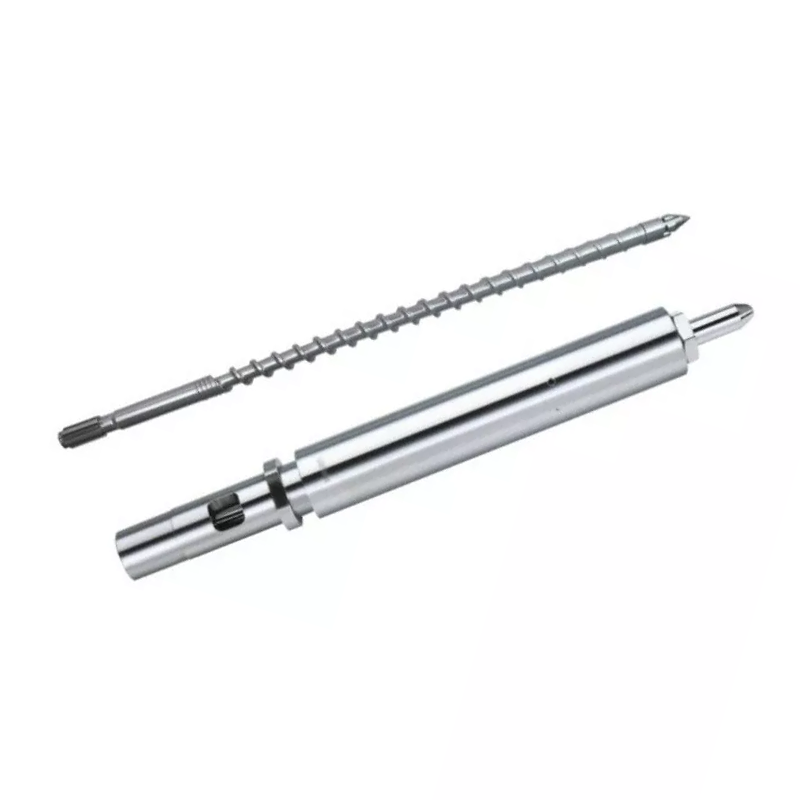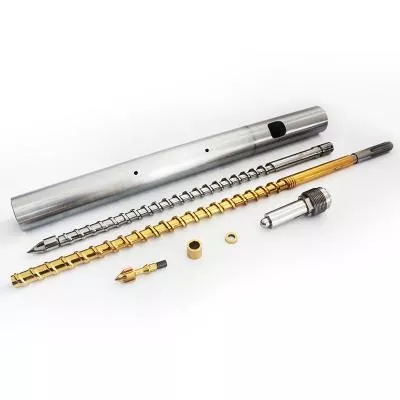
तपाईकोइंजेक्शन मोल्डिंग पेंच बैरलपिघल गुणस्तर, शट स्थिरता, र चक्र समय निर्णय गर्दछ। तल: तपाईंको रालको लागि ज्यामिति र सतह उपचार कसरी चयन गर्ने, सेट कसरी कायम गर्ने, र मेसिन सेटिङहरू मार्फत यसलाई पछ्याउनुको सट्टा पेंच, ब्यारेल, वा चेक रिङमा दोष कसरी ट्रेस गर्ने। हाम्रो नाइट्राइड 38CrMoAlA इन्जेक्शन स्क्रूले 0.5–0.8 मिमी नाइट्राइड तह 950-1050 HV, सूट PE, PP, PS, र ABS, र 30% सम्म ग्लास फाइबर ह्यान्डल गर्छ। त्यो भन्दा पछि, वा संक्षारक रालमा, बोरलाई 62 HRC मा कडा मिश्र धातु स्प्रे गर्न आवश्यक छ। यदि आउटपुट खस्यो र चक्र फैलियो भने, अर्को सेटपोइन्ट छुनु अघि समस्या निवारण तालिका पढ्नुहोस्।

एक इंजेक्शन मोल्डिंग स्क्रू बैरल के हो?
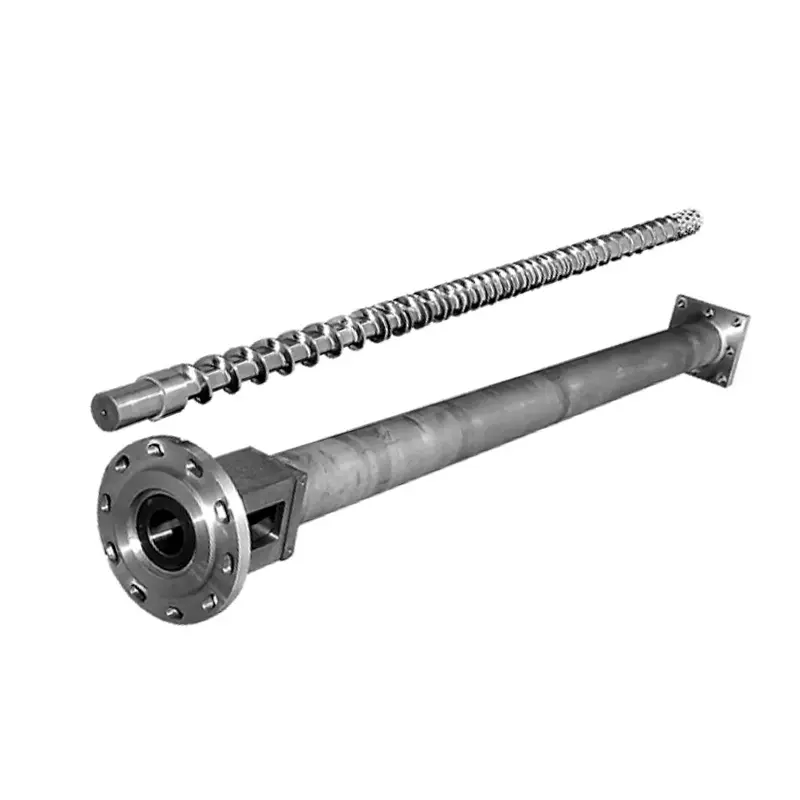
पेंच र ब्यारेल इंजेक्शन मोल्डिंग मेसिनको प्लाष्टिकाइजिंग इकाई बनाउँछ। सँगै, तिनीहरूले हपरबाट ठोस छर्राहरू लिन्छन्, तिनीहरूलाई पगाल्छन्, तिनीहरूलाई एक समान पिघलमा मिलाउँछन्, सटीक शट मिटर गर्छन्, र त्यो शट मोल्डमा इन्जेक्सन गर्छन्। तपाईंको मेसिनले उत्पादन गर्ने हरेक भाग यस जोडीबाट गुजर्छ।
मोल्डरहरूले नोजलहरू, ट्युन मोल्डहरू प्रतिस्थापन गर्छन्, र तिनीहरूले प्लाष्टिकाइजिंग इकाईलाई हेर्नु अघि हप्ताको लागि तापमान समायोजन गर्छन्। त्यो क्रम पछाडि छ। जब पेंच वा ब्यारेल लगाउँछ, नियन्त्रकमा कुनै सेटपोइन्टले प्रक्रिया फिर्ता ल्याउँदैन।
प्लास्टिकीकरण मा स्क्रू को भूमिका
पेंचले धेरैजसो पग्लन्छ, र हीटर ब्यान्डहरूसँग होइन। ब्यारेल गर्मी योगदान, तर प्रमुख पिघलने संयन्त्र होकतरनी गर्मी: स्क्रूले पोलिमरलाई तातो ब्यारेल भित्तामा तान्दछ, र घर्षणले सामग्री भित्र नै तातो उत्पन्न गर्छ। यसैले स्क्रू ज्यामितिले तपाईंको सेटपोइन्टहरू नचल्दा पनि पग्लिएको तापमान परिवर्तन गर्दछ।
पेंचले शटलाई पनि मिटर गर्छ। यो प्लाष्टिकाइज गर्न घुम्छ, टिपको अगाडि पिघलिएपछि फिर्ता हुन्छ, त्यसपछि रोकिन्छ। यसलाई फिर्ता लिइएको दूरी तपाईंको शट साइज हो। कुनै पनि पग्लने जुन उडानहरूमा पछाडी लिक हुन्छ वा चेक रिंग विगतमा त्यो मापन भ्रष्ट हुन्छ।
अन्तमा, स्क्रू इन्जेक्सन गर्दछ। यो घुम्न रोक्छ र प्लन्जर जस्तै अगाडि बढ्छ, नोजल मार्फत पग्लिन बाध्य पार्छ। यो दोहोरो भूमिका, घुमाउने र पारस्परिक, एक एक्सट्रुजन स्क्रूबाट एक इंजेक्शन स्क्रू अलग गर्दछ।
गर्मी स्थानान्तरण र नियन्त्रण मा ब्यारेल को भूमिका
ब्यारेल तातो बोरको साथ एक सटीक दबाव पोत हो। यसले इन्जेक्सन प्रेशर समावेश गर्दछ, ब्यान्डबाट तातो पोलिमरमा स्थानान्तरण गर्दछ, र कडा पर्खाल प्रदान गर्दछ जसको विरुद्धमा स्क्रूले सामाग्री राख्छ।
यसको बोर गोलाकार, सीधा, र आयामी तंग रहनु पर्छ। जब बोर ओभरसाइज हुन्छ, स्क्रू फ्लाइट र ब्यारेल पर्खाल बीचको क्लियरेन्स बढ्छ। पग्लन्छ त्यसपछि अगाडि बढ्नुको सट्टा उडानहरूमा पछाडि चुहावट हुन्छ, र प्लाष्टिकाइजिङ दर घट्छ।
ब्यारेल तापलाई जोन गरिएको छ, सामान्यतया फिड, कम्प्रेसन र मिटरिङ, प्रत्येकको आफ्नै नियन्त्रक र थर्मोकोपलको साथ। डिस्प्ले सामान्य हुँदा एक जोनमा बहेको थर्मोकोपलले महिनौंसम्म सामग्री पकाउन सक्छ।
कसरी स्क्रू र ब्यारेल प्रणालीको रूपमा सँगै काम गर्दछ
दुई भागहरू मिल्दो जोडीको रूपमा प्रदर्शन गर्दछ, र जोडी वर्णन गर्ने संख्या होरेडियल निकासी: ब्यारेल बोर व्यास र स्क्रू उडान व्यास बीचको आधा भिन्नता।
क्लियरेन्स डिजाइन द्वारा सानो छ। नयाँ सेटको लागि उद्योग नियम स्क्रू व्यासको प्रत्येक इन्चको लागि प्रति साइड क्लियरेन्सको लगभग 0.001 इन्च हो। ६० मिमी (लगभग २.३६ इन्च) स्क्रूमा, त्यो ०.०६ मिलिमिटर प्रति छेउमा अवतरण गर्छ। तपाईंको निर्माण रेखाचित्र प्राधिकरण हो, र यो सधैं तपाईंले विरुद्ध जाँच गर्ने नम्बर हुनुपर्छ।
त्यो सानो अन्तरले वास्तविक काम गर्छ। यसले पोलिमरलाई ब्यारेल पर्खालको विरुद्धमा चिप्लनुको सट्टा कतर्न बाध्य पार्छ। दोहोरो क्लियरेन्स र कतर्न कमजोर हुन्छ, पग्लन्छ, आउटपुट ड्रप हुन्छ, र मेसिनले यसलाई आवश्यक नहुने तापको साथ क्षतिपूर्ति गर्ने प्रयास गर्दछ।
एक्लै एक भाग प्रतिस्थापन विरलै एक पहिरिएको जोडी ठीक गर्छ। पुरानो ब्यारेल भित्रको नयाँ स्क्रूले हराएको निकासीको आधा मात्र पुनर्स्थापना गर्दछ, र बेमेलले नयाँ भागलाई पहिले भन्दा छिटो लगाउँछ।
इन्जेक्शन मोल्डिङ स्क्रूको एनाटॉमी
एक मानक इंजेक्शन पेंच तीन जोन प्लस एक टिप विधानसभा मा विभाजित हुन्छ। प्रत्येक क्षेत्रको एउटा काम छ, र प्रत्येक तपाईंले पहिचान गर्न सक्ने तरिकामा असफल हुन्छ।
| क्षेत्र | च्यानल गहिराई | जागिर | असफलता कस्तो देखिन्छ |
|---|---|---|---|
| फिड | गहिरो | गोलीहरू लिनुहोस्, तिनीहरूलाई अगाडि पठाउनुहोस् | ब्रिजिङ, भोक, अनियमित फीड, असंगत रिकभरी |
| सङ्कुचन (संक्रमण) | उथलपुथल | कम्प्याक्ट र ब्यारेल पर्खाल विरुद्ध बहुलक पिघल | बेमेल, खराब मिश्रण, यो क्षेत्र पहिले लगाउँछ |
| मिटरिङ | उथले | एकरूपता पिघल्नुहोस् र पम्प गर्नुहोस् | शट भिन्नता, तापमान स्पाइक |
| टिप र रिंग जाँच गर्नुहोस् | — | इंजेक्शन को समयमा ब्याकफ्लो विरुद्ध सील | शट साइज बहाव, छोटो शट, कुशन हानि |
फिड जोन
गहिरो च्यानलहरूले हपर घाँटीबाट गोलीहरू समात्छन् र तिनीहरूलाई ठोस रूपमा अगाडि सार्छन्। यो क्षेत्र धेरै पग्लिएको छैन। यसले बुझाउँछ।
फिड समस्याहरू पग्लने समस्याहरूको रूपमा मास्करेड हुन्छन्। यदि छर्राहरू घाँटीमा पुल भएमा, वा फिड खण्ड धेरै तातो हुन्छ र छर्राहरू नरम हुन्छन् र चाँडै टाँस्छन्, पेंच भोको हुन्छ। रिकभरी समय स्विंग, र शट साइज पछ्याउँछ। तपाईंले ज्यामितिलाई दोष दिनु अघि फिड-घाँटी कूलिंग जाँच गर्नुहोस्।
सङ्कुचन (संक्रमण) क्षेत्र
यस खण्डमा च्यानल उथलपुथल हुन्छ। त्यो उथलपुथलले तातो ब्यारेल भित्ताको बिरूद्ध पोलिमर निचोड्छ र पग्लने काम गर्ने शियर गर्मी उत्पन्न गर्दछ।
कम्प्रेसन क्षेत्र हो जहाँ पहिरन केन्द्रित हुन्छ। यहाँ दबाब शिखरहरू, र घर्षण फिलरहरू यहाँ कडा पीस्छन्। जब तपाइँ एक पहिरिएको पेंच मापन गर्नुहुन्छ, यहाँ तपाइँ पहिलो नम्बरहरू फेला पार्नुहुनेछ।
मिटरिङ क्षेत्र
उथलो, स्थिर-गहिराइ च्यानलहरूले पिघललाई एकरूप बनाउँछ र स्थिर दबाबमा यसलाई अगाडि पम्प गर्दछ। यो क्षेत्रले शट-टू-शट स्थिरता निर्धारण गर्दछ।
मिटरिङ-जोन पहिरन समान सेटपोइन्टहरूमा शट भिन्नता र बढ्दो पिघल तापक्रमको रूपमा देखा पर्दछ। पेंचले समान सामग्री सार्न कडा मेहनत गरिरहेको छ।
स्क्रू टिप, घण्टी र गैर-रिटर्न भल्भ जाँच गर्नुहोस्
चेक रिङ असेंबली, कहिलेकाहीँ गैर-रिटर्न भल्भ भनिन्छ, यो प्राप्त भन्दा बढी ध्यानको योग्य छ। यो पेंचको टुप्पोमा बस्छ र एउटा काम गर्छ: इन्जेक्सनको समयमा यसलाई बन्द गर्छ, त्यसैले स्क्रूमा पछाडिको सट्टा मोल्डमा पग्लिन्छ।
जब यो सील बन्द हुन्छ, तपाईंले शट-साइज भिन्नता, छोटो शटहरू, र गायब कुसन प्राप्त गर्नुहुन्छ। मोल्डरहरूले इन्जेक्शनको दबाब समायोजन गर्न, समय होल्ड गर्न, र तापक्रम यसलाई पछ्याउन हप्ताहरू खर्च गर्छन्। यसले कुनै पनि काम गर्दैन, किनभने पिघलिएको औंठी पछि पछाडि निस्किरहेको छ।
तीन संकेतहरू विशेष रूपमा चेक रिङमा बिन्दुमा छन्। कुशन स्थिर रहनुको सट्टा शटमा शट फरक हुन्छ। मेसिनले सामान्य रिकभरी रिपोर्ट गर्दा शटको वजन बढ्छ। र दोहोर्याउने प्रक्रिया अचानक राल वा सेटिङमा परिवर्तन बिना अनियमित हुन्छ।
कुञ्जी स्क्रू ज्यामिति प्यारामिटरहरू
चार नम्बरहरूले इंजेक्शन स्क्रूको वर्णन गर्दछ। तिनीहरूलाई बुझ्नुहोस्, र एक आपूर्तिकर्ताको उद्धरण ब्ल्याक बक्स हुन रोक्छ।
L/D अनुपात: परिभाषा, सूत्र, र राल द्वारा सिफारिस गरिएको मान
एल/डी अनुपातस्क्रूको काम गर्ने लम्बाइलाई यसको बाहिरी व्यासले विभाजित गर्छ। चौडा भन्दा २२ गुणा लामो पेचको L/D 22:1 हुन्छ। सूत्रलाई साधारण रूपमा L ले D द्वारा विभाजित गरिएको छ, र साइजसँग अनुपात स्केल: 22:1 मा 50 मिमी स्क्रूको 1,100 मिमी कार्य लम्बाइ हुन्छ।
L/D ले स्क्रूलाई पग्लने, मिलाउन र मिलाउन सक्ने ठाउँलाई नियन्त्रण गर्छ। लामो समय थप पिघलने क्षमता र राम्रो मिश्रण दिन्छ। छोटोले कम बस्ने समय दिन्छ, जसले गर्मी-संवेदनशील रेजिनहरूलाई सुरक्षित गर्दछ।
इन्जेक्शन स्क्रू एक्स्ट्रुजन स्क्रू भन्दा छोटो चल्छ। स्क्रूले लगातार पम्प गर्नुको सट्टा एक पटकमा एक शट तयार गर्दछ, र सामग्री शटहरू बीचको ब्यारेलमा बस्छ। माL/D अनुपात इंजेक्शन मोल्डिंगअभ्यासमा, धेरैजसो मेसिनहरू 18:1 र 25:1 बीचमा आउँछन्, जसमा सामान्य उद्देश्यका मेसिनहरूमा 20:1 देखि 22:1 सम्म हुन्छ।
तातो-संवेदनशील रेजिनहरू जस्तै PVC छोटो छेउको पक्षमा हुन्छन्, त्यसैले सामग्रीले कम समय तातो खर्च गर्दछ। ईन्जिनियरिङ् प्लास्टिकहरू जसलाई राम्ररी पग्लन आवश्यक छ, लामो अन्तको पक्षमा हुन्छ। हाम्रो L/D अनुपात गाइडले ट्रेड-अफलाई गहिराइमा समेट्छ।
कम्प्रेसन अनुपात: यसले कतरनी ताप र पिघल गुणस्तरलाई कसरी असर गर्छ
कम्प्रेसन अनुपातफिड जोनको च्यानल गहिराइलाई मिटरिङ जोनमा च्यानलको गहिराइसँग तुलना गर्छ। यसको मिटरिङ च्यानल भन्दा तीन गुणा गहिरो फिड च्यानल भएको स्क्रूको कम्प्रेसन अनुपात ३:१ हुन्छ।
कम्प्रेसन अनुपातले स्क्रूले सामग्रीलाई कति कडा काम गर्छ भनेर सेट गर्छ। उच्च कम्प्रेसन भनेको अधिक कतरनी, अधिक मेकानिकल ताप, र अधिक आक्रामक पग्लन हो। तल्लो कम्प्रेसनले पोलिमरलाई बिस्तारै व्यवहार गर्दछ।
यसलाई रालसँग मिलाउनुहोस्, ठूलो संख्याको लागि प्राथमिकतामा होइन। कम चिपचिपा पोलीओलफिनहरू सफा पग्लन सकारात्मक कतरनी चाहिन्छ। PVC, PC, र POM जस्ता तातो-संवेदनशील रेजिनहरू कतरण मुनि घट्छ कि PE बन्द हुनेछ। हाम्रो कम्प्रेसन अनुपात गाइड दायरा मार्फत काम गर्दछ।
उडान गहिराई, च्यानल चौडाइ, र आउटपुटमा तिनीहरूको प्रभाव
कम्प्रेसन अनुपात एक अनुपात हो, र एउटै अनुपात संग दुई स्क्रू फरक व्यवहार गर्न सक्छन्। निरपेक्ष गहिराइ महत्त्वपूर्ण छ।
एउटा गहिरो मिटरिङ च्यानलले प्रति क्रान्तिमा धेरै सामग्री सार्छ, प्लाष्टिकाइजिङ दर बढाउँछ, तर यसले कम राम्ररी मिसाउँछ र कम एकसमान पग्लन्छ। एक उथले नाप्ने च्यानलले राम्रोसँग मिश्रण गर्दछ र प्रति पालो कम आउटपुटमा, थप लगातार तापक्रम प्रदान गर्दछ।
उडान चौडाइ र हेलिक्स कोणले उडानको ल्यान्डमा देख्ने सामग्री र कतरनीलाई प्रसारण दक्षतालाई असर गर्छ। यी डिजाइन विवरणहरू हुन् जुन तपाईंले स्क्रू डिजाइनरलाई तपाईंको प्रक्रिया वर्णन गरेर निर्दिष्ट गर्नुहुन्छ, तपाईंले तालिकाबाट छान्नु पर्ने नम्बरहरू होइन।
स्क्रू व्यास र शट साइज सम्बन्ध
स्क्रू व्यासले मेसिनको शट क्षमता सेट गर्दछ। ठूलो पेंचले अगाडि यात्राको प्रति मिलिमिटर बढी भोल्युमलाई विस्थापित गर्दछ, त्यसैले यसले ठूलो शट प्रदान गर्दछ।
व्यावहारिक नियम एक आराम ब्यान्ड हो, कडा सीमा होइन। ब्यारेलको क्षमताको सानो अंश प्रयोग गर्ने शट चलाउनुहोस् र सामग्री धेरै लामो ब्यारेलमा बस्छ, गर्मी र अपमानजनक साइकल चलाउँदै। लगभग पूर्ण क्षमतामा चलाउनुहोस् र तपाइँ लगातार प्याकिङको लागि आवश्यक कुशन गुमाउनुहुन्छ।
धेरै मोल्डरहरूले ब्यारेलको प्रयोगयोग्य दायराको बीचमा कतै शटलाई लक्षित गर्दछ। यदि तपाइँको भाग त्यो ब्यान्ड बाहिर बस्छ भने, सही समाधान फरक पेंच व्यास हो, कडा मेसिन सेटिङ होइन।
यहाँ हाम्रो प्रकाशित आयाम तालिका छ, जसले शट क्षमता ट्र्याक स्क्रू र ब्यारेल साइज हामीले निर्माण गरेको दायरामा कसरी देखाउँछ। यसलाई तपाइँको मेसिन पत्ता लगाउनको लागि प्रयोग गर्नुहोस्, वा एक आपूर्तिकर्ताले तपाइँलाई उद्धृत गर्दैछ व्यास जाँच गर्नुहोस्।
| शट (g) | स्क्रू Ø × लम्बाइ (मिमी) | ब्यारेल Ø × लम्बाइ (मिमी) |
|---|---|---|
| ३०-९० | Φ३० × ९०० | ८५ × ८६० |
| ६०–१२५ | Φ35 × 910 | ८५ × ८६० |
| 100-150 | Φ३८ × ९३५ | Φ95 × 900 |
| १२५–१६० | Φ40 × 980 | Φ95 × 910 |
| १२५–३०० | ४२ × १०३० | Φ105 × 1110 |
| 250-400 | ४५ × १२१० | Φ115 × 1165 |
| ३००–५०० | ५० × १३०० | Φ१२५ × १२६० |
| ४५०–६०० | ५५ × १३३५ | Φ130 × 1320 |
| ५००–७०० | ५६ × १३५० | Φ130 × 1350 |
| ५००–७०० | Φ60 × 1380 | Φ१४० × १३५० |
| ६५०–८०० | Φ65 × 1415 | १५० × १४२० |
| 700-1000 | Φ70 × 1790 | Φ१६० × १६८५ |
| 80-125 | ७५ × १८२५ | 170 × 1725 |
| 100-150 | 80 × 2000 | Φ१८० × १८०५ |
| १२५–२०० | ८५ × २३०० | Φ190 × 1900 |
| २००–३०० | ९० × २७०० | २१० × २००० |
| 250-500 | Φ१०० × २६०० | २३० × २४०५ |
| ३००–६०० | Φ110 × 2600 | Φ२५६ × २५९० |
| 400-1000 | Φ१२० × २८०० | Φ२५६ × २८०० |
| ६००–८०० | Φ130 × 3010 | Φ२५६ × २९७० |
| ८००–१००० | Φ१४५ × ३०१० | Φ२५६ × ३२०० |
| १०००–१५०० | Φ१६० × ३५०० | २७० × ३२०० |
| १३००–२५०० | Φ१७० × ३४१५ | ३१७ × ३३८० |
यसबाट पढ्नु पर्ने दुईवटा कुरा। शट क्षमता व्यासको साथ चढ्छ, भौतिक विज्ञानको माग अनुसार। र ब्यारेल बाहिरको व्यास यसको साथ बढ्छ, त्यसैले ठूलो पेंच कहिल्यै नि: शुल्क अपग्रेड हुँदैन: यो फरक मेसिन साइज वर्ग हो।
इंजेक्शन मोल्डिंग स्क्रू को प्रकार: तपाईलाई कुन चाहिन्छ?
पाँच स्क्रू परिवारहरूले लगभग हरेक इंजेक्शन अनुप्रयोगलाई कभर गर्दछ। सही एक तपाइँको राल मा निर्भर गर्दछ र तपाइँको भाग के माग गर्दछ।
| स्क्रू प्रकार | यसले के गर्छ | लागि उत्तम | कमजोरी |
|---|---|---|---|
| सामान्य उद्देश्य (GP) | एकल उडान, तीन मानक क्षेत्र | PE, PP, PS, ABS, धेरै कमोडिटी रेजिन | सम्झौता ज्यामिति; माग गर्ने रेजिन संग संघर्ष |
| बाधा | दोस्रो उडानले पग्लिएको पोखरीबाट ठोस ओछ्यान अलग गर्छ | राम्रो पिघलने, उच्च आउटपुट, पग्लने-संवेदनशील भागहरू | अधिक लागत; सजिलो रेजिन मा overkill |
| मिश्रण / मिश्रित | Maddock वा पिन मिक्सिङ खण्डहरू थप्छ | रङ मास्टरब्याच, भरिएको यौगिकहरू, स्ट्रीक-संवेदनशील भागहरू | अतिरिक्त कतरनी; गर्मी-संवेदनशील रेजिनहरूको लागि गलत |
| भेन्टेड (दुई चरण) | डिकम्प्रेसन जोन प्लस भेन्ट पोर्टले वाष्पशीलहरूलाई तान्दछ | हाइग्रोस्कोपिक रेजिन जहाँ सुकाउनु अव्यावहारिक छ | जटिल; बेमेल भएमा भेन्ट ड्रोल हुन सक्छ |
| PVC-विशिष्ट | कम कम्प्रेसन, पॉलिश सतहहरू, कुनै मृत स्पटहरू | कठोर र लचिलो पीवीसी | उद्देश्य-निर्मित; सामान्य-उद्देश्य पेंच होइन |
सामान्य उद्देश्य (GP) स्क्रू: सबैभन्दा सामान्य, सबै भन्दा राम्रो को लागी?
GP स्क्रू एक सम्झौता हो, र एक राम्रो छ। यसले PE, PP, PS, र ABS लाई स्वीकार्य रूपमा चलाउँछ, जसले अधिकांश कमोडिटी मोल्डिङलाई समेट्छ। मेसिन निर्माणकर्ताहरूले यसलाई मानकको रूपमा पठाउँछन् किनभने यो सबैभन्दा सुरक्षित पूर्वनिर्धारित हो जब उनीहरूलाई थाहा हुँदैन कि तपाइँ के चलाउनुहुनेछ।
सम्झौताले तपाईंलाई खर्च गर्छ जब राल माग हुन्छ। गिलास भरिएको नायलनमा GP स्क्रू छिटो लगाउँछ। कठोर PVC मा GP स्क्रूले सामग्रीलाई घटाउँछ। पातलो पर्खालको भागमा अधिकतम आउटपुटको लागि धकेलिएको GP स्क्रूले पग्लने काम गर्छ। जब ती मध्ये कुनै पनि तपाइँको प्रक्रिया को वर्णन गर्दछ, एक उद्देश्य निर्मित स्क्रू एक्लै स्क्र्याप मा आफै को लागी भुक्तान गर्दछ।
ब्यारियर स्क्रू: राम्रो पिघल विभाजन र एकरूपता
एक बाधा पेंच पिघलने क्षेत्र मार्फत दोस्रो उडान थप्छ। त्यो उडानले भौतिक रूपमा बाँकी ठोस छर्राहरूलाई पहिले नै बनेको पिघलबाट अलग गर्दछ, र ठोसहरूलाई तातो ब्यारेल पर्खालमा थिचेर राख्छ जहाँ तिनीहरू पग्लिन जारी राख्छन्।
कुनै अवरोध बिना, ठोस कणहरू पग्लिएको पोखरी भित्र लुक्छन्, पर्खालबाट इन्सुलेटेड हुन्छन्, र पग्लिने रूपमा नोजलमा बाँच्न सक्छन्। एक संग, पिघलने थप पूर्ण र अधिक लगातार समाप्त हुन्छ।
भुक्तानी समान वा उच्च आउटपुटमा राम्रो पिघलिएको एकरूपता हो, जसले कम अनपल्ट, कडा शट नियन्त्रण, र फराकिलो प्रक्रिया विन्डोको रूपमा देखाउँदछ। पातलो पर्खाल प्याकेजिङ्ग, अप्टिकल भागहरू, वा पग्लने-संवेदनशील कुनै पनि चीज चलाउने मोल्डरहरूले नामद्वारा सोध्नु पर्छ।
मिक्सिङ / कम्पाउन्डिङ स्क्रू: भरिएको र रङ मास्टरब्याच सामग्रीहरूको लागि
मिक्सिङ स्क्रूले प्राय: टिपको नजिक एक समर्पित मिक्सिङ खण्ड थप्छ। म्याडक (फ्लुटेड) खण्डहरू साँघुरो खाडलहरूबाट पग्लिन्छन्, नपघ्ने कणहरूलाई शियरद्वारा तोड्छन्। पिन मिक्सरहरूले रङ र फिलर वितरण गर्दै प्रवाहलाई विभाजन र पुन: संयोजन गर्दछ।
जब रङ स्ट्रिकिङ एक गुणस्तर समस्या हो, मास्टरब्याच फैलावट महत्त्वपूर्ण हुँदा, वा फिलर वितरणले आंशिक प्रदर्शन ड्राइभ गर्दा एउटा प्रयोग गर्नुहोस्। ट्रेड-अफलाई कतरनी थपिएको छ, जसले पहिले नै तिनीहरूको पतन सीमाको नजिक रहेको ताप-संवेदनशील रेजिनहरूको लागि मिश्रित खण्डहरूलाई गलत छनोट बनाउँछ।
भेन्टेड / डिगासिङ स्क्रू: हाइग्रोस्कोपिक रेजिन्सका लागि
एउटा भेन्टेड पेंच दुई चरणमा चल्छ। पहिलो चरण पग्लन्छ, त्यसपछि च्यानल अचानक गहिरो हुन्छ, ब्यारेलमा काटिएको भेन्ट पोर्टमा पग्लने दबाबलाई शून्यमा झर्छ। ओसिलो र वाष्पशीलहरू त्यहाँबाट भाग्छन्, प्रायः शून्य अन्तर्गत। दोस्रो चरणले इन्जेक्सनको लागि पिघललाई पुन: दबाउछ।
यसले हाइग्रोस्कोपिक रेजिनहरूको लागि काम गर्दछ जहाँ सुकाउने अव्यावहारिक वा अविश्वसनीय छ। यसले जोखिम पनि बोक्छ: यदि दुई चरणहरू बेमेल छन् भने, पिघलले ग्यासको सट्टा भेन्ट पोर्टबाट बाहिर धकेल्छ। भेन्टेड स्क्रू र भेन्टेड ब्यारेल सँगै डिजाइन गरिनु पर्छ, त्यसैले तिनीहरूलाई सेटको रूपमा निर्दिष्ट गरिएको छ र आकस्मिक रूपमा पुन: फिट गरिएको छैन।
PVC-विशिष्ट स्क्रू डिजाइन: किन मानक स्क्रू PVC संग असफल हुन्छ
कठोर पीवीसीले मानक पेंचलाई एकैचोटि दुई तरिकामा सजाय दिन्छ। यसले कतर्न मुनि बिग्रन्छ, हाइड्रोजन क्लोराइड छोड्छ, जसले त्यसपछि यसको विरुद्धमा बसेको स्टिललाई कोर्रोड गर्छ। अपरेटरले दोष देख्नु अघि नै क्षति सुरु हुन्छ।
एक PVC पेंच दुवै खतराहरूको जवाफ दिन्छ। कम कम्प्रेसनले कतरनी कोमल राख्छ। पालिस गरिएका सतहहरू र डेड-स्पट-फ्री ज्यामितिले सामग्रीलाई स्थिर हुन र पकाउनबाट रोक्छ। सेटलाई सतहको उपचारमा सधैं जंग प्रतिरोध चाहिन्छ, प्रतिरोध मात्र होइन। हाम्रोपीवीसी पेंच बैरल गाइडकेमिस्ट्री, र हाम्रोशंक्वाकार जुम्ल्याहा पेंच बैरलबाहिर निकाल्ने पक्षमा PVC सेवा गर्नुहोस्।
तपाईंको रालको लागि दायाँ स्क्रू ब्यारेल कसरी चयन गर्ने
राल चयनले पृष्ठमा प्रत्येक अन्य निर्णय ड्राइभ गर्दछ: ज्यामिति, इस्पात, र सतह। तालिका पढ्नुहोस्, त्यसपछि यसको मुनिका नोटहरू पढ्नुहोस्, किनभने नोटहरूमा चेतावनीहरू छन्।
| राल | सामान्य L/D | सामान्य कम्प्रेसन अनुपात | स्क्रू प्रकार | विशेष नोटहरू |
|---|---|---|---|---|
| PP / PE | २०:१ – २२:१ | २.५:१ – ३.५:१ | GP वा बाधा | क्षमा गर्ने। सफा पग्लन सकारात्मक कतरनी चाहिन्छ |
| PS / HIPS | २०:१ – २२:१ | १.८:१ – २.५:१ | GP | कम चिपचिपापन, सजिलै पग्लन्छ। HIPS मा कोमल मिश्रण |
| ABS | २०:१ – २४:१ | २.०:१ – २.५:१ | GP वा बाधा | अनाकार। शियर तातो हेर्नुहोस्, रेखाहरू सजिलै देखाउँछन् |
| पीसी र ईन्जिनियरिङ् प्लास्टिक | २२:१ – २५:१ | २.०:१ – २.५:१ | बाधा वा GP, कम कतरनी | उच्च पिघल तापमान, साँघुरो विन्डो। लामो L/D, कोमल कम्प्रेसन |
| पीवीसी कठोर | १८:१ – २०:१ | १.६:१ – २.५:१ | PVC-विशिष्ट | जंग प्रतिरोध वैकल्पिक छैन। छोटो बसोबास समय |
| पीवीसी लचिलो | १८:१ – २०:१ | २.०:१ – २.८:१ | PVC-विशिष्ट | कठोर भन्दा धेरै क्षमाशील, अझै संक्षारक |
| PET (preform) | २०:१ – २४:१ | कम, सटीक मिटरिङ | उद्देश्य-निर्मित PET | यसलाई सुकाउनुहोस् वा यसलाई घटाउनुहोस्। कम कतरनी, न्यूनतम निवास, पालिश सतहहरू |
| POM (acetal) | २०:१ – २२:१ | २.५:१ – ३.५:१ | GP, कम कतरनी | धेरै तातो भएमा तीव्र रूपमा घट्छ। सटीक तापमान नियन्त्रण |
| गिलास भरिएको / घर्षण | आधार राल प्रति | आधार राल प्रति | आधार प्रकार + कडा सतह | ज्यामिति आधार राल पछ्याउँछ। दसतहके परिवर्तन हुन्छ: द्विधातु जानुहोस् |
यो तालिका कसरी प्रयोग गर्ने:यी विशिष्ट प्रकाशित दायराहरू र सुरूवात बिन्दुहरू हुन्, विनिर्देशहरू होइनन्। तपाइँको मेसिन, तपाइँको ग्रेड, तपाइँको भाग, र तपाइँको आउटपुट संख्याहरू परिवर्तन गर्दछ। एक स्क्रू डिजाइनरले तपाईंको वास्तविक प्रक्रिया विरुद्ध अन्तिम ज्यामिति पुष्टि गर्दछ। त्यो कुराकानी बिना सामान्य तालिकाबाट कहिल्यै अर्डर नगर्नुहोस्।
PP र PE: अर्ध-क्रिस्टलाइन, मध्यम शियर
Polyolefins सजिलो मामला हो। तिनीहरूले कातर सहने, फराकिलो विन्डोमा पग्लने, र GP स्क्रूलाई माफ गर्छन्। मध्यम देखि उच्च कम्प्रेसनले राम्रोसँग काम गर्दछ, किनकि यी कम-चिसोपन रेजिनहरूलाई आधा-पिघलेको माध्यमबाट चिप्लनुको सट्टा सफा पग्लन सकारात्मक कतरनी चाहिन्छ।
पातलो पर्खालहरूमा कडा आउटपुट पुश गर्नुहोस्, र एक बाधा पेंचले उही गतिमा थप पूर्ण पिघल डेलिभर गरेर यसको लागत कमाउँछ।
ABS र PS: अमोर्फस, शियर हीट हेर्नुहोस्
अमोर्फस रेजिनहरू तीखो बिन्दुमा पग्लनुको सट्टा दायरामा नरम हुन्छन्। PS कम कम्प्रेसनमा चल्छ किनभने यो सजिलै पग्लन्छ। ABS लाई थप हेरचाह चाहिन्छ: यसले स्ट्र्याक र स्प्ले देखाउँदछ जब यो घट्छ, र कतरनी गर्मी सामान्यतया कारण हो।
यदि ABS पार्ट्स स्ट्रीक र तपाईंको सेटपोइन्टहरू सही देखिन्छन् भने, तपाईंले ड्रायरलाई शंका गर्नु अघि शंका गर्नुहोस्। तातो-संवेदनशील अमोर्फस रालमा आक्रामक कम्प्रेसन अनुपातले आफ्नै दोषहरू निर्माण गर्दछ।
पीसी र इन्जिनियरिङ प्लास्टिक: उच्च तापमान, लामो L/D
PC, नायलन, PBT, र तिनीहरूका आफन्तहरू उच्च पग्लिन्छन् र त्यो भन्दा माथिको नजिकै पतन हुन्छन्। तिनीहरूलाई पूर्ण रूपमा पिघल्नु आवश्यक छ, जसले लामो L/D को लागि तर्क गर्दछ, तर तिनीहरूले बस्ने समयलाई पनि दण्ड दिन्छन्, जसले ठूलो ब्यारेलमा पग्लिन विरुद्ध तर्क गर्दछ।
कोमल कम्प्रेसन र सही आकारको शटको साथ रिजोलुसन लामो L/D छ। PC मा शट साइज गलत पाउनुहोस् र तातो मार्फत सामग्री चक्र पहेंलो नहोउन्जेल, स्क्रू जतिसुकै राम्रो भए पनि।
पीवीसी कठोर र लचिलो: जंग प्रतिरोध क्रिटिकल
PVC को बारेमा माथिको सबै कुरा चयनमा लागू हुन्छ। कठोर PVC L/D र कम्प्रेसन दुवैको तल्लो छेउमा बस्छ, किनभने समय र कतरनी दुवै शत्रु हुन्। सतहको उपचारले घर्षण मात्र होइन, जंगको प्रतिरोध गर्नुपर्दछ, र यसले बिमेटेलिक ब्यारेल भित्र मिश्र धातुको छनोट परिवर्तन गर्दछ।
PET र POM: कम कतरनी, सटीक तापमान नियन्त्रण
PET हाइग्रोस्कोपिक छ। पिघलिएको पानीले पोलिमर चेनहरूलाई हाइड्रोलाइज गर्छ, भित्री चिपचिपाहट छोड्छ, र मेसिन राम्रोसँग चलिरहेको जस्तो देखिने बेलामा पातहरू भंगुर र धुलो हुन्छ। राललाई राम्ररी सुकाउनुहोस्, कम सेयर चलाउनुहोस्, बस्ने ठाउँ छोटो राख्नुहोस्, र पालिश गरिएका सतहहरू निर्दिष्ट गर्नुहोस् ताकि निक्षेपहरू बन्दैनन्।
POM ले सामान्य कम्प्रेसन सहन सक्छ तर अत्यधिक तताउँदा तीव्र रूपमा घट्छ, र यसको क्षरण उत्पादनहरू खतरनाक हुन्छन्। तापक्रम नियन्त्रण र निवास समय अनुशासन चतुर ज्यामिति भन्दा बढी महत्त्वपूर्ण छ।
गिलासले भरिएको र घर्षण सामग्री: 30% रेखा
यहाँ पृष्ठमा स्पष्ट नियम छ, र यो संख्या हो, भावना होइन।30% सम्म ग्लास फाइबर: एक नाइट्राइड 38CrMoAlA सेटले यसलाई ह्यान्डल गर्दछ।हामी हाम्रो नाइट्राइड इन्जेक्सन स्क्रूहरू ठ्याक्कै त्यसैको लागि बनाउँछौं र मूल्याङ्कन गर्छौं, निभाउने र टेम्पर्ड, त्यसपछि 950-1050 HV मा 0.5-0.8 मिमी केसमा ग्यास-नाइट्राइड गरिएको।
30% गिलास भन्दा माथि, वा माथि खनिज फिलर र ज्वाला retardant संग, सतह परिवर्तन गर्नुपर्छ।नाइट्राइड केस डिफ्युजन लेयर हो, र एब्रेसिभ फिलरले तलको स्टिलको भन्दा चाँडो काट्छ।
त्यो बेला कbimetallic पेंच बैरलअपग्रेड हुन रोक्छ र सही स्पेसिफिकेशन बन्छ: कडा मिश्र धातुले बोरको पहिरन क्षेत्र वरिपरि पूर्ण सर्कल स्प्रे गर्यो, भित्री कठोरतालाई 62 HRC मा लैजान्छ। ज्यामिति अझै आधार राल पछ्याउँछ। सतह मात्र परिवर्तन हुन्छ। हाम्रोबाइमेटेलिक बनाम नाइट्राइड गाइडलागत तर्क मार्फत काम गर्दछ।
ब्यारेल प्रकार, सामग्री, र सतह उपचार
ब्यारेल नाटकीय रूपमा असफल हुँदैन। यो खुल्छ, चुपचाप, र यसको साथ आफ्नो आउटपुट लिन्छ। सामग्री र सतहले निर्णय गर्छ कि कति समय लाग्छ।
मानक नाइट्राइड स्टील ब्यारेल: आवेदन र सीमा
नाइट्राइडिङले नाइट्रोजनलाई स्टीलको सतहमा फैलाउँछ, कडा केस बनाउँछ। हामी हाम्रो 38CrMoAlA इन्जेक्शन स्क्रूलाई ५००–५६० डिग्री सेल्सियसमा ग्यास–नाइट्राइड गर्छौँ, ९५०–१०५० एचभीमा ०.५–०.८ मिमी मोटो नाइट्राइड तह उत्पादन गर्छौँ। यसले उपचार नगरिएको स्टिलमा ३०-४०% ले पहिरन प्रतिरोध बढाउँछ।
बेस स्टिललाई पहिले निभाइन्छ र टेम्पर्ड गरिन्छ, जसले सियर पहिरन प्रतिरोधलाई ५०% ले आफैंमा उठाउँछ। सँगै, ती दुई चरणहरूले PE र PP जस्ता गैर-संक्षारक रेजिनहरूमा लगभग 10,000-20,000 घण्टाको सेवा जीवन दिन्छ।
यसको सीमा केस गहिराई हो। एकपटक घर्षणले नाइट्राइड तहको माध्यमबाट काट्यो, तलको नरम कोर छिट्टै लगाउँछ। हामी ग्लास-फाइबर-प्रबलित यौगिकहरूको लागि हाम्रो नाइट्राइड इन्जेक्शन स्क्रूलाई 30% सम्म मूल्याङ्कन गर्छौं (उदाहरणका लागि PA प्लस ग्लास फाइबर)। त्यो माथि, वा संक्षारक रेजिनहरूमा, नाइट्राइड केस आउटमिच हुन्छ र सतह परिवर्तन गर्नुपर्छ।
Bimetallic ब्यारेल: निर्माण, लागत, र जब यो बन्द हुन्छ
एक बाइमेटलिक ब्यारेलले मिश्र धातु-स्टील बडी राख्छ र बोरमा छुट्टै पहिरन मिश्र धातु फ्यूज गर्दछ। हाम्रो ब्यारेलहरूमा हामी बोरको पहिरन क्षेत्रको पूर्ण घेरा वरिपरि कडा मिश्र धातु स्प्रे गर्छौं, भित्री कठोरतालाई 62 HRC मा ल्याउँछौं।
त्यो नाइट्राइडिङबाट फरक प्रकारको सुरक्षा हो। नाइट्राइड केस एक मिलिमिटर को अंश मा मापन एक प्रसार तह हो। स्प्रे गरिएको वा फ्युज गरिएको मिश्र धातु बोर विभिन्न धातुको तह हो, र घर्षण फिलरले यो सबै पार गर्नुपर्छ।
मिश्र धम्कीको लागि चयन गरिएको छ। कार्बाइड युक्त र टंगस्टन-कार्बाइड सतहहरूले गिलास र खनिज फिलरहरूबाट घर्षण प्रतिरोध गर्दछ। निकेल-असर गर्ने मिश्रहरूले PVC र ज्वाला-retardant यौगिकहरूबाट क्षरण प्रतिरोध गर्दछ। गलत मिश्र धातु छनौट गर्नुहोस् र तपाईंले गलत समस्या समाधान गर्ने बिमेटेलिक ब्यारेलको लागि भुक्तान गर्नुभयो।
तपाईंको फिड घर्षण वा संक्षारक हुँदा यसले भुक्तान गर्छ। अंकगणित सरल छ: यदि एक द्विधात्विक सेट तपाईंको सामग्रीमा नाइट्राइड भन्दा धेरै पटक रहन्छ भने, उच्च खरिद मूल्य प्रति वर्ष कम लागतमा विभाजित हुन्छ, तपाईंले स्क्र्याप र डाउनटाइम गणना गर्नु अघि तपाईंले बेवास्ता गर्नुहुन्छ।
सेग्मेन्टेड बनाम मोनोलिथिक ब्यारेल: लचिलोपन बनाम प्रेसिजन
एक मोनोलिथिक (एक-टुक्रा) ब्यारेल एकल शरीरबाट मेसिन गरिएको छ। यसले सीधापन र एकाग्रतालाई राम्रोसँग राख्छ, र यो इंजेक्शन मोल्डिङको लागि आदर्श हो, जहाँ सटीक ड्राइभले शट स्थिरता दिन्छ।
सेग्मेन्टेड ब्यारेलहरू खण्डहरूबाट सँगै बोल्ट हुन्छन्, जसले पूरै ब्यारेललाई स्क्र्याप नगरिकन पहिरिएको खण्ड बदल्न अनुमति दिन्छ, र भेन्ट पोर्टहरूलाई लचिलो रूपमा राख्न अनुमति दिन्छ। व्यापार पङ्क्तिबद्धता हो: प्रत्येक जोइन्ट मिसाइलाइनमेन्टको लागि अवसर हो, र इन्जेक्सन मेसिनहरू कम्पाउन्डिंग एक्सट्रूडरहरू भन्दा कम क्षमाशील हुन्छन्।
आधार स्टील र यसमा बस्ने सतह विकल्पहरू
38CrMoAlAआधार स्टील हो जुन हामीले हाम्रो इन्जेक्शन स्क्रू मेसिन गर्छौं, र यो एक कारणको लागि उद्योगको पूर्वनिर्धारित हो। यसको क्रोमियम-मोलिब्डेनम-एल्युमिनियम रसायन नाइट्राइडिङको लागि डिजाइन गरिएको छ: एल्युमिनियमले कडा, स्थिर नाइट्राइड बनाउँछ जबकि कोर कडा रहन्छ।
आधार स्टीलले मेकानिकल भार बोक्छ। यसको माथिको सतहले पहिरन लिन्छ, र त्यहाँ वास्तविक छनौट निहित छ। को रूपमा एपेंच बैरल निर्माताहामी पूर्ण सतह दायरा आपूर्ति गर्छौं, र प्रत्येकले फरक खतराको जवाफ दिन्छ:
- नाइट्राइडिङ— ०.५–०.८ मिमी तह ९५०–१०५० HV मा। सफा रेजिन, ग्लास फाइबर 30% सम्म।
- Bimetallic surfacing- बोरको पहिरन क्षेत्र वरिपरि फ्यूज गरिएको कडा मिश्र धातु, 62 HRC मा बोर। घर्षण र संक्षारक कर्तव्य।
- टंगस्टन कार्बाइड स्प्रे- सबैभन्दा कठिन घर्षण केसहरूको लागि।
- क्रोम प्लेटिङ- एक चिल्लो, रिलीज-अनुकूल सतह। रंग परिवर्तन र टाँसिने मा मद्दत गर्दछ, भारी घर्षण संग होइन।
- स्टेनलेस स्टील- जब क्षरण प्रतिरोध वा सामग्री शुद्धताले पहिरनको सट्टा आवश्यकतालाई नेतृत्व गर्दछ।
हाम्रो स्क्रू ब्यारेल सामग्री गाइडले पूर्ण रूपमा आधार स्टीलहरू तुलना गर्दछ।
सतह उपचार तुलना
| सामग्री / उपचार | कठोरता | प्रतिरोध लगाउने | जंग प्रतिरोध | लागि उत्तम |
|---|---|---|---|---|
| 38CrMoAlA, नाइट्राइड | 950-1050 HV, 0.5-0.8 मिमी तह | राम्रो | मध्यम | PE, PP, PS, ABS; ग्लास फाइबर 30% सम्म। आर्थिक पूर्वनिर्धारित |
| Bimetallic surfacing | 62 HRC मा बोर | उत्कृष्ट | राम्रो | ३०% भन्दा माथि गिलास भरिएको, खनिजले भरिएको, रिग्राइन्ड, घर्षण शुल्क |
| टंगस्टन कार्बाइड स्प्रे | धेरै उच्च | उत्कृष्ट | राम्रो | सबैभन्दा कठिन घर्षण केसहरू |
| निकल-आधार मिश्र धातु सतही | सूत्र अनुसार चयन गरियो | राम्रो | उत्कृष्ट | PVC, fluoropolymers, ज्वाला retardants |
| हार्ड क्रोम प्लेटिङ | कडा, धेरै पातलो | मध्यम | राम्रो | चिकनी रिलीज, सजिलो रंग परिवर्तन, विरोधी छड़ी |
| स्टेनलेस स्टील | प्रति ग्रेड | मध्यम | उत्कृष्ट | जंग वा शुद्धता-नेतृत्व अनुप्रयोगहरू |
सबैभन्दा फोहोर फिडको लागि सतह निर्दिष्ट गर्नुहोस् रेखा वास्तवमा चल्नेछ, सफा होइन। नयाँ सेट चाँडै मर्ने सबैभन्दा सामान्य तरिका सफा केसको लागि निर्दिष्ट गर्नु हो।
मर्मत: सेट दिन सक्ने हरेक घण्टा कसरी प्राप्त गर्ने
मर्मतले पहिरन उल्टो गर्दैन। यसले तपाईंलाई अपरिहार्य प्रकारको माथिबाट टाँस्ने पहिरनहरू थप्नबाट रोक्छ, र यसले तपाईंलाई प्रतिक्रिया दिनुको सट्टा प्रतिस्थापनको योजना बनाउन डेटा दिन्छ।
नियमित निरीक्षण चेकलिस्ट
| आवृत्ति | के जाँच गर्ने | किन |
|---|---|---|
| हरेक शिफ्ट | पिघल तापमान बनाम सामान्य, रिकभरी समय, कुशन स्थिरता, मोटर लोड | दोषहरू देखा पर्नु अघि यी बहावहरू |
| प्रत्येक सामग्री वा रंग परिवर्तन | पूर्ण रूपमा सफा गर्नुहोस्; कालो दाग वा बिग्रिएको सामग्रीको लागि शुद्धीकरण निरीक्षण गर्नुहोस् | स्पेक्सको अर्थ कतै मरेको दाग वा क्षय हो |
| मासिक | थर्मोकोपल र हीटर ब्यान्डहरू प्रमाणित गर्नुहोस्; फिड-घाला चिसो जाँच गर्नुहोस् | बहेको सेन्सरले महिनौंसम्म सामग्री पकाउँछ |
| जब पेंच बाहिर छ | चिन्हित स्थानहरूमा उडान OD र ब्यारेल बोर ID मापन गर्नुहोस्; चेक औंठी निरीक्षण | पेंच पहिले नै बाहिर छ। दस मिनेटको मापन नि: शुल्क डाटा हो |
| कम्तिमा वार्षिक (घर्षक वा संक्षारक शुल्क) | नियोजित पुल: पूर्ण पहिरन मापन, पङ्क्तिबद्धता जाँच, पढाइहरू लग | भरिएको, PVC, र regrind duty wears सफा राल भन्दा धेरै छिटो सेट गर्दछ |
रेजिन वा रङहरू परिवर्तन गर्दा उचित शुद्धिकरण प्रक्रिया
व्यस्त दिनहरूको लागि अपवाद बिना, प्रत्येक स्टप र प्रत्येक परिवर्तन अघि सफा गर्नुहोस्। ब्यारेल भित्र चिसो हुन छोडिएको सामग्री घट्छ, सतहहरूमा बेक हुन्छ, र पछि ग्राहकको भागमा कालो दागको रूपमा फर्किन्छ।
रंग परिवर्तनको लागि, बन्दको लागि, र गर्मी-संवेदनशील बहुलकमा स्विच गर्नु अघि व्यावसायिक शुद्धीकरण कम्पाउन्ड प्रयोग गर्नुहोस्। भर्जिन PE वा PP ले मिल्दो सामग्रीहरू बीचको नियमित संक्रमणहरू ह्यान्डल गर्दछ। PC र PMMA जस्ता उच्च-तापमान रेजिनहरू कडा समात्छन् र थप आक्रामक शुद्धीकरण चाहिन्छ।
बन्द गर्नु अघि सफा गर्नुहोस्, सुरु गर्नु अघि मात्र होइन। तपाईंले कूलिङ ब्यारेलमा छोड्नुभएको कुरा अर्को स्टार्टअपमा तपाईंले लड्ने समस्या बन्छ।
स्क्रू-टु-ब्यारेल क्लियरेन्स कसरी मापन गर्ने
यो मापन हो जसले रायलाई तथ्यमा परिणत गर्दछ, र धेरै पसलहरूले यसलाई छोड्छन्।
- स्क्रू तान्नुहोस् र सफा गर्नुहोस्।तातो, पीतल वा तामा उपकरण संग। स्टिल स्क्र्यापरहरू कहिल्यै नगर्नुहोस्, जसले उपचार गरिएको सतह काट्छ जसमा पेंच निर्भर हुन्छ।
- मापन स्थितिहरू चिन्ह लगाउनुहोस्कार्य लम्बाइको साथ: फिड, ट्रान्जिसन, र न्यूनतम मा मिटरिङ।
- उडान OD मापन गर्नुहोस्प्रत्येक स्थितिमा बाहिरी माइक्रोमिटरको साथ, असमान पहिरनहरू समात्न परिधिको वरिपरि धेरै बिन्दुहरूमा रिडिङहरू लिँदै।
- ब्यारेल बोर आईडी नाप्नुहोस्मिल्दो स्थिति र गहिराइमा बोर गेजको साथ।
- रेडियल क्लियरेन्स गणना गर्नुहोस्:बोर आईडीबाट उडान OD घटाउनुहोस् र दुईले भाग गर्नुहोस्।
- निर्माण रेखाचित्र विरुद्ध तुलना गर्नुहोस्र मिति र घण्टा चलिरहेको प्रत्येक पढाइ लग गर्नुहोस्।
नतिजालाई मूल क्लियरेन्सको विरुद्धमा व्याख्या गर्नुहोस्, विश्वव्यापी संख्याको विरुद्ध होइन। एक उपयोगी पसल नियम: जब क्लियरेन्स निर्माण मूल्य लगभग दोब्बर बढ्यो, वा जब उत्पादन समान स्क्रू गतिमा उल्लेखनीय रूपमा घट्यो, प्रतिस्थापन योजना सुरु गर्नुहोस्। हाम्रो चरण-दर-चरण मापन गाइडले विधिलाई पूर्ण विवरणमा समावेश गर्दछ।
सफा गर्ने तालिका र कम्पाउन्ड प्रकारहरू सफा गर्ने
काममा कम्पाउन्ड मिलाउनुहोस्। मेकानिकल (घर्षक-मुक्त) उच्च चिपचिपापन संग स्क्रब शुद्ध गर्दछ। रासायनिक शुद्धिकरणले घटेको पदार्थ र कार्बनलाई आक्रमण गर्छ। फोमिङ पर्जहरू लामिनार प्रवाह छुटेको मृत ठाउँहरूमा पुग्न विस्तार हुन्छ।
गहिरो-सफा अन्तराल राल मा निर्भर गर्दछ। उच्च-तापमान पोलिमरहरूले कार्बन छिटो बनाउँछन् र थप बारम्बार गहिरो शुद्धीकरण चाहिन्छ। तपाइँ जे पनि दौडनुहुन्छ, तपाइँको लागि यो तालिका बनाउन कालो दागको लागि पर्खनुको सट्टा तालिकामा अन्तराल राख्नुहोस्।
कहिले मर्मत गर्ने बनाम कहिले बदल्ने
सेवाको प्रति वर्ष लागत तुलना गर्नुहोस्, दुई मूल्य ट्यागहरू होइन। आधाभन्दा बढी खर्च हुने तर वर्षको एक तिहाइ फर्काउने पुनर्निर्माण भनेको भेषमा महँगो विकल्प हो।
मर्मत सही झुक्छजब पहिरन आयामी र मध्यम हुन्छ, आधार धातु ध्वनि हुन्छ, यो पहिलो पुनर्निर्माण हो, र ज्यामिति अझै पनि तपाईंको राल अनुरूप छ।
प्रतिस्थापन सही झुक्छजब क्षय गहिरो खसेको छ, जब स्क्रू पहिले नै पहिले नै पुन: निर्माण गरिएको छ, जब तपाईंको सामग्री परिवर्तन भएको छ र पुरानो ज्यामिति अब फिट हुँदैन, वा जब सेट सामान्य आकारको हुन्छ जसको प्रतिस्थापन मूल्य मर्मत उद्धरणको नजिकै बस्छ।
हाम्रो मर्मत बनाम प्रतिस्थापन गाइडले पूर्ण निर्णय तालिका राख्छ।
स्पेयर स्क्रू ब्यारेलहरूको उचित भण्डारण र ह्यान्डलिंग
एक अतिरिक्त सेट मात्र उपयोगी छ यदि यो सीधा र सफा छ जब तपाईंलाई आवश्यक छ। लम्बाइको साथ समर्थनको साथ स्क्रूहरू तेर्सो रूपमा भण्डार गर्नुहोस्, टिपमा कहिल्यै झुक्नु हुँदैन। तिनीहरूलाई खियाको बिरूद्ध कोट गर्नुहोस्, तिनीहरूलाई छोप्नुहोस्, र भागको साथ स्पेस शीट र मापन गरिएको कठोरता आंकडा राख्नुहोस्।
स्पेयर-सेट रोटेशन रणनीतिकुनै पनि द्रुत शुल्क भन्दा बढी मूल्यवान छ, र लगभग कुनै पनि आपूर्तिकर्ताले तपाईंलाई यो बताउदैन। हालको सेट असफल हुनु अघि प्रतिस्थापन किन्नुहोस्। नयाँ सेट चलाउनुहोस्, उत्पादन जारी रहँदा पुरानोलाई पुन: निर्माणको लागि पठाउनुहोस्, र पुनर्निर्माण गरिएको सेटलाई अतिरिक्तको रूपमा शेल्फमा राख्नुहोस्।
तपाईंसँग अब शून्य अनियोजित डाउनटाइमको साथ रोटेशनको स्वामित्व छ, र हरेक भविष्यको प्रतिस्थापन शनिबार बिहान २ बजेको सट्टा तपाईंको तालिकामा हुन्छ। रणनीतिले कार्यशील पूँजीको एक सेट खर्च गर्छ र पहिलो पटक ब्रेकडाउन नहुँदा चुक्ता गर्छ।
यो प्रक्रिया हो कि मेसिन? एक निर्णय गेट
यहाँ कुनै पनि प्रतियोगीले नलेख्ने खण्ड छ, र यसले तपाइँलाई यो गाइडको बाँकी संयुक्त भन्दा बढी समय बचत गर्नेछ।
जब एक मोल्डिंग दोष देखा पर्दछ, अधिकांश टोलीहरू मेसिन सेटिङहरूमा पुग्छन्। तापमान, ब्याक प्रेसर, इंजेक्शन गति, समय होल्ड। कहिलेकाहीँ यो सही छ। तर जब प्लाष्टिकाइजिङ युनिट लगाइन्छ, कुनै पनि सेटिङले प्रक्रियालाई पुन: प्राप्त गर्दैन, र हप्ताहरू कहिल्यै सफल हुन नसक्ने खोजमा गायब हुन्छन्।
तपाईंले अर्को सेटपोइन्ट छुनु अघि यो गेट चलाउनुहोस्।
1. केहि परिवर्तन भयो?नयाँ रेजिन लट, नयाँ कलरन्ट, नयाँ रिग्राइन्ड अनुपात, नयाँ मोल्ड, सेटिङ कसैले समायोजन गरेको छ? यदि हो भने, परिवर्तनको पछि लाग्नुहोस्। यो अन्यथा प्रमाणित नभएसम्म प्रक्रिया समस्या हो।
2. के दोष अचानक देखा पर्यो, वा हप्ताहरूमा घिसियो?परिवर्तन वा भाँचिएको घटकमा अचानक बिन्दुहरू। पहिरन मा क्रमिक अंक। पहिरन रातारात आउँदैन।
3. के कुसन लगातार शटलाई शट गर्न सकिन्छ?एक असंगत कुशन भनेको चेक रिंग कुरा हो। अरू केहि भन्दा पहिले यसलाई निरीक्षण गर्नुहोस्।
4. के आउटपुट उही स्क्रू गतिमा घटेको छ, वा रिकभरी समय बढेको छ?दुबै क्लियरेन्समा बिन्दु, अर्थ पेंच वा ब्यारेल पहिरन। सेटिङहरूले हराएको निकासी पुनर्स्थापित गर्न सक्दैन।
5. अपरिवर्तित सेटपोइन्टहरूमा पिघलको तापक्रम बढिरहेको छ?स्क्रूले अतिरिक्त कतरनी तातो उत्पन्न गरिरहेको छ, सामान्यतया किनभने यो एक थकित क्लियरेन्स विरुद्ध कडा काम गरिरहेको छ।
6. प्रत्येक सफाई पछि कालो दागहरू फर्कन्छ?सामाग्री मृत स्थानमा राखिएको छ। पुरानो सेटमा, त्यो मृत ठाउँ प्रायः अपमानित पिघलिएको क्लियरेन्स लगाइन्छ।
3 देखि 6 सम्मका प्रश्नहरूमा तीन वा बढी "हो" जवाफको अर्थ मेसिनले तपाईंलाई प्लाष्टिकाइजिङ युनिट लगाइएको छ भनी बताइरहेको छ। ट्युनिङ रोक्नुहोस्। पेंच तान्नुहोस् र मापन गर्नुहोस्।
मापन एक घण्टा लाग्छ। सेटिङ्हरू मार्फत मेकानिकल दोषलाई पछ्याउन हप्ताहरू लाग्छ, र यो कहिल्यै रूपान्तरण हुँदैन, किनभने जवाफ नियन्त्रकमा कहिल्यै थिएन।
रूट-कारण तालिकाको साथ समस्या निवारण गाइड
तलका प्रत्येक दोष प्रक्रिया वा मेकानिकल पहिरनबाट आउन सक्छ। तालिकाको नाम छपेंच र ब्यारेलमूल कारण, किनकि त्यो आधा सबैले छोड्छ।
| समस्या | लक्षण | स्क्रू / ब्यारेल मूल कारण | सुधारात्मक कारबाही |
|---|---|---|---|
| कालो रेखाहरू / जलेको चिन्ह | भागमा गाढा दाग वा लकीरहरू; एक रोक पछि खराब | बिग्रिएको सामाग्री पहिरो क्लियरेन्स वा मृत स्थानमा राखिएको; स्कोर बोर; क्षतिग्रस्त पेंच सतह | गहिरो शुद्धीकरण। यदि स्पेकहरू फर्किए, तान्नुहोस् र निरीक्षण गर्नुहोस्। स्कोरिङ र लगाइएको क्लियरेन्सको लागि जाँच गर्नुहोस्। यदि सेट हार्बरिङ सामग्री हो भने बदल्नुहोस् |
| असंगत शट साइज / छोटो शटहरू | शट वजन बहाव; कुशन शट देखि शट फरक हुन्छ | रिंग सील छैन जाँच गर्नुहोस्(सबैभन्दा सामान्य); पहिरिएको उडानहरू पछाडि चुहाउन दिँदै; ब्यारेल बोर ओभरसाइज | पहिले चेक औंठी निरीक्षण गर्नुहोस्। त्यसपछि निकासी मापन। सेटिङहरूले लीक नन-रिटर्न भल्भलाई ठीक गर्दैन |
| पिघल तापमान spiking | सेटबिन्दु माथि वास्तविक पिघल तापमान; सामाग्री विलोपन | गलत कम्प्रेसन अनुपातबाट अत्यधिक कतरनी; स्क्रूलाई कडा काम गर्न लगाएको क्लियरेन्स; बहेको थर्मोकूपल | थर्मोकोपलहरू प्रमाणित गर्नुहोस्। स्क्रू गति र पछाडि दबाब जाँच गर्नुहोस्। यदि रालको लागि ज्यामिति गलत छ भने, पेंच ठीक हो |
| ढिलो रिकभरी / लामो प्लाष्टिकाइजिंग | रिकभरी समय विस्तार; चक्र समय बढ्छ | पम्पिङ दक्षता कम गर्ने पहिरिएको क्लियरेन्स; फिड खण्ड मुद्दा; रालको लागि गलत ज्यामिति | पहिले फिड-थ्रोट कूलिङ र गोली फिड जाँच गर्नुहोस्। त्यसपछि रेखाचित्र विरुद्ध निकासी मापन |
| बढ्दो मोटर लोड / पछाडि दबाव | मोटर amps स्थिर आउटपुट मा चढाई; टोक़ अलार्म | बोरमा स्क्रू ड्र्यागिङ (मिसलाइनमेन्ट, बेन्ट स्क्रू); अत्यधिक कतरनी; घटेको सामग्री निर्माण प्रतिरोध | पङ्क्तिबद्धता र स्क्रू सीधापन जाँच गर्नुहोस्। एउटा झुकाव पेंचले बोरको एक छेउमा लगाउँछ र नयाँ ब्यारेललाई पनि नष्ट गर्दछ |
| सामग्री क्षरण / विकृति | पहेँलोपन, स्प्ले, भंगुरता, गन्ध | निवास समय धेरै लामो (ब्यारेल को लागी धेरै सानो शट); धेरै आक्रामक कतरनी; मृत स्पटहरू समात्ने सामग्री | ब्यारेल-क्षमता अनुपातमा शट-साइज जाँच गर्नुहोस्। कतरनी कम गर्नुहोस्। तातो-संवेदनशील रेजिनहरूमा, कम कम्प्रेसन स्क्रू मात्र वास्तविक समाधान हुन सक्छ |
| पग्लन्छ / ठोस कणहरू आंशिक रूपमा | कडा दागहरू; लेन्स जस्तै दोषहरू; कमजोर दागहरू | अपर्याप्त पिघलने क्षमता: L/D धेरै छोटो, कम्प्रेसन गलत, स्क्रू पग्लन सक्ने आउटपुट पछि धकेलियो, वा क्लियरन्स | आउटपुट घटाउनुहोस् वा ब्यारियर स्क्रूमा अपग्रेड गर्नुहोस्। यदि सेट लगाएको छ भने, कुनै पनि सेटिङले पग्लन पुन: प्राप्त गर्दैन |
| रङ स्ट्रिकिंग / खराब फैलावट | असमान रंग; masterbatch फैलिएको छैन | कुनै मिश्रण खण्ड; खराब स्क्रू मिश्रण; भरिएको वा रंगीन कम्पाउन्डको लागि गलत पेंच | एक मिश्रण खण्ड निर्दिष्ट गर्नुहोस् (Maddock वा पिन)। निश्चित गर्नुहोस् कि स्क्रू पहिले पहिले नै झरेको छैन |
कालो स्ट्रीक्स वा बर्न मार्क्स
बिग्रेको पोलिमर कतै बसिरहेको छ र टुक्रा टुक्रा भत्किरहेको छ। क्लासिक लुक्ने ठाउँहरू क्लियरेन्स, स्कोर गरिएको बोर, क्षतिग्रस्त चेक रिङ, र कुनै पनि मृत ठाउँ जहाँ प्रवाह रोकिन्छ।
पहिले गहिरो सफा गर्नुहोस्। यदि दागहरू राम्ररी सफा गरेपछि फिर्ता आउँछन् भने, सामग्री केवल अवशेष होइन। यो तपाइँको मेसिन मा एक स्थान द्वारा लगातार निर्मित भइरहेको छ, र तपाइँ स्क्रू तान्न र यसलाई फेला पार्न आवश्यक छ।
असंगत शट साइज वा छोटो शटहरू
तपाईंले सेटिङ छुनु अघि औंठी जाँच गर्नुहोस्। जब नन-रिटर्न भल्भले सील बन्द गर्छ, इंजेक्शनको समयमा पग्लिन्छ, र मेसिनले मापन गरेको शट मोल्डले प्राप्त गरेको शट होइन।
उपहार कुशन हो। एक सुसंगत प्रक्रियाले स्थिर कुशन राख्छ। जब कुसन गोली हान्दै हिँड्छ, पग्लिनु हुँदैन कतै जान्छ।
पिघल तापमान स्पाइकिङ वा धेरै उच्च
सेटपोइन्टहरूमा विश्वास गर्नुको सट्टा जाँचको साथ वास्तविक पिघल मापन गर्नुहोस्। यदि वास्तविक पिघल क्षेत्रहरू भन्दा माथि राम्रोसँग चल्छ भने, अतिरिक्त गर्मी कतरबाट आउँदैछ, ब्यान्डहरूबाट होइन।
जब कम्प्रेसन रालको लागि धेरै आक्रामक हुन्छ, जब स्क्रूको गति धेरै उच्च हुन्छ, जब ब्याक प्रेसर अत्यधिक हुन्छ, र जब घाँटीको स्क्रूले समान सामग्री सार्न कडा परिश्रम गर्नुपर्ने हुन्छ तब शियर ताप बढ्छ।
ढिलो स्क्रू रिकभरी / लामो प्लाष्टिकाइजिंग समय
हपरबाट सुरु गर्नुहोस्। ब्रिजिङ पेलेटहरू, अत्यधिक तताइएको फिड घाँटी, र अपर्याप्त फिडलाई चिसो पार्ने सबैले स्क्रू र स्ट्रेच रिकभरीलाई भोकै राख्छ, र ती मध्ये कुनै पनि स्क्रू दोष होइन।
यदि फिड स्वस्थ छ र रिकभरी अझै ढिलो छ भने, क्लियरेन्स मापन गर्नुहोस्। लगाउनको लागि आफ्नो पम्पिङ क्षमता गुमाएको स्क्रूले उही शट भर्न लामो समय लिन्छ, र चक्र समयले यसलाई प्रतिबिम्बित गर्दछ।
बढ्दो मोटर लोड वा पछाडिको दबाब
स्थिर आउटपुटमा बढ्दै amps को मतलब केहि प्रतिरोध छ। बोरमा तान्ने बाक्लो स्क्रू खतरनाक केस हो: यसले ब्यारेलको एक छेउमा लगाउँछ, र त्यो मिसलाइनमेन्टको बिरूद्ध स्थापित गरिएको नयाँ स्क्रूले उही तालिकामा उही तरीकाले लगाउँछ।
तपाईंले केहि अर्डर गर्नु अघि सीधापन र पङ्क्तिबद्धता जाँच गर्नुहोस्। एकतर्फी बोर पहिरन फिंगरप्रिन्ट हो।
सामग्री क्षरण वा विकृति
दुई कारणहरू हावी छन्: सामग्री धेरै तातो छ, वा यो धेरै लामो समयदेखि तातो भएको छ। दोश्रो भनेको मान्छेले मिस गरेको हो ।
ब्यारेल पातहरूको लागि धेरै सानो भएको शट पहेलो नहोउन्जेल बिस्तारै पकाउने, चक्र पछि चक्रमा बसेर पग्लिन्छ। कुनै स्क्रू डिजाइनले ओभरसाइज ब्यारेलमा सानो आकारको शटलाई ठीक गर्दैन। पेंचको व्यास सच्याउनुहोस्, वा कामलाई सानो मेसिनमा सार्नुहोस्।
प्रतिस्थापन स्क्रू ब्यारेल कसरी अर्डर गर्ने
कुनै प्रतियोगीले यसलाई कभर गर्दैन, र यो भाग खरीददारहरूलाई वास्तवमा चाहिन्छ। चाहे तपाईं OEM बाट अर्डर गर्नुहुन्छ वा स्वतन्त्रबाटपेंच बैरल कारखाना, उही जानकारी उद्धरण ड्राइभ गर्दछ।
आयाम र निर्दिष्टीकरणहरू तपाईंले प्रदान गर्नुपर्छ
- मेसिन ब्रान्ड र मोडेल।एक नेमप्लेट फोटो माउन्टिङ र ड्राइभ-अन्त आयाम पुष्टि गर्न पर्याप्त छ।
- स्क्रू व्यास र L/D अनुपात,रेखाचित्रबाट वा सीधा मापन।
- राल, फिलर सामग्रीको साथ।यसले आधारभूत इस्पात र सतहको उपचारलाई सूचीमा अन्य कुनै पनि कुरा भन्दा बढि ड्राइभ गर्दछ।
- शट साइज र लक्ष्य चक्र,त्यसैले ज्यामिति प्रतिलिपि गर्नुको सट्टा अनुकूलित गर्न सकिन्छ।
- एक रेखाचित्र, वा एक लुगा नमूना।या त काम गर्छ। एक लगाएको भाग मापन गर्न सकिन्छ र पूर्ण ज्यामिति पुनर्निर्माण गर्न सकिन्छ।
- पछिल्लो पटक के भयो।भागको साथमा पहिरनको ढाँचा पठाउनुहोस्। चिकनी आयाम हानि घर्षण भन्छन्। पिटिङ्गले क्षरण भन्छ। एकतर्फी पहिरनले पङ्क्तिबद्धता भन्छ, जुन नयाँ पेंचले ठीक गर्दैन।
त्यो अन्तिम वस्तु हो जुन खरिदकर्ताहरूले बिर्सन्छ, र यो एक हो जसले तपाईंलाई असफलताको विश्वासयोग्य प्रतिलिपि खरीद गर्न रोक्छ।
OEM-म्याच बनाम कस्टम डिजाइन: फाइदा र विपक्ष
एक OEM मिलानमूल ज्यामिति पुन: उत्पादन गर्दछ। यो सही कल हो जब मौलिक स्क्रूले तपाइँको प्रक्रियालाई उपयुक्त बनायो र सजिलै हार्यो। अनुमानित, रेखाचित्र विरुद्ध प्रमाणित, कुनै प्रक्रिया पुन: प्रमाणीकरण।
एक कस्टम डिजाइनतपाईले वास्तवमा आज चलाउनु भएको कुरालाई फिट गर्न ज्यामिति परिवर्तन गर्दछ। यो सही कल हो जब प्रक्रिया सारियो र स्क्रूले गरेन: तपाईंले रिग्राइन्ड थप्नुभयो, भरिएको ग्रेडमा स्विच गर्नुभयो, आउटपुट लक्ष्यहरू परिवर्तन गर्नुभयो, वा मूल स्क्रूले तपाईंको राल राम्रोसँग ह्यान्डल गरेन।
प्रक्रिया परिवर्तन भएको बेला OEM म्याच अर्डर गर्दा नयाँ स्टिलमा समस्या पुन: उत्पन्न हुन्छ। मूल ठीक भएको बेला अनुकूलन डिजाइन अर्डर गर्दा लागत र कुनै पनि कुराको लागि पुन: प्रमाणीकरण थपिन्छ। पहिरनको ढाँचाले तपाईंलाई बताउँछ कि तपाईं कुन अवस्थामा हुनुहुन्छ।
चीनबाट सोर्सिङ गर्दा के आशा गर्ने
नेतृत्व समय ज्यामिति, सतह उपचार, र रेखाचित्र अवस्थित छ कि छैन मा निर्भर गर्दछ। तपाईंको उद्धरणको साथ लिखित रूपमा यसको लागि सोध्नुहोस्, र घडी के सुरु हुन्छ भनेर सोध्नुहोस्: रेखाचित्रको पुष्टिकरण, वा खरिद अर्डर। तिनीहरू एउटै मिति होइनन्, र भिन्नता अक्सर एक हप्ता हो।
तपाईंले प्रतिबद्ध गर्नु अघि पिन गर्न लायक तीन चीजहरू:
- जब उत्पादन सुरु हुन्छ।रिभर्स इन्जिनियरिङले पहिरिएको नमूनाले एकल चिप काट्नु अघि समय थप्छ। रेखाचित्रले त्यो चरण हटाउँछ।
- सतह उपचारले के थप्छ।Bimetallic surfacing र कार्बाइड छिड़काउने तिनीहरूको आफ्नै लाम संग अलग प्रक्रिया चरणहरू छन्।
- समुद्री भाडा, अलग।यो निर्माण नेतृत्व समय मा छैन, र यो पहिलो पटक खरीददारहरु आश्चर्यचकित संख्या हो।
हाम्रो आफ्नै उद्धरण डिजाइनद्वारा पारदर्शी छ: हामी उत्पादन, ढुवानी, र चलिरहेको मर्मतसम्भारलाई कभर गर्ने अनुमानित लागत दिन्छौं, त्यसैले पछि पत्ता लगाउन केही छैन। तपाईंले त्यो उद्धरण 12 घण्टा भित्र पाउनु हुन्छ।
पहिले वर्णन गरिएको स्पेयर-सेट रोटेशनको साथ नेतृत्व समयको वरिपरि योजना बनाउनुहोस्। तपाइँको तालिका मा एक पहिरन लग जहाजहरु बाट अर्डर गरिएको सेट। घडी विरुद्ध एक ब्रेकडाउन जहाजबाट आदेश गरिएको सेट, हावा द्वारा, एक मूल्य मा कसैले व्याख्या गर्न रमाइलो छैन।
गुणस्तर स्वीकृति मापदण्ड र निरीक्षण अंक
यी चेकहरू हुन् जसले वास्तविक आपूर्तिकर्तालाई सस्तोबाट अलग गर्दछ। तपाईंले अर्डर गर्नु अघि तिनीहरूलाई लिखित रूपमा सोध्नुहोस्, र सेट आइपुग्दा तिनीहरूलाई प्रमाणित गर्नुहोस्:
- प्रत्येक उडानको साथ धेरै बिन्दुहरूमा बाहिर व्यास
- बोर व्यास र बेलनाकार
- सतह कठोरता को रूपमामापन मूल्य(HV वा HRC), क्याटलग विनिर्देशन होइन
- नाइट्राइड केस डेप्थ, वा बाइमेटेलिक बोरमा मिश्र धातु तहको गहिराई
- एकाग्रता र सीधापन
- सतहको नरमपन (Ra)
- आधार स्टील ग्रेड, पुष्टि
कठोरता र केस गहिराइ दुई हुन् जुन सबैभन्दा महत्त्वपूर्ण छ, र दुई प्रायः चुपचाप डाउनग्रेड गरिएको छ। 950-1050 HV र 0.5-0.8 मिमी गहिरो मा एक नाइट्राइड तह तपाईं एक आपूर्तिकर्ता समात्न सक्ने विशिष्टता हो। "नाइट्राइड" आफैमा होइन।
यदि एक उद्धरण नाटकीय रूपमा अरूको तल जान्छ भने, स्टिल के हो र उपचार कति गहिरो हुन्छ भनेर सोध्नुहोस्। त्यो लगभग सधैं जहाँ भिन्नता लुकेको छ, र तपाइँ यसलाई प्रारम्भिक पहिरनमा फिर्ता तिर्नुहोस्।
हाम्रो पूर्ण सोर्सिङ वाकथ्रु कस्टम स्क्रू ब्यारेल अर्डर गाइडमा बस्छ।
प्रतिस्थापन वा अनुकूलन इंजेक्शन स्क्रू ब्यारेल चाहिन्छ? आफ्नो मेसिन मोडेल, रेखाचित्र, वा लगाइएको नमूना पठाउनुहोस्। हामी १२ घण्टा भित्र उद्धरण गर्छौं।
एक स्क्रू बैरल उद्धरण प्राप्त गर्नुहोस्बारम्बार सोधिने प्रश्नहरू
प्रश्न: इंजेक्शन मोल्डिंग स्क्रू ब्यारेल कति लामो हुन्छ?
A: PE र PP जस्ता गैर-संक्षारक रेजिनहरूमा, हाम्रो नाइट्राइड 38CrMoAlA इन्जेक्शन स्क्रूहरू लगभग 10,000-20,000 घण्टा चल्छन्। गिलासले भरिएको यौगिकहरू, PVC, र भारी रिग्रिन्डले यसलाई घटाउँछ, र फिलर सामग्री र आउटपुटमा कति टाढा निर्भर गर्दछ। घडी र आशा नचलाउनुहोस्: नाप्नुहोस्। वर्षमा कम्तिमा एक पटक घर्षण ड्यूटीमा निर्माण रेखाचित्र विरुद्ध उडान OD र बोर आईडी जाँच गर्नुहोस्, र प्रवृत्ति लग गर्नुहोस्। प्रवृति, घण्टाको आंकडा होइन, अर्को सेट कहिले अर्डर गर्ने भनेर बताउँछ।
प्रश्न: स्क्रू र ब्यारेल बीचको मानक क्लियरेन्स के हो?
A: त्यहाँ कुनै एकल फिगर छैन, किनकि स्क्रू व्यासको साथ क्लियरेन्स स्केलहरू। नयाँ सेटको लागि उद्योग नियम स्क्रू व्यासको प्रत्येक इन्चको लागि प्रति साइड रेडियल क्लियरेन्सको लगभग 0.001 इन्च हो, त्यसैले 60 एमएम स्क्रू प्रति साइड 0.06 मिमी नजिकै जान्छ। तपाईंको निर्माण रेखाचित्र प्राधिकरण हो। एक व्यावहारिक सेवा सीमाको रूपमा, जब मापन गरिएको क्लियरेन्स निर्माण मूल्यको लगभग दुई गुणा बढेको छ, वा उत्पादन समान स्क्रू गतिमा उल्लेखनीय रूपमा घटेको छ, प्रतिस्थापनको योजना बनाउनुहोस्।
प्रश्न: के म धेरै फरक रेजिनहरूको लागि एक पेंच प्रयोग गर्न सक्छु?
A: परिवार भित्र, हो। एक सामान्य-उद्देश्य पेंचले PE, PP, PS, र ABS लाई स्वीकार्य रूपमा ह्यान्डल गर्दछ, त्यसैले मेसिन निर्माणकर्ताहरूले यसलाई मानकको रूपमा पठाउँछन्। परिवारहरूमा, छैन। कडा PVC मा रहेको GP स्क्रूले सामग्रीलाई घटाउँछ र स्टीललाई कोर्रोड गर्छ। गिलासले भरिएको नायलनमा रहेको GP स्क्रू छिट्टै बाहिर जान्छ। र एक शट भोल्युमको लागि आकारको पेंचले सामग्री पकाउन बिना ब्यारेलको सानो अंश प्रयोग गर्ने काम गर्न सक्दैन। यदि तपाईंको रेजिनहरूले ती खाली ठाउँहरू फैलाउँछन् भने, तपाईंलाई एक भन्दा बढी स्क्रू वा सबैभन्दा कठिन केसको लागि डिजाइन गरिएको पेंच चाहिन्छ।
प्रश्न: मेरो इंजेक्शन मोल्डिंग स्क्रू लगाएको छ भने म कसरी भन्न सक्छु?
A: मेसिनले तपाईंलाई पहिले बताउँछ, र माइक्रोमिटरले यसलाई पुष्टि गर्छ। एउटै स्क्रू गतिमा आउटपुट ड्रपिङ, रिकभरी टाइम स्ट्रेचिङ, अपरिवर्तित सेटपोइन्टहरूमा तापमान चढ्ने, सफा गरिसकेपछि फर्किने कालो दागहरू, र शट साइज ड्रिफिङको लागि हेर्नुहोस्। ती मध्ये कुनै पनि पेंच तान्नु जायज हो। त्यसपछि माइक्रोमिटरको साथ उडान OD मापन गर्नुहोस् र बोर गेजको साथ बोर आईडी, मिल्दो स्थानहरूमा, र रेखाचित्र विरुद्ध रेडियल क्लियरेन्स तुलना गर्नुहोस्। लक्षणहरूले सुझाव दिन्छ; मापन पुष्टि गर्दछ।
प्रश्न: बिमेटेलिक स्क्रू ब्यारेल के हो र मलाई कहिले चाहिन्छ?
A: बाईमेटलिक ब्यारेलले मिश्र धातु-स्टील बडी राख्छ र बोरमा कडा परिधान मिश्र धातु फ्यूज गर्दछ। हाम्रो ब्यारेलहरूमा हामी बोरको पहिरन क्षेत्रको वरिपरि पूर्ण सर्कलमा कडा मिश्र धातु स्प्रे गर्छौं, भित्री कठोरतालाई 62 HRC मा ल्याउँछौं। रेखा आकर्षित गर्न सजिलो छ:नाइट्राइड 38CrMoAlA सेटमा 30% सम्मको ग्लास फाइबर राम्रोसँग चल्छ। 30% भन्दा माथि गिलास, खनिज फिलर वा ज्वाला retardant संग, वा संक्षारक राल मा, bimetallic जानुहोस्। नाइट्राइड केस ०.५–०.८ मिमि डिफ्युजन लेयर हो, र भारी फिलरले तलको स्टिल समाप्त हुनुभन्दा अगाडि नै काट्छ।
प्रश्न: के स्क्रू डिजाइनले इंजेक्शन मोल्डिङमा अंश गुणस्तरलाई असर गर्छ?
A: सीधा, र धेरै प्रक्रिया सेटिङहरू भन्दा बढी। स्क्रू ज्यामितिले सामग्री कत्तिको पूर्णतया पग्लन्छ, पिघ्ने तापक्रम कति समान छ, रङ र फिलर कति राम्रोसँग फैलिएको छ, र शट कत्तिको एकरूप छ भन्ने कुरा निर्धारण गर्छ। अनमेल्ट्स, स्ट्रेक्स, स्प्ले, डिग्रेडेसन, र शट भिन्नता सबैले स्क्रू डिजाइन वा स्क्रू पहिरनमा कम्तिमा जति पटक नियन्त्रकमा फिर्ता ट्रेस गर्दछ। जब कुनै त्रुटिले तपाईंले गर्नुहुने प्रत्येक सेटिङ परिवर्तनको प्रतिरोध गर्दछ, ज्यामिति वा पहिरन सामान्यतया कारण हो।
प्रश्न: एक इंजेक्शन स्क्रू र एक एक्सट्रुजन स्क्रू बीच के भिन्नता छ?
A: एक्स्ट्रुजन स्क्रू लगातार घुम्छ र पम्पहरू बिना रोकी अगाडि पग्लिन्छ। इन्जेक्शन स्क्रूले दुईवटा काम गर्छ: यो शटलाई प्लाष्टिकाइज गर्न घुमाउँछ, त्यसपछि घुमाउन रोक्छ र यसलाई इन्जेक्सन गर्न प्लन्जर जस्तै अगाडि बढ्छ। त्यो पारस्परिक कार्य हो किन इन्जेक्शन स्क्रूले टिपमा चेक रिंग बोक्छ, र किन तिनीहरू छोटो एल/डी अनुपात चलाउँछन्, सामान्यतया 18:1 देखि 25:1, एक्सट्रुसन स्क्रू भन्दा। सामग्री पनि शटहरू बीचको इन्जेक्शन ब्यारेलमा बस्छ, जसले निवास समय र शट साइजिङ महत्वपूर्ण बनाउँछ।
प्रश्न: के स्क्रू ब्यारेल निर्माताले रेखाचित्र बिना मेरो स्क्रू प्रतिलिपि गर्न सक्छ?
A: हो। पहिरिएको भाग पठाउनुहोस् र ज्यामिति नाप्न र पुन: निर्माण गर्न सकिन्छ: व्यास, पक्ष अनुपात, च्यानल गहिराई, र ड्राइभको अन्त्यमा फिट आयामहरू। हामी इन्जेक्शन स्क्रूलाई ± ०.००१ मिमी सम्म समात्छौं। एउटा सावधानी बताउन लायक छ: पहिरिएको पेंचले कारखाना छोडेको भन्दा सानो मापन गर्दछ, त्यसैले प्रतिस्थापनलाई पहिरिएको आयामको सट्टा मूल डिजाइन उद्देश्यमा निर्माण गरिनु पर्छ। भागको साथमा पहिरनको ढाँचा पठाउनुहोस्, र नयाँ पेंच यसलाई इनहेरिट गर्नुको सट्टा असफलता विरुद्ध निर्दिष्ट हुन्छ।
निष्कर्ष
तीनवटा विचारहरूले सम्पूर्ण गाइड बोक्छन्।
चयन राल पछ्याउँछ।ज्यामिति (L/D, कम्प्रेसन अनुपात, स्क्रू प्रकार) तपाईंको पोलिमर कसरी पग्लिन्छ भन्नेसँग मेल खान्छ। सतह उपचारले तपाईको फिड कति फोहोर छ भन्नेसँग मेल खान्छ। नाइट्राइड 38CrMoAlA मा सफा रेजिनहरू खुसीसाथ चल्छन्। घर्षण र संक्षारक फिडहरूलाई बाईमेटलिक बोर चाहिन्छ, र नयाँ सेट चाँडै मर्ने सबैभन्दा सामान्य तरिका सफा केस निर्दिष्ट गर्नु हो।
मर्मतसम्भारले वर्षहरू किन्छ, र डेटा योजना खरिद गर्दछ।प्रत्येक स्टप अघि सफा गर्नुहोस्, स्टिलको सट्टा पीतलले सफा गर्नुहोस्, र प्रत्येक पटक स्क्रू बाहिर हुँदा क्लियरेन्स नाप्नुहोस्। लुगा लगाइएको लग "के यो लगाइएको छ?" "यसले कहिले रेखा पार गर्नेछ?" मा, जुन योजनाबद्ध परिवर्तन र बन्द बीचको भिन्नता हो।
तपाइँ प्रक्रिया ट्युन गर्नु अघि मेसिन निदान गर्नुहोस्।जब आउटपुट ड्रप हुन्छ, साइकल स्ट्रेच हुन्छ, कुशन घुम्छ, वा दागहरू सफा गरेपछि फर्कन्छ, प्लाष्टिकाइजिंग इकाई कुरा गरिरहेको हुन्छ। सेटिङहरूले हराएको क्लियरेन्स पुनर्स्थापना गर्न सक्दैन वा लगाइएको चेक औंठी पुन: प्राप्त गर्न सक्दैन। पेंच तान्नुहोस् र मापन गर्नुहोस्।
नन्हैयाले बीस वर्षभन्दा बढी समयदेखि स्क्रू र ब्यारेलहरू बनाएको छ र विश्वव्यापी रूपमा 500+ ग्राहकहरूलाई सेवा दिन्छ। हाम्रो इन्जेक्शन स्क्रूहरू 38CrMoAlA बाट मेसिन बनाइन्छ, निभाइन्छ र टेम्पर्ड गरिन्छ, त्यसपछि 500–560 °C मा ग्यास-नाइट्राइड गरी 950-1050 HV मा 0.5-0.8 मिमी केस, ±0.001 mm को सहनशीलतामा राखिएको हुन्छ, र 00-02 घन्टाको लागि मूल्याङ्कन गरिन्छ। गैर-संक्षारक रेजिन। जहाँ फिड कडा हुन्छ, हामी बोरको पहिरन क्षेत्र वरिपरि पूर्ण सर्कलमा कडा मिश्र धातु स्प्रे गर्छौं र भित्री कठोरतालाई 62 HRC मा लैजान्छौं।
तपाईंले अर्डर गर्नु अघि, हाम्रा इन्जिनियरहरूले तपाईंसँग प्यारामिटरहरू मार्फत काम गर्छन्: व्यास, पक्ष अनुपात, स्क्रू च्यानल गहिराई, र 38CrMoAlA र डुप्लेक्स मिश्र धातु बीचको सामग्री छनोट। त्यो परामर्श नि:शुल्क छ, र निम्न उद्धरणमा उत्पादन, ढुवानी, र अपेक्षित मर्मत लागत समावेश छ, त्यसैले पृष्ठमा नभएको पछि केहि पनि देखा पर्दैन।
डेलिभरी पछि, हाम्रा प्राविधिकहरूले स्थापना र कमिसनिङलाई समर्थन गर्छन्, वारेन्टी सम्झौतामा चल्छ (सामान्यतया एक देखि दुई वर्ष), र कुनै पनि बिक्री पछिको मुद्दाले 24 घण्टा भित्र प्रतिक्रिया र 48 भित्र समाधान प्राप्त गर्दछ।
हामीलाई तपाईंको मेसिन मोडेल, राल, र तपाईंले समाधान गर्न प्रयास गरिरहनुभएको समस्या पठाउनुहोस्। तपाइँसँग बाह्र घण्टा भित्र एक विनिर्देश र उद्धरण हुनेछ।
हामीलाई तपाईंको मेसिन, तपाईंको राल, र पछिल्लो पटक के गडबड भयो भन्नुहोस्। हामी यसलाई ठीक गर्ने सेट निर्दिष्ट गर्नेछौं, यसलाई दोहोर्याउने होइन।
उद्धरणको लागि नन्हैयालाई सम्पर्क गर्नुहोस्