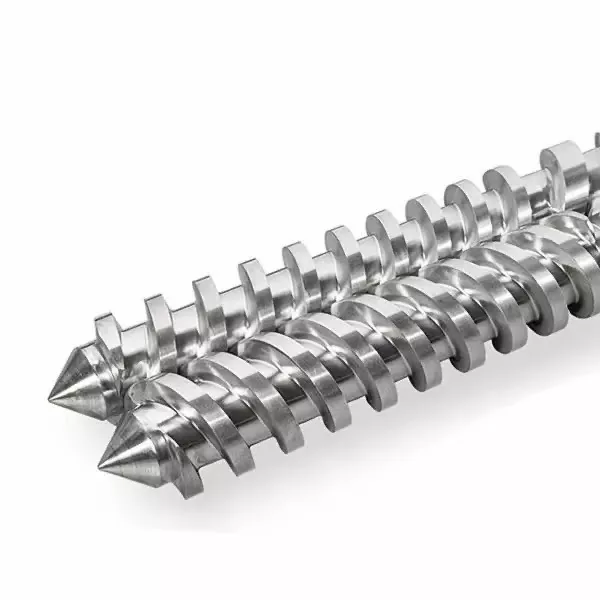
एउटा स्क्रू टिप स्पेयर पार्ट जस्तै व्यवहार गर्न पर्याप्त सानो छ, तर प्रत्येक शट पिघल को समान मात्रा संग सुरु हुन्छ कि भनेर निर्णय गर्न पर्याप्त सटीक छ। यसलाई मिल्दो प्रवाह र सील विधानसभाको रूपमा किन्नुहोस्, थ्रेडेड धातु बिन्दुको रूपमा होइन।


छिटो जवाफ
चार चीजहरूद्वारा इन्जेक्शन मोल्डिङ स्क्रू टिप छनोट गर्नुहोस्: नन-रिटर्न भल्भ डिजाइन, सटीक स्क्रू र ब्यारेल इन्टरफेस, प्रशोधित राल र फिलर, र अवस्थित असेंबलीको पहिरन ढाँचा। संस्करणहरू, अघिल्लो मर्मत वा गैर-मानक स्क्रूहरू अवस्थित हुँदा मेसिन मोडेल मात्र पर्याप्त छैन।
प्रतिस्थापन अर्डरको लागि, उपलब्ध हुँदा मूल रेखाचित्र पठाउनुहोस्, त्यसपछि थ्रेड, काँध, टिप लम्बाइ, घण्टी यात्रा, सिट, बाहिरी व्यास र वास्तविक मेसिन विरुद्ध पग्लिएको परिच्छेदहरू प्रमाणित गर्नुहोस्। राम्रो उद्धरण ज्यामितिबाट सुरु हुन्छ। सामग्री र सतह उपचार अर्को आउँछ।
स्क्रू टिपले दुवै दिशामा प्रवाह नियन्त्रण गर्दछ
स्क्रू रिकभरीको समयमा, नन-रिटर्न भल्भ खुल्छ र पग्लिएको पोलिमरलाई स्क्रूको अगाडितिर जान दिन्छ। इंजेक्शनको सुरुमा, यो बन्द हुन्छ त्यसैले स्क्रूको साथमा पग्लिनुको सट्टा शटमा स्क्रू आन्दोलन र दबाब कार्य गर्दछ।
यही कारणले गर्दा स्क्रू टिप, चेक रिङ र सिट प्रक्रियासँग सम्बन्धित छ, मर्मतमा मात्र होइन।ENGEL को गैर-रिटर्न भल्भ ट्यूटोरियलउही दुई अपरेटिङ स्टेटहरू र लिङ्क बन्द गर्ने व्यवहारलाई सीधै इंजेक्शन पुनरावृत्तिमा वर्णन गर्दछ।
हाम्रो कारखाना दृश्य:सबैभन्दा महँगो स्क्रू-टिप गल्ती विरलै दुई सामग्री ग्रेड बीचको भिन्नता हो। यो एक भाग हो जुन स्क्रूमा थ्रेड गर्दछ तर यात्रा गर्दैन, सिल वा सही रूपमा पङ्क्तिबद्ध गर्दैन। एक सफल फिट परीक्षण बिक्री विशेषणहरूको लामो सूची भन्दा बढी मूल्यवान छ।
मोल्डिङ कर्तव्य वरिपरि विधानसभा छान्नुहोस्
सही डिजाइन रिकभरीको समयमा स्वतन्त्र रूपमा खोल्नुपर्दछ, इंजेक्शनको समयमा अनुमानित रूपमा बन्द हुनुपर्छ र पग्लिएको मार्गमा अत्यधिक प्रतिबन्धबाट बच्नुपर्दछ। यसले यसको मिलन सतहहरूलाई नोक्सान नगरी रालको घर्षण, चिपकने र संक्षारक भारबाट पनि बाँच्नुपर्दछ।
| खरिद प्रश्न | किन यसले स्क्रू टिप परिवर्तन गर्दछ | के आपूर्तिकर्ता पठाउन |
|---|---|---|
| कुन राल मोल्ड भइरहेको छ? | चिपचिपापन, लुब्रिसिटी, क्षरण संवेदनशीलता र जंग शुल्कले प्रवाह मार्ग, सामग्री र सतह उपचारलाई असर गर्छ। | सटीक राल ग्रेड, रंग प्रणाली, ज्वाला retardant र सामान्य प्रशोधन दायरा। |
| के राल प्रबलित वा भरिएको छ? | गिलास फाइबर, खनिज फिलर र पुन: दावी गरिएको प्रदूषणले घण्टी, सिट र पग्लने परिच्छेदहरूमा घर्षण पहिरनलाई गति दिन सक्छ। | फिलर प्रकार, वजन प्रतिशत र यो उत्पादन द्वारा परिवर्तन हुन्छ कि छैन। |
| शट कति सटीक हुनुपर्छ? | पातलो पर्खाल, बहु-गुहा र तंग-वजन भागहरूले भल्भ बन्द र चुहावटमा साना परिवर्तनहरू उजागर गर्दछ। | भाग वजन, गुहा गणना, शट-वजन सहिष्णुता र हालको प्रवृत्ति डेटा। |
| हालको भल्भ शैली के हो? | स्लाइडिङ रिङ, बल-चेक र अन्य डिजाइनहरू विभिन्न प्रवाह क्षेत्रहरू, यात्रा र बन्द व्यवहार छन्। | मूल भाग नम्बर, रेखाचित्र, तस्बिरहरू र पूर्ण हटाइएको विधानसभा। |
| के पेंच पहिले बदलिएको छ? | मेसिन मोडेलले अब स्थापित थ्रेड, टिप लम्बाइ वा सिट ज्यामिति पहिचान गर्न सक्दैन। | हालको स्क्रू रेखाचित्र र प्रत्यक्ष मापन, न केवल मेसिन नेमप्लेट। |
| भाग किन प्रतिस्थापन गरिएको छ? | भाँचिएको धागो, क्षय भएको प्रवाह मार्ग र चुहिएको घण्टीले एउटै सुधारात्मक कार्यलाई संकेत गर्दैन। | फोटोहरू, प्रक्रिया लक्षणहरू, मर्मत इतिहास र असफल आयामहरू लगाउनुहोस्। |
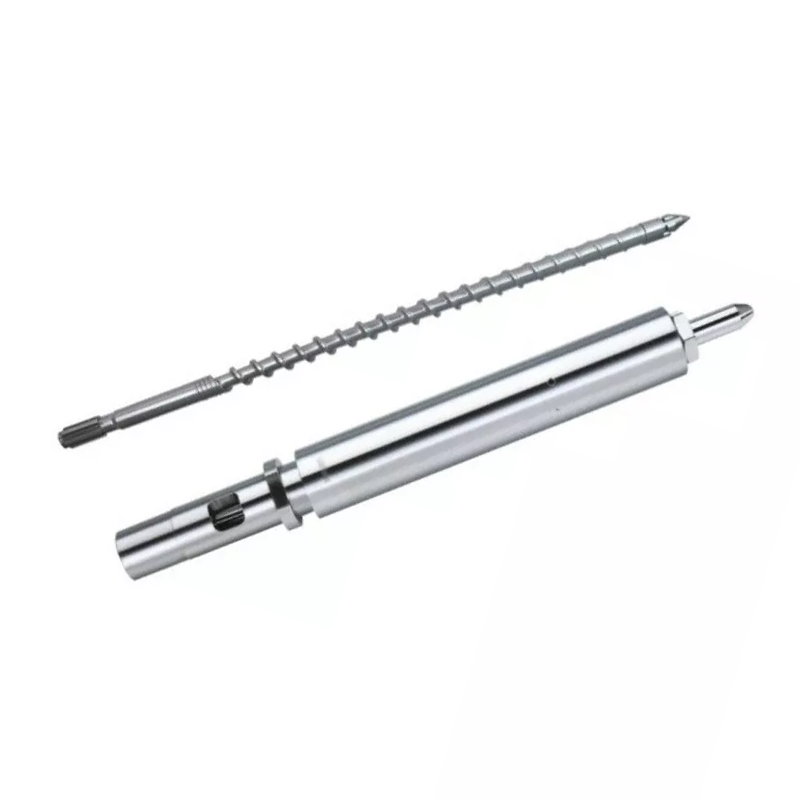
Nanhaiya ले मानक र अनुकूलित थ्रेड ढाँचाहरू प्रदान गर्दछ, साथै विशेष पोलिमरहरूको लागि रिभर्स-फ्लो टिप विकल्पहरू। चयन गरिएको भाग एकसँग मिलाउन सकिन्छइंजेक्शन मोल्डिंग पेंचवा फराकिलो को भाग को रूप मा आपूर्तिइंजेक्शन मोल्डिंग र एक्सट्रुजन स्पेयर-पार्ट्स दायरा.


विधानसभा हटाउनु अघि प्रक्रिया संकेतहरू पढ्नुहोस्
एक चर कुशन, ड्रिफ्टिङ शट वजन वा खराब स्थानान्तरण पुनरावृत्तिले भल्भ चुहावटलाई संकेत गर्न सक्छ, तर ती मध्ये कुनै पनि एक्लै प्रमाणित गर्दैन। राल परिवर्तन, फिड अस्थिरता, तापक्रम नियन्त्रण, ब्यारेल पहिरन, पग्लिएको हावा, दबाब सेटिङहरू र मोल्ड अवस्थाले समान लक्षणहरू सिर्जना गर्न सक्छ।
ENGEL ले गैर-रिटर्न भल्भ, स्क्रू र प्लाष्टिकाइजिंग ब्यारेल जाँच गर्न सिफारिस गर्दछजब पिघल कुशन उतार चढ़ाव हुन्छ। उही समस्या निवारण मार्गदर्शनले कुशन र शट-वजन भिन्नतालाई प्रक्रिया सेटिङहरू र कम्पोनेन्ट पहिरनसँग जोड्छ।
| अवलोकन गरिएको संकेत | सम्भावित स्क्रू-टिप जडान | अर्डर गर्नु अघि जाँच गर्नुहोस् |
|---|---|---|
| कुशन स्थिति शट देखि शट फरक हुन्छ | घण्टी फरक बिन्दुमा बन्द हुन सक्छ वा सिट पछि चुहावट हुन सक्छ। | एक स्थिर प्रक्रिया अन्तर्गत प्रवृत्ति वास्तविक स्थिति, दबाब र शट वजन। |
| सेटिङ्हरू स्थिर रहँदा भागको वजन बढ्छ | ब्याकफ्लोले मोल्डमा वितरित प्रभावकारी भोल्युम कम गर्न सक्छ। | फिड, तापक्रम, सामाग्री र मोल्ड-गुहा कारणहरू अस्वीकार गर्नुहोस्। |
| छोटो शटहरू बीच-बीचमा देखा पर्छन् | भल्भ बारम्बार सील नहुन सक्छ, विशेष गरी रिकभरी परिवर्तन पछि। | स्थानान्तरण प्रतिक्रिया तुलना गर्नुहोस् र मेसिन निर्माताको स्वीकृत भल्भ परीक्षण चलाउनुहोस्। |
| रिकभरी प्रतिबन्धित हुन्छ | क्षतिग्रस्त औंठी, जम्मा वा कम आकारको प्रवाह मार्गले अगाडि पग्लने प्रवाहलाई प्रतिरोध गर्न सक्छ। | नि: शुल्क आवागमन, निक्षेप, गैलिंग र मार्ग अवरोधको लागि निरीक्षण गर्नुहोस्। |
| कालो धब्बाहरूले भौतिक परिवर्तन पछ्याउँछन् | मृत स्पटहरू वा क्षतिग्रस्त सतहहरूले बिग्रेको पोलिमरलाई कायम राख्न र छोड्न सक्छ। | पूर्ण पग्लने बाटो, नोजल, स्क्रू अगाडि र सफाई प्रक्रिया निरीक्षण गर्नुहोस्। |
| धातुको आवाज वा घण्टी पर्दा | Galling, विरूपण, misalignment वा विदेशी सामग्री उपस्थित हुन सक्छ। | मेसिन निर्माताको सुरक्षित मर्मत प्रक्रिया अन्तर्गत रोक्नुहोस् र निरीक्षण गर्नुहोस्। |
एक पटक एसेम्बली हटाइएपछि, चेक रिङको बाहिरी व्यास, दुबै छेउको अनुहार, सिटको सतह, टिप बडी, पिघलिएको प्यासेज र धागो जाँच गर्नुहोस्। एARBURG प्राविधिक लेखघर्षण, आसंजन र क्षरणलाई पहिरन संयन्त्रको रूपमा पहिचान गर्दछ र औंठीको व्यास, अन्तिम अनुहार र सिलिंग सिटमा लगाउनाले घण्टी ट्राभल र कुसन स्थिरता परिवर्तन गर्न सक्छ भनेर देखाउँछ।
भाग नभरेसम्म होल्डिंग प्रेशर थपेर चेक रिङको निदान नगर्नुहोस्।सेटिङ परिवर्तनले यसलाई सुधार नगरी चुहावट लुकाउन सक्छ। एक स्थिर आधार रेखा क्याप्चर गर्नुहोस्, मेसिन निर्माताको अनुमोदित परीक्षण विधि पछ्याउनुहोस् र प्रतिस्थापन विशिष्टता परिवर्तन गर्नु अघि हार्डवेयर निरीक्षण गर्नुहोस्।
मिल्ने भागहरू अझै राम्रो हुँदा मात्र एक भाग बदल्नुहोस्
एक चेक औंठी आफैले प्रतिस्थापन गर्न सकिन्छ जब यसको मिलन टिप र सीट अनुमोदित आयामहरूमा रहन्छ, सील सतहहरू राम्रो हुन्छन्, र नयाँ औंठी यसको पूर्ण यात्रामा स्वतन्त्र रूपमा सार्न सक्छ। यो कम लागतको मर्मत हो, तर मात्र जब निरीक्षणले समर्थन गर्दछ।
मिल्दो टिप, घण्टी र सिट बदल्नुहोस् जब धेरै सतहहरूले पहिरन देखाउँदछ, एक औंठी कब्जा वा अर्को कम्पोनेन्ट विरुद्ध गलिएको छ, पुराना भागहरू मेशिनहरूमा मिसाइएको छ, वा कुनै भरपर्दो मूल आयामहरू बाँकी छैनन्। एउटा नयाँ सील गर्ने भागलाई दुईवटा लगाएको मिलन भागहरूसँग मिलाएर नयाँ चुहावट मार्ग सिर्जना गर्न सक्छ।
हाम्रो कारखाना दृश्य:पहिरिएको नमूना प्रमाण हो, मास्टर रेखाचित्र होइन। यदि हामीले मेटिएको सिट, छोटो रिङ वा बिग्रिएको धागो ठ्याक्कै प्रतिलिपि गर्छौं भने, नयाँ भागले पुरानो समस्यालाई सफा सतहको साथ पुन: उत्पादन गर्न सक्छ। हामी रेखाचित्र, संभोग कम्पोनेन्टहरू र नपर्ने सन्दर्भ बिन्दुहरूबाट अभिप्रेत सम्बन्धलाई पुन: निर्माण गर्छौं।


Nanhaiya इंजेक्शन मोल्डिंग स्क्रू टिप डाटा
दNanhaiya इंजेक्शन मोल्डिंग पेंच टिपस्क्रू र नोजल-साइड पिघलने मार्ग बीचको इन्टरफेसको रूपमा बनाइएको छ। यो प्रतिस्थापन कार्यको लागि अनुकूलन थ्रेडहरू र घटक ज्यामितिको साथ, विभिन्न स्क्रू व्यास र इंजेक्शन मेसिन ब्रान्डहरूको लागि उपलब्ध छ।
| विशिष्टता | Nanhaiya उत्पादन डाटा | खरिद सान्दर्भिकता |
|---|---|---|
| आधार सामग्री | D2 | उद्धरण र निरीक्षण कागजातहरूमा वास्तविक सामग्री रेकर्ड गर्नुहोस्। |
| कठोरता | HRC45-62 | चयन गरिएको मान गर्मी उपचार, पहिरन शुल्क र संभोग सामग्रीसँग मेल खानुपर्छ। |
| सीधापन | ०.०२ मिमी/मि | स्क्रू-फ्रन्ट इन्टरफेसमा ज्यामिति र पङ्क्तिबद्धता कुरा। |
| बख्तरबंद अनुहार | बाइमेटलिक | खुला काम गर्ने सतहहरूमा पहिरन-प्रतिरोधी विकल्प प्रदान गर्दछ। |
| ग्लास-फाइबर कन्फिगरेसनहरू | ३०% / ६०% | RFQ मा वास्तविक ग्लास-फाइबर प्रतिशत र राल ग्रेड बताउनुहोस्। |
| भाग वजन | १ किलो | उत्पादन-पृष्ठ सन्दर्भ मूल्य; अन्तिम वजन स्वीकृत ज्यामिति पछ्याउँछ। |
| उत्पादन मार्ग | सीएनसी मेसिनिंग, गर्मी उपचार र सटीक पालिश | यी सञ्चालनहरू नियन्त्रण फारम, सतह अवस्था र समाप्त फिट। |
| मानक अनुप्रयोगहरू | PE, PP, ABS र PVC थर्मोप्लास्टिक मोल्डिंग | साथै additives, colorants, रिसाइकल सामग्री र फिलर डेटा पठाउनुहोस्। |
पूर्ण प्लाष्टिकाइजिंग युनिटको लागि, नन्हैयाले पनि उत्पादन गर्दछउत्परिवर्ती इंजेक्शन मोल्डिंग स्क्रू, क्रमिक इंजेक्शन मोल्डिंग स्क्रूर मिल्दो प्रतिस्थापन ब्यारेल। छेउछाउइंजेक्शन नोजलएकै समयमा समीक्षा गर्न सकिन्छ जब चुहावट, पङ्क्तिबद्धता वा पिघल-प्रवाह समस्याहरू स्क्रू टिप भन्दा बाहिर विस्तार हुन्छ।
भाग फिट हुनेछ कि भनेर निर्णय गर्ने आयामहरू
एउटा मेसिन निर्माता र मोडेलले खोजलाई संकुचित गर्न सक्छ, तर यसले रेखाचित्रलाई प्रतिस्थापन गर्न सक्दैन। मोडेल परिवारहरूले धेरै इंजेक्शन-इकाई आकारहरू प्रयोग गर्न सक्छन्, र मेसिनले पहिले नै प्रतिस्थापन स्क्रू बोक्न सक्छ जुन यसको मूल निर्माण भन्दा फरक हुन्छ।
- स्थापित स्क्रू पहिचान गर्नुहोस्।रेकर्ड मेसिन निर्माता, मोडेल, इंजेक्शन-इकाई पदनाम, स्क्रू व्यास, क्रमिक जानकारी र कुनै पनि अघिल्लो पेंच प्रतिस्थापन।
- थ्रेड पूर्ण रूपमा परिभाषित गर्नुहोस्।प्रमुख र सानो व्यास, पिच, थ्रेड दिशा, थ्रेड लम्बाइ, सुरु स्थिति, राहत र काँध स्थान समावेश गर्नुहोस्।
- अक्षीय स्ट्याक नाप्नुहोस्।टिपको समग्र लम्बाइ, घण्टीको लम्बाइ, सिटको लम्बाइ, घण्टी यात्रा र बन्द हुने स्थिति नियन्त्रण गर्ने प्रत्येक काँध रेकर्ड गर्नुहोस्।
- रेडियल इन्टरफेसहरू मापन गर्नुहोस्।टिप शरीरको व्यास, बाहिरी र भित्रको व्यास, सिटको व्यास, ब्यारेल बोर सन्दर्भ र आवश्यक काम गर्ने क्लियरेन्स रेकर्ड गर्नुहोस्।
- पिघलिएको बाटो नक्सा गर्नुहोस्।बांसुरी गणना, मार्ग चौडाइ, मार्ग गहिराई, नाक प्रोफाइल र प्रवाह वा सफाईलाई असर गर्ने कुनै पनि त्रिज्या देखाउनुहोस्।
- चिन्ह लगाउनुहोस् र सतहहरू लगाउनुहोस्।क्लोजिङको समयमा कुन अनुहारको सम्पर्क छ र कुन आयामहरू नदेखिने सन्दर्भहरूबाट मापन गरिन्छ भनेर पहिचान गर्नुहोस्।
सहिष्णुता भित्र अनिश्चितता लुकाउनुहोस्।यदि पुरानो सतह लगाएको छ भने, मापन गरिएको मानलाई वास्तविक पहिरिएको आयामको रूपमा लेबल गर्नुहोस्। प्रस्तावित समाप्त आयाम अलग राख्नुहोस्। त्यो भिन्नताले ईन्जिनियरिङ्लाई क्षतिको सटीक प्रतिलिपि अनुमोदन गर्नुको सट्टा भाग सच्याउन दिन्छ।
उत्पादनमा प्रवेश गर्नु अघि प्रतिस्थापन निरीक्षण गर्नुहोस्
आगमन निरीक्षणले पहिचान, आयाम र आन्दोलनलाई गर्मी र दबाबको सम्पर्कमा आउनु अघि प्रमाणित गर्नुपर्छ। स्वीकृत रेखाचित्र, सामग्री रेकर्ड र निरीक्षण परिणाम एउटै भाग नम्बर अन्तर्गत राख्नुहोस्।
- भाग नम्बर र रेखाचित्र संशोधन खरिद अर्डरसँग मेल खान्छ
- सामग्री र ताप-उपचार रेकर्डहरू उद्धरणसँग मेल खान्छ
- महत्वपूर्ण व्यास र अक्षीय लम्बाइ रेखाचित्र सहिष्णुता भित्र छन्
- थ्रेड गेजहरू वा मिलन जाँचहरूले जडान पुष्टि गर्दछ
- देख्न सक्ने रकिङ वा जब्ती बिना रिंग यात्रा स्वतन्त्र रूपमा जाँच गर्नुहोस्
- घण्टी र सिटलाई लक्षित सील सतहहरूमा सम्पर्क गर्नुहोस्
- पग्लने मार्गहरू सफा, चिल्लो र burrs मुक्त छन्
- पॉलिश सतहहरूले ह्यान्डलिंग क्षति वा कोटिंग दोषहरू देखाउँदैन
- विधानसभा दिशा र घटक क्रम दस्तावेज गरिएको छ
- बेसलाइन शट वजन र कुशन स्थापना पछि रेकर्ड गरिएको छ
स्थापना पछि, अनुमोदित स्टार्टअप प्रक्रिया प्रयोग गर्नुहोस् र राखिएको आधार रेखासँग प्रक्रिया तुलना गर्नुहोस्। एउटा नयाँ टिपले रिकभरी, डिकम्प्रेसन प्रतिक्रिया वा भल्भ बन्द गर्ने व्यवहार परिवर्तन गर्न सक्छ, त्यसैले प्रत्येक पुरानो सेटिङ अछुतो रहनु पर्छ भनेर मान्नुहोस्।
कारखानाले के नियन्त्रण गर्नुपर्छ
स्क्रू-टिप गुणस्तर भागहरू बीचको सम्बन्धबाट आउँछ। थ्रेडको केन्द्रितता, काँधको स्थिति, घण्टी यात्रा, सील-अनुहार ज्यामिति, प्रवाह-पथ समाप्त र गर्मी-उपचार अवस्था सँगै काम गर्नुपर्छ। एक प्रभावशाली कठोरता नम्बरले गलत स्ट्याक लम्बाइ वा कुनै नराम्रो सील सतहको लागि क्षतिपूर्ति गर्न सक्दैन।
नन्हैयाकोउत्पादन उपकरणयसमा ०.१ मि.मि. वा सोभन्दा कम फिड त्रुटि भएको सीएनसी आरा, ६ मिटर सम्मको वर्कपीसका लागि सीएनसी लेथ, र ०.०२ मिमि पोजिसनिङ एक्युरेसी भएको ड्रिलिंग र मिलिङ उपकरणहरू समावेश छन्। पाँच-अक्ष मेसिनिङ अनियमित उडानहरू र विशेष फ्ल्यान्ज संरचनाहरूको लागि प्रयोग गरिन्छ।

खरिदकर्ताहरूका लागि, व्यावहारिक प्रश्न भनेको आपूर्तिकर्तासँग मेसिन उपकरणको स्वामित्व छ कि छैन भन्ने होइन। रेखाचित्र कसरी समीक्षा गरिन्छ, कुन आयामहरू निरीक्षण गरिन्छ, सामग्री र ताप उपचार कसरी पत्ता लगाइन्छ, र समाप्त भएको घण्टी आन्दोलन कसरी जाँच गरिन्छ भनेर सोध्नुहोस्। नन्हैयाले यसको माध्यमबाट पूर्व बिक्री रेखाचित्र समीक्षा र प्राविधिक सहयोग प्रदान गर्दछसेवा टोली.
प्रतिस्थापन स्क्रू टिपको लागि RFQ चेकलिस्ट
आंशिक सन्देशहरूको श्रृंखलाको सट्टा एउटा स्पष्ट प्याकेज पठाउनुहोस्। निम्न जानकारीले आपूर्तिकर्तालाई काम मानक प्रतिस्थापन, रिभर्स-इन्जिनियर गरिएको कम्पोनेन्ट वा पुन: डिजाइन हो कि भनेर निर्णय गर्न दिन्छ।
- मेसिन निर्माता, मोडेल, क्रम संख्या र इंजेक्शन-इकाई आकार
- स्थापित पेंच व्यास र स्क्रू रेखाचित्र
- मूल पेंच-टिप भाग नम्बर र रेखाचित्र संशोधन
- पुरानो असेंबली पूरा गर्नुहोस् र भागहरू क्रमबद्ध राख्नुहोस्
- अगाडि, छेउ, थ्रेड र सील अनुहारबाट फोटोहरू
- थ्रेड, काँध, औंठी, सिट र मार्ग आयाम
- राल ग्रेड, फिलर प्रकार र फिलर प्रतिशत
- Colorant, पुनर्नवीनीकरण सामग्री र संक्षारक additives
- सामान्य पिघल तापमान र शट आकार
- भाग वजन, गुहा गणना र स्वीकृत भिन्नता
- कुशन, स्थानान्तरण र हटाउनु अघि रिकभरी प्रवृत्ति
- अवलोकन गरिएको पहिरन, विफलता मोड र मात्रा आवश्यक छ
यदि रेखाचित्र हराइरहेको छ भने, प्रत्येक मापन गरिएको सतहलाई चिन्ह लगाउनुहोस् र मापन सेटअपको फोटो खिच्नुहोस्। एकल बाहिरी व्यास नपठाउनुहोस् र यसबाट धागो, सिट र यात्रा अनुमान गर्न कारखानालाई सोध्नुहोस्।
बारम्बार सोधिने प्रश्नहरू
एक इंजेक्शन मोल्डिंग पेंच टिप के गर्छ?
स्क्रू टिप असेंबलीले नन-रिटर्न भल्भ बोक्छ। यो स्क्रू रिकभरीको समयमा खुल्छ त्यसैले स्क्रूको अगाडि पग्लिन सक्छ, त्यसपछि ब्याकफ्लो सीमित गर्न र मोल्डमा दबाव स्थानान्तरण गर्न इंजेक्शनको समयमा बन्द हुन्छ।
एक लगाएको चेक औंठी वा पेंच टिप को संकेत के हो?
सामान्य प्रक्रिया संकेतहरूमा एक चर पिघलने कुशन, असंगत शट वजन, कमजोर दबाब दोहोर्याउने क्षमता, अन्य कारणहरू बहिष्कार गरिए पछि छोटो शटहरू, र लामो वा कम स्थिर स्थानान्तरण प्रतिक्रिया समावेश गर्दछ। एक नियन्त्रण चुहावट परीक्षण र आयामी निरीक्षण संग पहिरन पुष्टि गर्नुहोस्।
के म मेशिन मोडेल द्वारा प्रतिस्थापन स्क्रू टिप अर्डर गर्न सक्छु?
मेसिन निर्माता र मोडेल उपयोगी सुरूवात बिन्दुहरू हुन्, तर भरपर्दो प्रतिस्थापन अर्डरले स्क्रू व्यास, थ्रेड र काँधको आयामहरू, टिप लम्बाइ, रिङ र सिटको आयामहरू, प्रवाह मार्ग, राल, फिलर सामग्री, रेखाचित्र र स्पष्ट फोटोहरू समावेश गर्नुपर्छ।
के मैले केवल चेक रिङ वा पूर्ण स्क्रू टिप एसेम्बली प्रतिस्थापन गर्नुपर्छ?
मिल्ने टिप, सिट र थ्रेड अनुमोदित आयाम र सतह अवस्था भित्र रहँदा मात्र पहिरिएको घटक बदल्नुहोस्। धेरै सील सतहहरू लगाइएका बेला, आयामहरू अनिश्चित हुन्छन्, वा मिश्रित पुराना र नयाँ भागहरूले भरपर्दो गति र सील उत्पादन गर्न नसक्ने अवस्थामा मिल्दो असेंबलीलाई बदल्नुहोस्।
इन्जेक्सन मोल्डिङ स्क्रू टिप्सका लागि नन्हैयाले कुन सामग्री प्रयोग गर्छ?
नन्हैयाले HRC45-62 को प्रकाशित कठोरता दायरा, 0.02 mm/m स्ट्रेटनेस र बाईमेटलिक बख्तरबंद-अनुहार विकल्पको साथ D2 इन्जेक्शन मोल्डिङ स्क्रू सुझावहरू प्रदान गर्दछ। अन्तिम कन्फिगरेसन राल, फिलर, मेशिन इन्टरफेस र पहिरन कर्तव्यसँग मेल खान्छ।
के कडा पेंच टिप सधैं लामो समय सम्म रहन्छ?
होइन। कठोरता पहिरनको प्रदर्शनको एउटा भाग मात्र हो। मिश्र धातु रसायन, गर्मी उपचार, जंग प्रतिरोध, मिलन सामग्री, सतह समाप्त, पङ्क्तिबद्ध, क्लियरेन्स र प्रशोधित राल सबै सेवा जीवन प्रभावित गर्दछ।
मैले नन्हैयालाई स्क्रू टिप उद्धरणको लागि के पठाउनुपर्छ?
मेसिन निर्माता र मोडेल, स्क्रू व्यास, राल र फिलर प्रतिशत, मूल भाग नम्बर वा रेखाचित्र, पूर्ण मिलन आयामहरू, धेरै कोणबाट फोटोहरू, पहिरन लक्षणहरू, शट-वजन प्रवृत्ति र आवश्यक मात्रा पठाउनुहोस्।
व्यापारिक खुलासा: नन्हैयाले यस गाइडमा जोडिएका इन्जेक्शन मोल्डिङ स्क्रू टिप्स र सम्बन्धित कम्पोनेन्टहरू निर्माण गर्छ। प्राविधिक सिफारिसहरू मेसिन निर्माताको सुरक्षा प्रक्रियाहरू र अनुमोदित परियोजना रेखाचित्रसँग लागू गरिनुपर्छ।